การวิเคราะห์โครงสร้างเครื่องมือกลึงและประเด็นสำคัญของการเจียรใบมีด
ในระหว่างกระบวนการตัด เนื่องจากการเสียดสีที่รุนแรงและความร้อนในการตัดบนพื้นผิวด้านหน้าและด้านหลังของเครื่องมือกลึง คมตัดของเครื่องมือกลึงจะทื่อและสูญเสียความสามารถในการตัด ผ่านการเจียรเท่านั้นจึงจะสามารถคืนความคมของคมตัดและมุมเลี้ยวที่ถูกต้องได้
ดังนั้น พนักงานกลึงไม่เพียงแต่ต้องเข้าใจหลักการตัดและเลือกมุมที่เหมาะสมของเครื่องมือกลึงเท่านั้น แต่ยังต้องเชี่ยวชาญทักษะการลับคมของเครื่องมือกลึงอย่างเชี่ยวชาญอีกด้วย ด้านล่างนี้ให้ฉันแนะนำประสบการณ์การลับใบมีดรถยนต์ให้กับคุณ!
1 องค์ประกอบของเครื่องมือกลึง
เครื่องมือกลึงประกอบด้วยสองส่วน: หัวตัดและตัวตัด หัวเครื่องมือใช้สำหรับตัด และใช้ตัวเครื่องมือสำหรับการติดตั้ง โดยทั่วไปใบมีดจะประกอบด้วยสามด้าน สองคม และปลายหนึ่งอัน
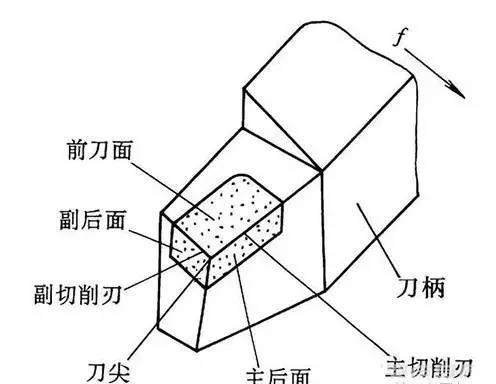
พื้นผิวใบมีดด้านหน้าคือพื้นผิวที่ชิปไหลผ่าน
พื้นผิวการตัดด้านหลังหลักคือพื้นผิวที่อยู่ตรงข้ามกับพื้นผิวการตัดของชิ้นงาน
พื้นผิวการตัดด้านหลังรองคือพื้นผิวที่อยู่ตรงข้ามกับพื้นผิวกลึงของชิ้นงาน
คมตัดหลักคือจุดตัดของพื้นผิวการตัดด้านหน้าและด้านหลัง รับผิดชอบงานตัดหลัก
คมตัดเสริมคือเส้นตัดระหว่างพื้นผิวการตัดด้านหน้าและพื้นผิวการตัดเสริมด้านหลัง ซึ่งรับผิดชอบงานตัดจำนวนเล็กน้อยและมีบทบาทในการขัดเงาบางอย่าง
คมตัดคือจุดตัดของคมตัดหลักและคมตัดรอง ซึ่งมักจะเป็นส่วนโค้งเปลี่ยนผ่านขนาดเล็ก
2 โครงสร้างที่เป็นทางการของเครื่องมือกลึง
รูปแบบโครงสร้างของเครื่องมือกลึงที่ใช้บ่อยที่สุดมี 2 รูปแบบต่อไปนี้:
(1) เครื่องมือกลึงแบบรวม
ส่วนตัดของหัวตัดได้มาจากการเจียรใบมีด และวัสดุของเครื่องมือกลึงโดยรวมส่วนใหญ่ทำจากเหล็กความเร็วสูง ซึ่งโดยทั่วไปใช้สำหรับการตัดที่ความเร็วต่ำ
(2) เครื่องมือกลึงเชื่อม
เชื่อมใบมีดอัลลอยด์แข็งเข้ากับคมตัด และเครื่องมือกลึงประเภทต่างๆ ก็สามารถใช้ใบมีดที่มีรูปร่างต่างกันได้ เครื่องมือกลึงโลหะผสมแข็งแบบเชื่อมสามารถใช้สำหรับการตัดด้วยความเร็วสูงได้
3 มุมหลักและหน้าที่ของเครื่องมือกลึง
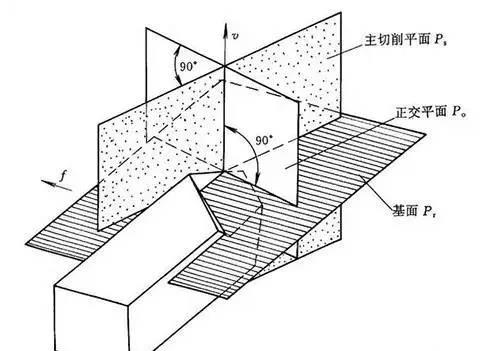
มุมหลักของเครื่องมือกลึงคือมุมด้านหน้า ( {{0}}) มุมด้านหลัง ( 0), มุมเบี่ยงเบนหลัก (Kr), มุมเบี่ยงเบนรอง (Kr) และมุมเอียงของใบมีด ( แล s) . ในการกำหนดมุมของเครื่องมือกลึง จำเป็นต้องสร้างระนาบพิกัดสามระนาบ ได้แก่ ระนาบการตัด ระนาบฐาน และโปรไฟล์หลัก สำหรับการกลึง ถ้าไม่คำนึงถึงอิทธิพลของการติดตั้งเครื่องมือและการเคลื่อนที่ของการตัด ระนาบการตัดก็ถือเป็นระนาบแนวตั้ง ระนาบฐานเป็นระนาบแนวนอน เมื่อคมตัดหลักอยู่ในแนวนอน โปรไฟล์หลักจะตั้งฉากกับคมตัดหลัก
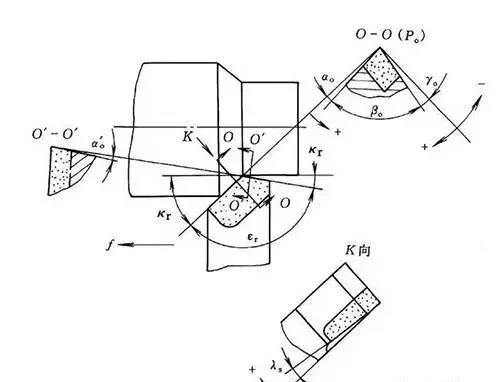
(1) แตรด้านหน้า 0 ที่วัดในโปรไฟล์หลักคือมุมระหว่างพื้นผิวการตัดด้านหน้าและพื้นผิวฐาน หน้าที่ของมันคือทำให้ใบมีดคมและสะดวกในการตัด แต่มุมหน้าไม่ควรใหญ่เกินไป ไม่เช่นนั้น จะทำให้ความแข็งแรงของใบมีดอ่อนลง และเสี่ยงต่อการสึกหรอและพังทลายได้ เมื่อแปรรูปวัสดุพลาสติก สามารถเลือกมุมด้านหน้าที่ใหญ่ขึ้นได้ เช่น การใช้เครื่องมือกลึงโลหะผสมแข็งเพื่อตัดชิ้นส่วนเหล็ก 0=10-20 การแปรรูปวัสดุที่เปราะ มุมด้านหน้าของเครื่องมือกลึง 0 ควรใหญ่กว่าการตัดเฉือนหยาบถึง ช่วยให้คมตัดมีความคมและลดความหยาบของชิ้นงาน
(2) มุมด้านหลัง 0 วัดในส่วนหลักและเป็นมุมระหว่างส่วนหลังหลักกับระนาบการตัด หน้าที่ของมันคือการลดแรงเสียดทานระหว่างส่วนหลังหลักและชิ้นงานระหว่างการกลึง โดยปกติจะใช้เวลา 0=6 องศา ~12 องศา ค่าน้อยสำหรับการกลึงหยาบ และค่ามากสำหรับการกลึงละเอียด
(3) มุมเบี่ยงเบนหลัก Kr วัดในระนาบฐาน ซึ่งเป็นมุมระหว่างการฉายภาพของคมตัดหลักบนระนาบฐานและทิศทางการป้อน หน้าที่ของมันคือ:
1) ความยาวของคมตัดหลักที่ใช้ในการตัดสามารถเปลี่ยนแปลงได้ ซึ่งส่งผลต่ออายุการใช้งานของเครื่องมือ
2) ส่งผลต่อขนาดของแรงตัดในแนวรัศมี
มุมเบี่ยงเบนหลักเล็กน้อยสามารถเพิ่มความยาวของคมตัดหลักที่มีส่วนร่วมในการตัด ส่งผลให้กระจายความร้อนได้ดีขึ้น และเป็นประโยชน์ในการยืดอายุการใช้งานของเครื่องมือ อย่างไรก็ตาม เมื่อประมวลผลเพลาเรียว ความแข็งของชิ้นงานไม่เพียงพอ และมุมเบี่ยงเบนหลักเล็กน้อยจะเพิ่มแรงในแนวรัศมีที่เครื่องมือกระทำบนชิ้นงาน ซึ่งมีแนวโน้มที่จะเกิดการโค้งงอและการสั่นสะเทือน ดังนั้นจึงควรเลือกมุมเบี่ยงเบนหลักที่ใหญ่กว่า
มุมเบี่ยงเบนหลักที่ใช้กันทั่วไปสำหรับเครื่องมือกลึง ได้แก่ 45 องศา 60 องศา 75 องศา 90 องศา โดยที่ 45 องศาเป็นเรื่องปกติมากกว่า
(4) มุมโก่งทุติยภูมิ Kr วัดในระนาบฐานและเป็นมุมระหว่างการฉายภาพของคมตัดทุติยภูมิบนระนาบฐานกับทิศทางตรงกันข้ามของฟีด หน้าที่หลักคือลดแรงเสียดทานระหว่างคมตัดรองและพื้นผิวกลึง เพื่อปรับปรุงความหยาบของพื้นผิวกลึง
ภายใต้เงื่อนไขของระยะกินลึก ap ที่เท่ากัน อัตราป้อน f และมุมเบี่ยงเบนหลัก Kr การลดมุมเบี่ยงเบนทุติยภูมิ Kr สามารถลดพื้นที่ตกค้างหลังจากการกลึง จึงช่วยลดความหยาบของพื้นผิวได้ โดยทั่วไปจะเลือกระดับ Kr=5 ถึง 15 องศา
(5) มุมเอียงของใบมีดในหน่วย แล S ที่วัดในระนาบการตัดคือมุมระหว่างคมตัดหลักกับพื้นผิวฐาน หน้าที่หลักคือควบคุมทิศทางการไหลของเศษ คมตัดหลักขนานกับระนาบฐาน แลม S=0; ปลายใบมีดอยู่ที่จุดต่ำสุดของคมตัดหลัก แล เมื่อ s เป็นลบ ความแข็งแรงของปลายเครื่องมือจะเพิ่มขึ้น และเศษจะไหลไปทางพื้นผิวที่ตัดเฉือนเพื่อการตัดเฉือนหยาบ ปลายใบมีดอยู่ที่จุดสูงสุดของคมตัดหลัก แลมซีคือค่าบวก ความแข็งแรงของปลายเครื่องมือลดลง และเศษจะไหลไปยังพื้นผิวที่จะแปรรูป ซึ่งใช้สำหรับการตัดเฉือนที่มีความเที่ยงตรง มุมเอียงของใบมีดหมุน λ s โดยทั่วไปจะเลือกระหว่าง -5 องศา -+5 องศา
4, การเจียรเครื่องมือกลึง
หลังจากที่เครื่องมือกลึงทื่อแล้ว จะต้องลับให้คมเพื่อให้ได้รูปทรงและมุมที่เหมาะสม เครื่องมือกลึงมักจะลับคมด้วยเครื่องเจียร ล้อเจียรอลูมินาสีขาวใช้สำหรับเจียรเครื่องมือกลึงเหล็กความเร็วสูง และล้อเจียรซิลิคอนคาร์ไบด์สีเขียวใช้สำหรับเจียรเครื่องมือกลึงโลหะผสมแข็ง
เมื่อลับคมเครื่องมือกลึง มักจะจำเป็นต้องลับคมพื้นผิวการตัดที่เกี่ยวข้องโดยพิจารณาจากการสึกหรอของเครื่องมือ ลำดับทั่วไปของการเจียรขอบตัดของเครื่องมือกลึงคือ: การเจียรพื้นผิวใบมีดด้านหลัง → การเจียรพื้นผิวใบมีดรอง → การเจียรพื้นผิวใบมีดด้านหน้า → การเจียรส่วนโค้งของปลายเครื่องมือ หลังจากการเจียรขอบตัดของเครื่องมือกลึงแล้ว พื้นผิวการตัดแต่ละชิ้นควรบดให้ละเอียดด้วยหินน้ำมัน สิ่งนี้สามารถปรับปรุงอายุการใช้งานของเครื่องมือกลึงได้อย่างมีประสิทธิภาพและลดความหยาบผิวของชิ้นงาน
ขั้นตอนการเจียรขอบตัดของเครื่องมือกลึงมีดังนี้:
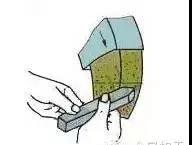
บดพื้นผิวการตัดหลักและด้านหลัง ในขณะเดียวกันก็บดมุมเบี่ยงเบนหลักและมุมด้านหลังหลักออก ดังแสดงในรูปที่ (a)
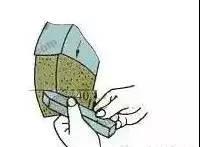
เจียรขอบด้านหลังของใบมีดรอง และในเวลาเดียวกัน เจียรมุมออฟเซ็ตรองและมุมหลังรอง ดังแสดงใน (b) ด้านบน
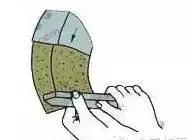
เจียรด้านหน้าและเจียรมุมด้านหน้าไปพร้อมๆ กัน ดังที่แสดงใน (c) ด้านบน
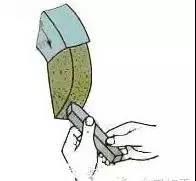
บดพื้นผิวใบมีดและปลายแต่ละใบ ดังแสดงใน (d) ด้านบน
ท่าทางและวิธีการลับคมเครื่องมือกลึงมีดังนี้:
ผู้คนยืนอยู่ที่ด้านข้างของล้อเจียรเพื่อป้องกันไม่ให้เศษชิ้นส่วนกระเด็นออกไปและทำร้ายผู้คนเมื่อล้อเจียรแตก
ปล่อยระยะห่างระหว่างมือทั้งสองข้างที่ถือมีด จับเอวด้วยข้อศอกทั้งสองข้างเพื่อลดการสั่นขณะลับมีด
เมื่อบดพื้นผิวการตัดหลักและเสริมด้านหลัง ควรวางเครื่องมือกลึงไว้ที่กึ่งกลางแนวนอนของล้อเจียร โดยปลายเครื่องมือเอียงขึ้นเล็กน้อยประมาณ 3 องศา ~8 องศา หลังจากที่เครื่องมือกลึงสัมผัสกับล้อเจียรแล้ว ควรเคลื่อนที่ในแนวนอนในทิศทางซ้ายและขวา เมื่อเครื่องมือกลึงออกจากล้อเจียร จะต้องยกขึ้นด้านบนเพื่อป้องกันไม่ให้ใบมีดลับคมเสียหายจากล้อเจียร
เมื่อบดพื้นผิวใบมีด มุมที่หางของใบมีดเบี่ยงเบนไปทางซ้ายด้วยมุมเบี่ยงเบนหลักหนึ่งมุม เมื่อเจียรหน้าด้านหลังของคู่ มุมที่หางของที่จับเครื่องมือเบี่ยงเบนไปทางขวาด้วยมุมเบี่ยงเบนด้านหนึ่ง
เมื่อเจียรขอบโค้งของเครื่องมือตัด มักจะทำได้โดยจับส่วนหน้าของเครื่องมือตัดด้วยมือซ้ายเป็นจุดศูนย์กลาง และหมุนส่วนท้ายของเครื่องมือตัดด้วยมือขวา
เมื่อทำการเจียรเครื่องมือกลึง ควรใช้ข้อควรระวังต่อไปนี้:
(1) เมื่อเจียรใบมีด ให้จับเครื่องมือกลึงด้วยมือทั้งสองข้างให้แน่น และวางที่จับเครื่องมือไว้กับส่วนรองรับ เพื่อให้พื้นผิวที่ได้รับผลกระทบเกาะติดกับล้อเจียรเบา ๆ อย่าออกแรงมากเกินไปเพื่อหลีกเลี่ยงการบดล้อบดและทำให้เกิดอุบัติเหตุ
(2) ควรเคลื่อนย้ายเครื่องมือกลึงที่ลับแล้วไปทางซ้ายและขวาบนพื้นผิวเส้นรอบวงของล้อเจียรเพื่อให้แน่ใจว่าล้อเจียรสึกหรอสม่ำเสมอโดยไม่ทิ้งร่อง หลีกเลี่ยงการบดหยาบของเครื่องมือกลึงทั้งสองด้านของล้อเจียร ซึ่งอาจทำให้ล้อเจียรแกว่ง กระโดด หรือแม้กระทั่งแตกหักภายใต้แรงกระทำ
(3) เมื่อใบมีดได้รับความร้อน ควรทำให้เย็นลงด้วยน้ำเพื่อป้องกันไม่ให้ใบมีดอ่อนตัวลงเนื่องจากอุณหภูมิที่เพิ่มขึ้นมากเกินไป เมื่อเจียรเครื่องมือกลึงโลหะผสมแข็ง ไม่ควรแช่คมตัดในน้ำเพื่อหลีกเลี่ยงการแตกร้าวที่เกิดจากการเย็นตัวของใบมีดอย่างรวดเร็ว
(4) อย่ายืนอยู่ที่ด้านหน้าของล้อเจียรเพื่อลับเครื่องมือกลึง เพื่อป้องกันการบาดเจ็บต่อผู้ปฏิบัติงานเมื่อล้อเจียรแตก
5 ประเภททั่วไปและการใช้เครื่องมือกลึง
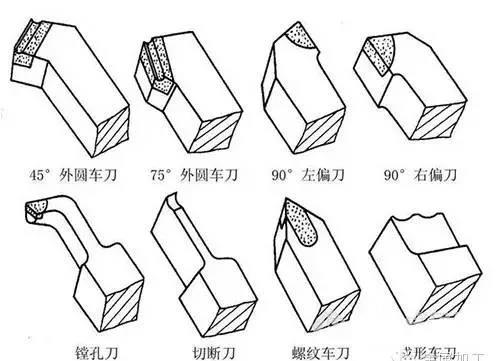
เครื่องมือกลึงสามารถแบ่งออกเป็นเครื่องมือกลึงทรงกระบอก เครื่องมือกลึงปาดหน้า เครื่องมือตัด เครื่องมือคว้าน เครื่องมือกลึงขึ้นรูป และเครื่องมือกลึงที่มีลวดลายตามการใช้งาน
(a) เครื่องมือกลึง 90 องศา (อยู่นอกศูนย์กลาง)
(b) เครื่องมือกลึง 45 องศา (เครื่องมือกลึงข้อศอก)
(ค) มีดตัด
(ง) คัตเตอร์คว้าน
(e) เครื่องมือกลึงขึ้นรูป
(f) เครื่องมือกลึงเกลียว
(g) เครื่องมือกลึงโลหะผสมแข็งที่ไม่ลับคม