


จะจัดการกับแรงสั่นสะเทือนที่เกิดขึ้นบ่อยครั้งระหว่างการคว้านโพรงลึกและชิ้นงานที่เป็นเศษเพิ่มมากขึ้นได้อย่างไร
การคว้านรูลึกเป็นปัญหาที่ยากในการประมวลผลทางกลและแม่พิมพ์มาโดยตลอด ก่อนหน้านี้ เพื่อนร่วมชั้นคนหนึ่งพบกับ 48 บนแม่พิมพ์ท่อยาง × การประมวลผลรูลึก 215 มม. ฉันหวังว่าจะจดหลุมที่เขาข้ามไว้และให้ความช่วยเหลือและข้อมูลอ้างอิงแก่คุณ
1 การวิเคราะห์การวาดชิ้นส่วนและการวางแผนกระบวนการ
การวิเคราะห์การวาดชิ้นส่วน
ส่วนของแม่พิมพ์ท่อยางที่แสดงในรูปที่ 1 มี 4 เส้นผ่านศูนย์กลาง 48 × A รูที่มีความลึก 215 มม. จำเป็นต้องทำการกลึง ขนาดภายนอก 420 × สองร้อยเจ็ดสิบ × 250 มม. มี 4 ร่องที่ด้านบน ล่าง ซ้าย และขวา พื้นผิวรูมีขั้นบันได และมีระนาบเอียงทั้งสองด้านเป็นพื้นผิวข้อต่อแถว
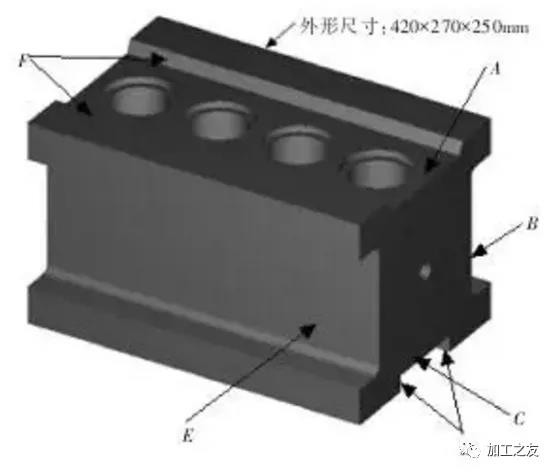 รูปที่ 1 ชิ้นส่วนแม่พิมพ์ท่อยาง
ขนาดของชิ้นส่วนจะแสดงในรูป ข้อกำหนดกระบวนการสำหรับชิ้นส่วนนี้คือ ความเรียวของรูต้องไม่เกิน {{0}}.1 มม. และค่าความหยาบผิวคือ Ra3.2 μ m ความคลาดเคลื่อนของขนาดระยะห่างของรูต้องไม่เกิน 0.03 มม. และตั้งฉากคือ 0.03 มม. ผลิตภัณฑ์ของแม่พิมพ์นี้คือท่อแก้วที่มีความหนาของผนังเพียง 0.8 มม. ลูกค้าร้องขอไม่ให้รับความหนาเกิน 0.8 มม. อาจกล่าวได้ว่ายิ่งบางยิ่งดีเพื่อประหยัดค่าใช้จ่าย
ตอนนั้นฉันไม่มั่นใจเลยจริงๆ ในส่วนที่ยากลำบากเช่นนี้ แม้ว่าหน่วยงานของเราจะรับผิดชอบเฉพาะการประมวลผลรูเจาะโพรงลึกเท่านั้น แต่ลูกค้ารายอื่นๆ ก็สามารถร่วมมือกับการประมวลผลได้ หลังจากพยายามหลายครั้ง แผนการประมวลผลที่เรียบง่ายและสมเหตุสมผลก็ได้รับการพัฒนาขึ้น
การวางแผนกระบวนการ
ลำดับการตัดเฉือนอย่างง่ายก่อนการคว้านชิ้นส่วน
หลังจากที่วัสดุที่เสร็จแล้วถูกส่งกลับ เครื่องกัดจะประมวลผลตำแหน่งร่องทั้งสองข้างก่อน ดังแสดงในรูปที่ 1 โดยที่ B และ E จะถูกทำให้หยาบก่อน จากนั้นจึงทำการขัดเกลา จนกระทั่งถึงจำนวน
ขั้นที่ด้านหน้าของการตัดเฉือนนั้นหยาบ โดยมีระยะขอบ 0.5 มม. ในด้านหนึ่ง ดังแสดงในรูปที่ 1 ที่จุด A และ F
ขั้นบนพื้นผิวด้านล่างของการตัดเฉือนควรมีความหยาบ โดยมีระยะขอบ 0.5 มม. ในด้านหนึ่ง ดังที่แสดงในตำแหน่ง C และ D
จากนั้นติดตั้งโต๊ะปรับเทียบแคลมป์กลับเข้าไปใหม่ โดยจัดวางให้ตรงกลางทั้งสี่ด้าน เจาะตรงกลางเพื่อจัดตำแหน่ง และใช้ดอกสว่านที่มีเส้นผ่านศูนย์กลาง 10 มม. 24 มม. และ 35 มม. เพื่อดำเนินการตามขั้นตอน สุดท้าย ให้ใช้ดอกสว่านที่มีเส้นผ่านศูนย์กลาง 44 มม. เจาะทะลุและทำให้หยาบ
หลังจากเสร็จสิ้น ให้บดไปที่พื้นผิวและด้านล่างของเครื่องบดน้ำขนาดใหญ่ ดังแสดงในรูปที่ 2 และตรวจสอบให้แน่ใจว่ามีความขนานกันที่ 0.03 มม.
ดังแสดงในรูปที่ 1 ค่าเผื่อการตัดเฉือนที่แม่นยำ 0.3 มม. สงวนไว้สำหรับการเจียรด้าน B และ E
การอ้างอิงการหนีบและการวางตำแหน่งของชิ้นส่วน
ชิ้นงานจะถูกยึดไว้โดยตรงบนโต๊ะทำงาน CNC โดยมีขาแม่พิมพ์ทั้งสี่ยึดแน่นและสอบเทียบโดยมีการควบคุมข้อผิดพลาดภายใน 0.03 มม.
2, เครื่องจักรกลซีเอ็นซีของชิ้นส่วน
การวิเคราะห์การวาดชิ้นส่วน
เครื่องมือคว้านแบบทำเอง: ขั้นแรก ให้สร้างที่จับเครื่องมือคว้านตามที่แสดงในรูปที่ 3 ซึ่งทำจากวัสดุ 837H ขั้นแรก ให้ทำให้หยาบ เว้นระยะขอบไว้ 0.5 มม. ให้ความร้อน จากนั้นใช้เครื่องเจียรทรงกระบอกภายนอกในการประมวลผล โดยเน้นที่การรับรองความเป็นโคแอกเชียล ซื้อชิ้นส่วนมาตรฐานสำหรับที่จับมีดขนาดเล็กที่มีใบมีดขนาด 10 × 10 มม. ง่ายต่อการเปลี่ยนใบมีดเพื่อให้มั่นใจถึงขนาด
มุมเอียงของที่จับมีดขนาดเล็กในตัวคือ 20 องศา และดำเนินการโดยการตัดลวดให้แน่นพอดีเล็กน้อย เจาะรูบนตัวจับยึดเครื่องมือคว้านด้วยสกรูหกเหลี่ยม M6 มม. และล็อคตัวจับยึดเครื่องมือขนาดเล็กด้วยสกรูหกเหลี่ยม ที่จับมีดขนาดเล็กมาตรฐานมาพร้อมกับใบมีดโลหะผสมแข็ง โดยมีมุมเบี่ยงเบนหลัก 30 องศา และมุมหลบ 15 องศาบนพื้นผิวใบมีดด้านหลัง ปลายใบมีดมีมุม R0.3~R0.4 มม. และพื้นผิวสัมผัสถูกย่อให้เหลือน้อยที่สุดเพื่อป้องกันการสั่นสะเทือน

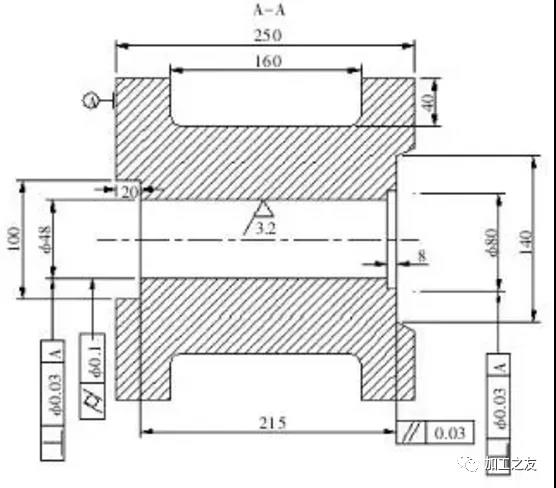 รูปที่ 2 แผนภาพขนาดชิ้นส่วน
การกำหนดแผนการประมวลผล
แผนการประมวลผลรู 1
การใช้การตัดลวดแบบเร็วเป็นวิธีที่ตรงและง่ายที่สุด โดยไม่จำเป็นต้องตัดหยาบ อย่างไรก็ตาม เนื่องจากขนาดที่ลึกเกินไปคือ 215 มม. จึงเป็นเรื่องยากที่จะแก้ปัญหาการระบายความร้อนและการฟลัชระหว่างการประมวลผล และง่ายต่อการหักลวด ส่งผลให้ค่าความหยาบของพื้นผิวไม่ตรงตามข้อกำหนด
แผนการประมวลผลหลุม 2
การใช้การตัดลวดแบบช้า เนื่องจากความลึกของรู ทำให้ลวดหักได้ง่าย แต่ต้นทุนการประมวลผลสำหรับแต่ละรูอยู่ที่ประมาณ 1,945 หยวน และต้นทุนรวมของการตัดลวดสำหรับแม่พิมพ์อยู่ที่เกือบ 7,700 หยวน ไกลมาก เกินการคำนวณต้นทุนของลูกค้า
แผนการประมวลผลหลุม 3
การประมวลผลการกัดภายนอก CNC โดยใช้เครื่องตัดแบบยาวเพื่อโหลดอนุภาคการตัดแบบกลมหรือโลหะผสมเพชร การประมวลผลแบบชั้นลึก เนื่องจากพื้นที่หน้าสัมผัสขนาดใหญ่ เสียงในระหว่างการป้อนและการถอยแต่ละครั้งจึงดังและรุนแรงมาก ส่งผลให้พื้นผิวมีความหยาบและความแม่นยำของขนาดต่ำ นอกจากนี้ยังมีร่องกลับด้านอยู่ตรงกลางเป็นครั้งคราว และความหยาบไม่สามารถควบคุมได้ซึ่งอยู่ไกลจากมาตรฐาน
แผนการประมวลผลรู 4
การคว้าน CNC ทำได้โดยใช้รุ่น 850B ซึ่งเหมาะสำหรับเครื่องมือกลทั่วไป ความสูงของแกน Z ของรุ่นนี้คือ 500 มม. ซึ่งสามารถตอบสนองความต้องการในการตัดเฉือนของตัวจับยึดเครื่องมือคว้าน 230 และความลึกของรูชิ้นงาน 250 มม. ระยะเวลาในการตัดเฉือนแต่ละรูเพียง 2 ชั่วโมง โดยมีความแม่นยำในการขึ้นรูปสูง ค่าความหยาบผิวและความแม่นยำของมิติตรงตามความต้องการของภาพวาด โดยการเปรียบเทียบราคา ความแม่นยำในการตัดเฉือน และความยากในการตัดเฉือน โครงร่างการเจาะรูของ Scheme 4 จะถูกเลือก
กระบวนการคว้าน CNC
การจัดตำแหน่งแคลมป์
บนเครื่องมือกล ให้ขันมุมทั้งสี่ของชิ้นงานให้แน่น และปรับระดับตำแหน่งขนานและความเรียบของชิ้นงาน หากเกิน {{0}.03 มม. ให้เจียรส่วนบนและส่วนล่างของชิ้นงานใหม่ ไม่เช่นนั้นจะเป็นการยากที่จะรับประกันความเป็นแนวตั้งของรู ควรควบคุมความคลาดเคลื่อนของโต๊ะสอบเทียบภายใน 0.02 มม. โดยแบ่งใบหน้า 4 หน้าออกเป็นกึ่งกลาง ควรใช้พื้นผิวขั้นตอนที่สองเป็นหน้าศูนย์สำหรับการตัดเฉือนแกน Z และควรมีพื้นที่ในการยกเครื่องมือเพียงพอให้มากที่สุด
ที่ยึดเครื่องมือที่น่าเบื่อ
สำหรับการตัดเฉือนหยาบครั้งแรก ให้ใช้การ์ดเกจเพื่อวัดขนาดของใบมีดคว้านให้สูงกว่าตัวจับยึดเครื่องมือขนาดใหญ่ เผื่อไว้ด้านหนึ่งประมาณ {{0}.5 มม. สำหรับการตัดเฉือนหยาบเพื่ออำนวยความสะดวกในการตัดเฉือนแบบกึ่งแม่นยำ มุมเบี่ยงเบนหลักของใบมีดคว้านคือ 30 องศา มุมหลบของพื้นผิวใบมีดด้านหลังคือ 15 องศา และมุมโค้งมนของปลายใบมีดคือ R0.3~R0.4 มม. พยายามลดพื้นผิวสัมผัสและความเค้นให้มากที่สุดเพื่อป้องกันการสั่นสะเทือนไม่ให้เกิดการผกผัน พื้นผิวของปลายเครื่องมือคว้านบนชิ้นงานเป็นศูนย์
โปรแกรมน่าเบื่อ
รูปแบบคำสั่ง G76X_ Y_ Z_ R_ Q_ P_ F_;, G76 มีความแม่นยำ คำสั่งที่น่าเบื่อพร้อมพิกัดของรู X/Y/Z P หมายถึงการหยุดชั่วคราวที่ด้านล่างของรู และ Q หมายถึงการชดเชยการหยุดชั่วคราวหลังจากตัดเฉือนเครื่องมือแล้ว เมื่อยกเครื่องมือขึ้น สิ่งสำคัญคือต้องหลีกเลี่ยงไม่ให้ด้านที่กลึงเป็นรอย
การตั้งค่าพารามิเตอร์การตัดเฉือนหยาบ
ความเร็ว S คือ 120 รอบต่อนาที อัตราป้อน F คือ 80 มม./นาที ปริมาณการตัดคือ 1.0 มม. และน้ำมันตัดเป็นสารหล่อเย็น ความลื่นไหลของน้ำมันจะต้องดีและมีการระบายความร้อนเข้าที่
การตั้งค่าพารามิเตอร์การตัดเฉือนแบบกึ่งแม่นยำ
หลังจากการตัดเฉือนหยาบเสร็จสิ้น ให้ดำเนินการนับและตรวจสอบบัตร ขนาดของรูด้านในที่ลึกสามารถวัดได้โดยใช้เกจรูด้านใน ซึ่งโดยปกติจะมีความเทเปอร์ในระดับหนึ่ง ความเร็ว S คือ 110 รอบต่อนาที อัตราป้อน F คือ 70 มม./นาที และปริมาณการตัดคือ 0.6 มม. น้ำมันตัดกลึงเป็นสารหล่อเย็น และความลื่นไหลของน้ำมันจะต้องดี การระบายความร้อนในสถานที่เพื่อให้มั่นใจถึงความหยาบของการตัดเฉือนที่มีความแม่นยำ
การตั้งค่าพารามิเตอร์การตัดเฉือนที่แม่นยำ
ดำเนินการแต่ละหลุมด้วยใบมีดใหม่ ด้วยความเร็ว S 100 รอบต่อนาที และความเร็ว 60 มม. ต่อนาที วัดตำแหน่งของใบมีดด้วยไมโครมิเตอร์และล็อคที่จับเครื่องมือขนาดเล็กเพื่อการประมวลผล ลองเจาะก่อนเนื่องจากมีขั้นตอน 15 มม. บนพื้นผิวด้านบนของชิ้นงานจนกว่าขนาดจะตรงตามข้อกำหนดการวาด
3, การเขียนโปรแกรม
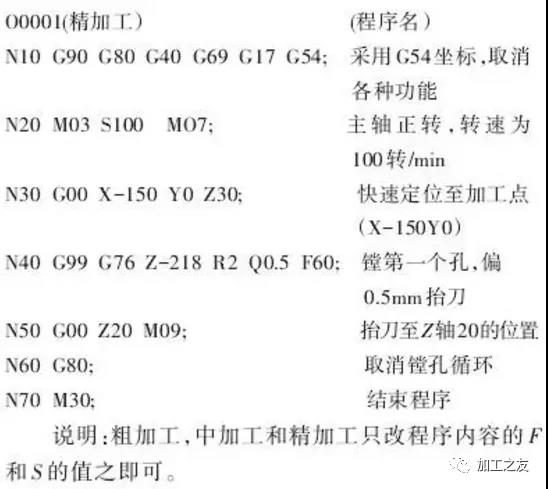
คำอธิบาย: การกลึงหยาบ การกลึงขั้นกลาง และการตัดเฉือนที่มีความแม่นยำ จำเป็นต้องเปลี่ยนค่าของ F และ S ในเนื้อหาของโปรแกรมเท่านั้น
แผนการประมวลผลนี้ได้รับการปรับปรุงที่ไซต์งานหลายประการ โดยเริ่มจากแผนการประมวลผลการกัดรูปทรง ในระหว่างกระบวนการนี้ จะต้องยกเครื่องมือหลายครั้งเพื่อแทนที่อนุภาคของการตัด เวลาในการประมวลผลสำหรับแต่ละหลุมคือประมาณ 4 ชั่วโมง และค่าความหยาบของรูที่ประมวลผลนั้นเป็นเรื่องที่น่าปวดหัวสำหรับลูกค้า เป็นผลให้เครื่องต้องใช้เวลาหนึ่งวันในการบันทึกการขัดแม่พิมพ์ของรูในกระบวนการที่สอง และความกลมของรูกลมที่ขัดเงายังคงไม่มีเงื่อนไข
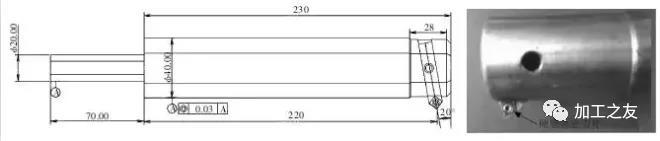
รูปที่ 3 ที่จับเครื่องมือคว้าน
การใช้เครื่องจักรคว้านส่วนใหญ่จะเกี่ยวข้องกับการตั้งค่าพารามิเตอร์อัตราป้อนและความเร็วสองตัว การคำนวณความเร็วป้อนปกติคือ Vc=π DN/1000 หลังจากการประมวลผลที่ไซต์งานหลายครั้งและปรับปรุงอย่างต่อเนื่อง สรุปสุดท้ายคือความเร็วการตัดเฉือนที่แม่นยำ S คือ 100 รอบต่อนาที และอัตราป้อน F คือ 60 มม./นาที แม้ว่าผลลัพธ์จะง่ายและต้องใช้ความพยายามอย่างมาก แต่ก็สรุปได้ว่าการตัดเฉือนที่มีความแม่นยำปานกลาง/กึ่งแม่นยำและการตัดเฉือนที่มีความแม่นยำสามารถทำได้ครั้งละครั้ง และเวลาการประมวลผลทั้งหมดสำหรับแต่ละรูคือภายใน 2 ชั่วโมง ค่าความเป็นทรงกระบอกและความหยาบทั้งหมดตรงตาม มาตรฐาน ลดเวลาการประมวลผลรองของลูกค้า ปรับปรุงประสิทธิภาพการผลิตอย่างแท้จริง และได้รับการยกย่องจากลูกค้า
แม้ว่าแผนการคว้านขั้นสุดท้ายจะเรียบง่าย แต่กระบวนการนี้ก็ไม่ใช่เรื่องง่ายอย่างแน่นอน หากไม่มีรายละเอียดใด ๆ ผลกระทบของการตัดเฉือนอาจแตกต่างกัน ข้อกังวลที่ใหญ่ที่สุดสำหรับการเจาะรูลึกคือความกลัวที่จะเกิดการสั่นสะเทือนในระหว่างกระบวนการตัดเฉือน ซึ่งอาจทำให้เกิดแรงมากเกินไปและส่งผลให้หัวเข็มขัดกลับด้าน และชิ้นงานจะหลุดร่อน ดังนั้นในแง่ของการเลือกใบมีด ข้อควรระวัง และการตั้งค่าพารามิเตอร์การประมวลผลอื่นๆ เราหวังว่าจะมีมาตรการอ้างอิงและการป้องกันบางประการ


