


จะเอาชนะความผิดปกติได้อย่างไร? ทักษะการกลึง CNC ชิ้นส่วนผนังบาง
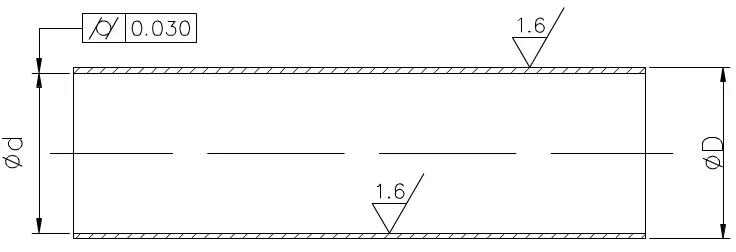
ในระหว่างกระบวนการตัด โครงสร้างที่มีผนังบางมีแนวโน้มที่จะเสียรูปเนื่องจากแรงตัด ส่งผลให้โครงสร้างมีลักษณะเป็นทรงรีหรือเอว โดยมีจุดศูนย์กลางเล็กและปลายใหญ่ นอกจากนี้ เนื่องจากการกระจายความร้อนไม่ดีในระหว่างการประมวลผล ปลอกที่มีผนังบางจึงมีแนวโน้มที่จะเกิดการเปลี่ยนรูปเนื่องจากความร้อน ทำให้ยากต่อการรับรองคุณภาพการตัดเฉือนของชิ้นส่วน ชิ้นส่วนที่แสดงในภาพไม่เพียงแต่ทำให้แคลมป์ไม่สะดวกเท่านั้น แต่ยังยากต่อการประมวลผลในพื้นที่การประมวลผลอีกด้วย จำเป็นต้องออกแบบปลอกหุ้มผนังบางพิเศษและเพลาป้องกัน
การวิเคราะห์กระบวนการ
ตามข้อกำหนดทางเทคนิคที่ให้ไว้ในแบบร่าง ชิ้นงานได้รับการประมวลผลโดยใช้ท่อเหล็กไร้ตะเข็บ และความหยาบผิวของรูด้านในและผนังด้านนอกคือ Ra1.6 μm สามารถทำได้โดยการกลึง แต่ทรงกระบอกของรูด้านในคือ 0.03 มม. ซึ่งเป็นข้อกำหนดสูงสำหรับชิ้นส่วนที่มีผนังบาง ในการผลิตจำนวนมาก เส้นทางกระบวนการมีดังนี้: การตัด - การอบชุบด้วยความร้อน - ใบหน้าส่วนท้ายของรถยนต์ - วงกลมด้านนอกของรถยนต์ - รูในรถยนต์ - การตรวจสอบคุณภาพ
กระบวนการ "การประมวลผลรูใน" เป็นกุญแจสำคัญในการควบคุมคุณภาพ เป็นเรื่องยากที่จะรับประกันกระบอกสูบขนาด 0.03 มม. เมื่อต้องตัดรูใน ไม่รวมวงกลมด้านนอกและปลอกผนังบาง
เทคโนโลยีหลักของการเจาะรูยานพาหนะ
เทคโนโลยีหลักของการกลึงรูคือการแก้ปัญหาความแข็งแกร่งและการขจัดเศษของเครื่องมือกลึงรูใน เพื่อเพิ่มความแข็งแกร่งของเครื่องมือกลึงรูใน ควรใช้มาตรการต่อไปนี้:
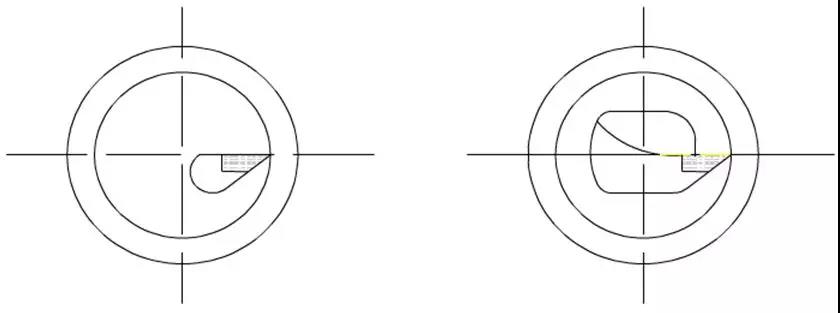
(1) พยายามเพิ่มพื้นที่หน้าตัดของที่จับเครื่องมือให้มากที่สุด โดยปกติแล้ว ส่วนปลายของเครื่องมือกลึงรูในจะอยู่เหนือตัวจับยึดเครื่องมือ เพื่อให้พื้นที่หน้าตัดของตัวจับยึดเครื่องมือน้อยกว่า 1/4 ของพื้นที่หน้าตัดของรู ดังแสดงในรูปด้านซ้าย หากส่วนปลายของเครื่องมือกลึงรูในอยู่ที่เส้นกึ่งกลางของตัวจับยึดเครื่องมือ พื้นที่หน้าตัดของตัวจับยึดเครื่องมือในรูจะเพิ่มขึ้นอย่างมาก ดังแสดงในรูปด้านขวา
(2) ความยาวส่วนขยายของตัวจับยึดเครื่องมือควรยาวที่สุดเท่าที่เป็นไปได้โดยยาวกว่าความยาวของชิ้นงาน 5-8 มม. เพื่อเพิ่มความแข็งแกร่งของตัวจับยึดเครื่องมือกลึงและลดการสั่นสะเทือนในระหว่างกระบวนการตัด
แก้ไขปัญหาการถอดชิป
การควบคุมหลักคือทิศทางการไหลของการตัด และเครื่องมือกลึงหยาบต้องการให้เศษไหลไปทางพื้นผิวที่จะตัดเฉือน (ชิปด้านหน้า) ดังนั้นจึงใช้เครื่องมือกลึงรูในที่มีมุมเอียงขอบเป็นบวก ดังแสดงในรูปต่อไปนี้

เมื่อทำการกลึงอย่างแม่นยำ เศษจะต้องไหลไปทางกึ่งกลางของแถวหน้าของเศษ (การดึงเศษออกจากตรงกลางรู) ดังนั้นเมื่อทำการเจียรเครื่องมือควรให้ความสนใจกับทิศทางการเจียรของคมตัด และวิธีการกำจัดเศษควรไปข้างหน้าตามแนวโค้งที่เอียง ดังแสดงในรูปด้านล่าง YA6 ถูกใช้เป็นโลหะผสมสำหรับเครื่องมือกลึงที่มีความแม่นยำ ปัจจุบันประเภท M มีความแข็งแรงในการดัดงอที่ดี ทนทานต่อการสึกหรอ ทนทานต่อแรงกระแทก รวมถึงทนทานต่อการยึดเกาะและอุณหภูมิด้วยเหล็ก
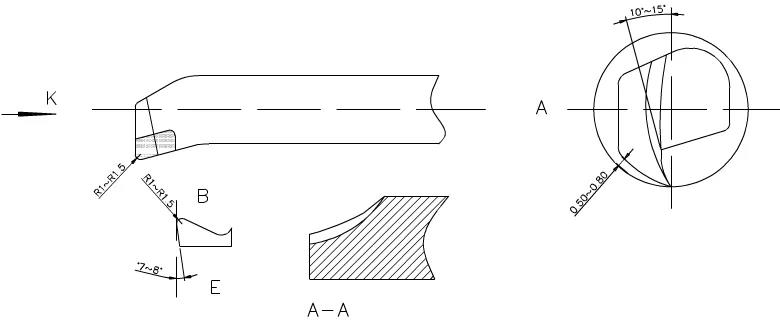
เมื่อเจียร มุมด้านหน้าจะปัดเศษเป็นมุมโค้งวงกลม 10 องศา -15 องศา และมุมด้านหลังจะปัดเศษให้มีระยะห่าง 0.5-0 8 มม. จากผนังตามส่วนโค้งของการตัดเฉือน (เส้นด้านล่างของเครื่องมืออยู่ในส่วนโค้งตามเข็มนาฬิกา) มุมคมตัดในทิศทาง k คือ § 0.5-1 และคมตัดตามจุด B ของคมตัดคือ R1-R1.5 เหมาะที่จะเจียรมุมด้านหลังรองเป็น 7 องศา -8 องศา และจุด AA ของขอบด้านใน E จะถูกปัดเศษเพื่อขจัดเศษออกด้านนอก
วิธีการประมวลผล
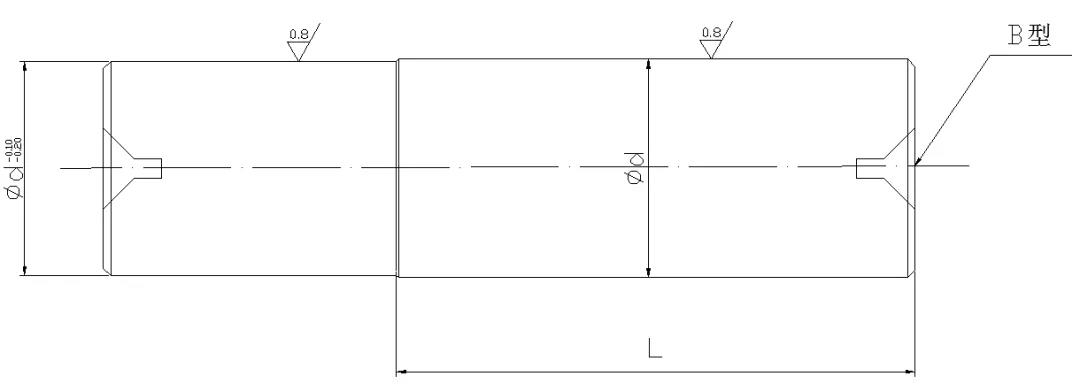
(1) ต้องทำเพลาป้องกันก่อนแปรรูป วัตถุประสงค์หลักของตัวป้องกันเพลาคือการปิดรูด้านในของปลอกที่มีผนังบางด้วยขนาดดั้งเดิม ยึดไว้ด้วยปลายด้านหน้าและด้านหลังเพื่อประมวลผลวงกลมด้านนอกโดยไม่เสียรูป และรักษาคุณภาพและความแม่นยำของการประมวลผลวงกลมด้านนอก ดังนั้นการประมวลผลเพลาป้องกันจึงเป็นขั้นตอนสำคัญในกระบวนการแปรรูปเคสที่มีผนังบาง
เหล็กกลมโครงสร้างคาร์บอน 45 # ใช้สำหรับการประมวลผลช่องว่างยามเพลา ส่วนหน้าของรถมีรูด้านบนรูปตัว B ที่ปลายทั้งสองข้าง โดยมีวงกลมด้านนอกที่หยาบและมีระยะขอบ 1 มม. หลังจากการอบชุบ อบคืนตัว ขึ้นรูป และตัดเฉือนอย่างแม่นยำ ให้เหลือระยะขอบไว้ 0.2 มม. สำหรับการเจียร อบพื้นผิวที่ถูกบดด้วยความร้อนอีกครั้งด้วยความแข็ง HRC50 จากนั้นบดโดยใช้เครื่องบดทรงกระบอกภายนอกดังแสดงในรูปต่อไปนี้ ความถูกต้องตรงตามข้อกำหนดและจะถูกนำไปใช้หลังจากเสร็จสิ้น
(2) เพื่อให้แน่ใจว่าสามารถประมวลผลชิ้นงานได้ในคราวเดียว ควรเว้นตำแหน่งการจับยึดและระยะเผื่อการตัดไว้ว่างไว้
(3) ขั้นแรก ให้ความร้อนกับตัวอ่อนที่หยาบแล้วปรับให้มีความแข็ง HRC28-30 (ภายในช่วงความสามารถในการแปรรูป)
(4) เครื่องมือกลึงใช้ C620 ประการแรก ปลายส่วนหน้าได้รับการแก้ไขในตำแหน่งกรวยแกนหมุน เพื่อป้องกันการเสียรูปของชิ้นงานเมื่อจับยึดปลอกที่มีผนังบาง จึงมีการเพิ่มปลอกหนาแบบวงเปิดดังแสดงในรูปต่อไปนี้
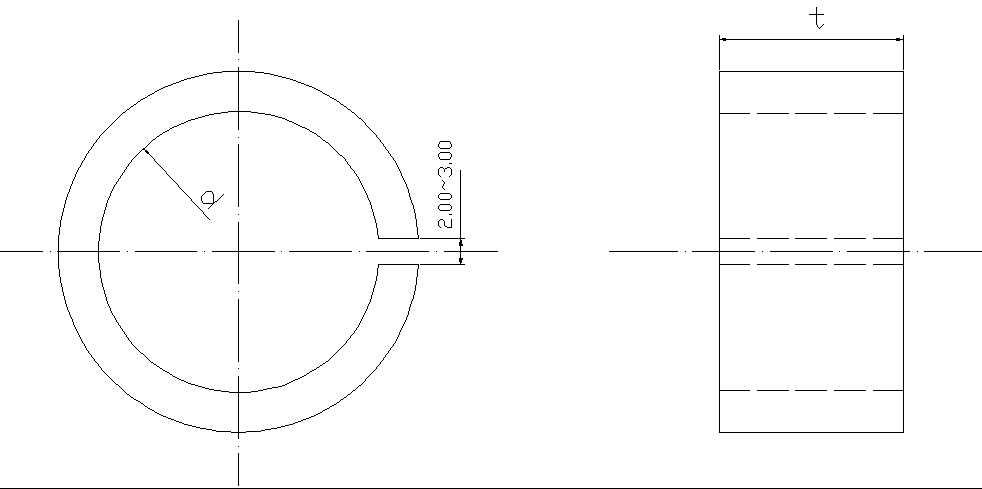
เพื่อรักษาการผลิตจำนวนมาก ปลายด้านหนึ่งของวงกลมด้านนอกของปลอกที่มีผนังบางจะถูกประมวลผลให้เป็นขนาด d ที่สม่ำเสมอ และไม้บรรทัด t จะถูกยึดในแนวแกน โครงผนังบางถูกบีบอัดเพื่อปรับปรุงคุณภาพของรูในของรถและรักษาขนาดไว้ เมื่อพิจารณาถึงการเกิดความร้อนในการตัด เป็นเรื่องยากที่จะทราบขนาดของการขยายตัวของชิ้นงาน ต้องเทน้ำมันตัดกลึงอย่างเพียงพอเพื่อลดการเสียรูปเนื่องจากความร้อนของชิ้นงาน
(5) ใช้หัวจับสามขากรรไกรที่อยู่ตรงกลางอัตโนมัติเพื่อยึดชิ้นงานให้แน่น หมุนหน้าส่วนท้าย และหมุนวงกลมด้านในอย่างคร่าวๆ เว้นระยะขอบไว้ที่ 0.1-0.2 มม. สำหรับการกลึงที่แม่นยำ และแทนที่ด้วยเครื่องมือกลึงที่มีความแม่นยำเพื่อตัดเฉือนขอบการตัดที่ต้องการ เพื่อให้ตรงตามข้อกำหนดของความพอดีและความหยาบที่มากเกินไปของเพลาป้องกัน ถอดเครื่องมือกลึงรูด้านในออก ใส่เพลาป้องกันไว้ที่ปลายด้านหน้า ยึดด้วยปลายเบาะนั่งด้านท้ายตามข้อกำหนดด้านความยาว เปลี่ยนเครื่องมือหมุนวงกลมด้านนอกเพื่อหมุนวงกลมด้านนอกอย่างคร่าวๆ จากนั้นจึงหมุนอย่างประณีตเพื่อให้ตรงกับ ข้อกำหนดของการวาดภาพ หลังจากผ่านการตรวจสอบแล้วให้ใช้มีดตัดตัดตามขนาดความยาวที่ต้องการ หากต้องการให้รอยกรีดของชิ้นงานเรียบเมื่อแตกหัก คมตัดควรเจียรนัยเพื่อให้ส่วนหน้าของชิ้นงานเรียบ ส่วนของเพลาป้องกันที่กราวด์ขนาดเล็กคือการตัดและทิ้งช่องว่างไว้ เพลาป้องกันมีการกราวด์ขนาดเล็กเพื่อลดการเสียรูปของชิ้นงาน ป้องกันการสั่นสะเทือน และป้องกันการหล่นและการชนระหว่างการตัด
บทสรุป
วิธีการข้างต้นในการประมวลผลเคสที่มีผนังบางช่วยแก้ปัญหาข้อผิดพลาดของการเสียรูปหรือขนาดและรูปร่างที่ไม่ตรงตามข้อกำหนด การปฏิบัติได้พิสูจน์แล้วว่าประสิทธิภาพในการประมวลผลสูง ใช้งานง่าย และเหมาะสำหรับการแปรรูปชิ้นส่วนที่มีผนังบางที่ยาวขึ้น ขนาดนั้นควบคุมได้ง่ายและบรรลุความสมบูรณ์ขั้นที่สองได้ การผลิตเป็นชุดยังใช้งานได้จริงมากกว่าอีกด้วย


