


วิธีการควบคุมความแม่นยำที่เชื่อถือได้สูงสำหรับการกลึงเกลียว
1 คำนำ
เปลือกห้องเผาไหม้ของเครื่องยนต์บางรุ่นประกอบด้วยชิ้นส่วนเชื่อมต่อด้านหน้า กระบอกสูบหมุนผนังบาง ชิ้นส่วนเชื่อมต่อด้านหลัง และส่วนรองรับซึ่งประมวลผลโดยการเชื่อมอาร์กอนอาร์ก การบำบัดความร้อน และการพ่นทรายร่วมกัน . มีตัวรองรับแนวแกน 20 แถวจำนวน 2 แถวที่เชื่อมบนพื้นผิวด้านนอกของเปลือกผนังบางของห้องเผาไหม้ และแบบการออกแบบของตัวรองรับต้องใช้ความแม่นยำของเกลียว M4-6H เธรดรองรับใช้สำหรับติดตั้งที่หุ้มสายเคเบิลมิสไซล์ และการต่อเกลียวต้องใช้คุณภาพและความน่าเชื่อถือสูง เนื่องจากข้อจำกัดของโครงสร้างรองรับ วัสดุ และโครงสร้างเชิงพื้นที่ที่จุดเชื่อมด้วยเปลือกห้องเผาไหม้ กระบวนการแบบดั้งเดิมจึงถูกนำมาใช้ในการประมวลผลเกลียว ส่งผลให้อัตราคุณสมบัติของผลิตภัณฑ์ต่ำ บทความนี้ดำเนินการวิเคราะห์กระบวนการและการวิจัยในขั้นตอนต่างๆ ของการประมวลผลผลิตภัณฑ์ และผ่านการตรวจสอบเชิงทดลอง การเปรียบเทียบ และการวิเคราะห์ เพื่อให้ได้วิธีการควบคุมความแม่นยำของเกลียวที่สมเหตุสมผลและมีประสิทธิภาพ
2. ลักษณะโครงสร้างผลิตภัณฑ์และความยากลำบากในการประมวลผล
2.1 ลักษณะโครงสร้าง
ขนาดภายนอกของเปลือกห้องเผาไหม้มีขนาดค่อนข้างใหญ่ โดยมีเส้นผ่านศูนย์กลางภายนอก 50{{10}} มม. และความยาว 4500 มม. ส่วนรองรับถูกเชื่อมด้วยมือกับพื้นผิวด้านนอกของเปลือกห้องเผาไหม้โดยมีระยะรัศมี (114 ± 0.2) มม. เปลือกห้องเผาไหม้และวัสดุรองรับทำจากเหล็ก D406A ที่มีความแข็งแรงสูงเป็นพิเศษ โครงสร้างรองรับของเปลือกห้องเผาไหม้แสดงในรูปที่ 1 ส่วนรองรับมีโครงสร้างทรงกลมยาว มีเส้นผ่านศูนย์กลางภายนอก 14 มม. และกว้าง มม. ดังแสดงในภาพ มีเกลียวภายใน M4-6H ที่ตรงกลาง โดยมีระยะพิทช์ 0.7 มม. มีช่องว่างเพียง 0.7 มม. ระหว่างร่องที่ด้านล่างของด้ายกับเปลือกที่มีผนังบาง
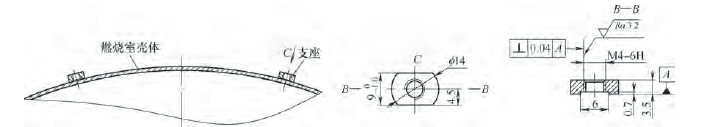
รูปที่ 1 โครงสร้างรองรับเปลือกห้องเผาไหม้
2.2 ปัญหาในการประมวลผล
ขั้นตอนการประมวลผลของตัวรองรับจะแสดงในรูปที่ 2 หากมีการจัดเตรียมรูเกลียวของตัวรองรับไว้สำหรับการประมวลผลหลังการเชื่อมและการบำบัดความร้อน จะมีปัญหาหลายประการ [1]
1) ช่องว่างระหว่างด้านล่างของรูเกลียวของส่วนรองรับและเปลือกมีเพียง 0.7 มม. ซึ่งสามารถทำลายพื้นผิวของเปลือกที่มีผนังบางได้ง่ายในระหว่างการประมวลผลทางกล ซึ่งก่อให้เกิดอันตรายด้านคุณภาพ
2) ช่องว่างระหว่างร่องที่ด้านล่างของรูเกลียวของส่วนรองรับและเปลือกมีขนาดเล็ก ในระหว่างการประมวลผลเกลียว ไกด์ของการต๊าปสั้น การวางตำแหน่งไม่เสถียร การต๊าปเกลียวทำได้ยาก และมีแนวโน้มที่จะเกิดการเบี่ยงเบนของเครื่องจักร ไม่สามารถรับประกันความเป็นแนวตั้งที่ 0.04 มม.
3) ความแข็งของวัสดุหลังจากการอบชุบด้วยความร้อนคือ 48-52HRC ซึ่งอาจทำให้ต๊าปแตกได้ง่ายในระหว่างการประมวลผลเกลียว เนื่องจากปัญหาด้านเกลียว เปลือกจึงถูกทิ้ง ส่งผลให้ต้นทุนการผลิตสูงและความเสี่ยงด้านคุณภาพ
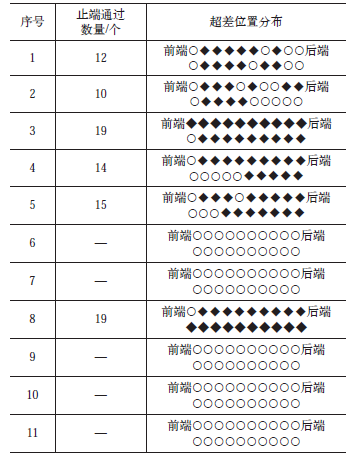
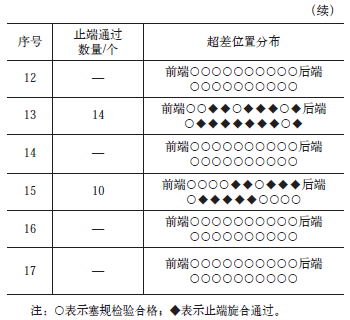
จากการวิเคราะห์ข้างต้น สรุปได้ว่าเกลียวรองรับจำเป็นต้องได้รับการกลึงก่อนการเชื่อม จากนั้นจึงอบอ่อน พ่นทราย ชุบแข็ง และชุบแข็งร่วมกับเปลือกห้องเผาไหม้หลังการเชื่อม หลังจากการชุบแข็ง พื้นผิวของเกลียวรองรับจะเกิดปฏิกิริยาออกซิเดชัน และมีสารตกค้างส่วนเกินติดอยู่ที่พื้นผิวของโปรไฟล์เกลียว หากมีการประมวลผลเกลียวของตัวรองรับเข้าที่ก่อนการเชื่อม และหลังจากรวมและประมวลผลเปลือกห้องเผาไหม้แล้ว ให้ใช้ก๊อก M4-6H เพื่อทำความสะอาดวัสดุส่วนเกินที่ติดอยู่กับพื้นผิวของโปรไฟล์เกลียวรองรับ ในเวลาเดียวกัน มันจะทำให้ชั้นออกไซด์บนพื้นผิวของโปรไฟล์เกลียวภายในบางส่วนของตัวรองรับหลุดออก เมื่อใช้เกจเกลียว M4-6H ในการตรวจสอบ อัตราการรับรองจะอยู่ที่ 67% เท่านั้น การวิเคราะห์ทางสถิติได้ดำเนินการเกี่ยวกับการตัดเฉือนเกลียวภายใน M4-6H บนตัวรองรับเปลือกห้องเผาไหม้ 17 ตัว ดังแสดงในตารางที่ 1 วิธีปรับปรุงความแม่นยำในการตัดเฉือนของเกลียวรองรับกลายเป็นปัญหาทางเทคนิคเร่งด่วนในการผลิตและการส่งมอบผลิตภัณฑ์ .
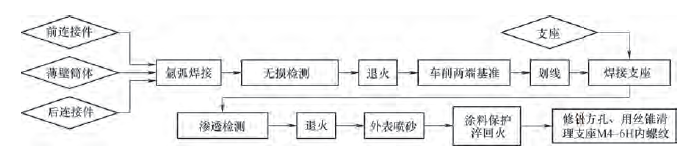
รูปที่ 2 ผังกระบวนการประมวลผล
ตารางที่ 1 สถิติการตัดเฉือนเกลียวภายใน M4-6H บนโครงห้องเผาไหม้ 17 อันที่รองรับ
3 วิธีแก้ปัญหาทางเทคนิคและการทดสอบกระบวนการ
3.1 ข้อเสนอทางเทคนิค
หลังจากตรวจสอบ ตรวจสอบ วิเคราะห์ และแก้ไขปัญหากระบวนการต่างๆ ในระหว่างการประมวลผลของเปลือกห้องเผาไหม้และส่วนรองรับ เชื่อว่าสาเหตุหลักสำหรับความแม่นยำด้านมิติของเกลียวภายใน M4-6H ของส่วนรองรับนั้นเกินมาตรฐาน คือหลังจากการชุบแข็งแล้ว พื้นผิวของเกลียวรองรับจะเกิดปฏิกิริยาออกซิเดชัน และมีสารตกค้างส่วนเกินติดอยู่ที่พื้นผิวของโปรไฟล์เกลียว ขณะทำความสะอาดวัสดุส่วนเกินบนพื้นผิวด้าย อาจทำให้ชั้นออกไซด์บนพื้นผิวของโปรไฟล์ด้ายภายในบางส่วนของตัวรองรับหลุดออก ส่งผลให้ความแม่นยำของเกลียวภายใน M4-6H ของ สนับสนุน.
จากการวิเคราะห์กระบวนการ ได้มีการพัฒนาแผนกระบวนการสองแผน
ตัวเลือกที่ 1: ปรับแต่งการต๊าปมือแบบพิเศษ โดยแบ่งออกเป็นการต๊าปที่ศีรษะและการต๊าปครั้งที่สอง และควบคุมขนาดเส้นผ่านศูนย์กลางของพิตช์ของการต๊าปที่ศีรษะ ใช้กรวยหัวเพื่อต๊าปเกลียวในสถานะของชิ้นส่วนรองรับและสำรองค่าเผื่อการตัดเฉือน หลังจากการอบชุบด้วยความร้อนของเปลือกห้องเผาไหม้ ให้ใช้เกลียวรองรับแบบกรวยสองอันเพื่อให้แน่ใจว่าเกลียวมีความแม่นยำขั้นสุดท้าย
ตัวเลือกที่ 2: เพิ่มความแม่นยำของเกลียวของ M4-6H ขึ้นหนึ่งระดับในสถานะของชิ้นส่วนรองรับ ดำเนินการตาม M4-5H ชดเชยความแตกต่างระหว่าง M4-6H ได้อย่างมีประสิทธิภาพ และ M4-5H และตรงตามข้อกำหนดด้านความแม่นยำของเกลียว [2]
3.2 กระบวนการทดสอบและผลลัพธ์
แผนกระบวนการแรกดำเนินการในสามขั้นตอน ① การต๊าปพิเศษแบบกำหนดเอง (การต๊าปส่วนหัวและการต๊าปครั้งที่สอง) โดยสงวนไว้สำหรับเส้นผ่านศูนย์กลางพิทช์ของการต๊าปหัวที่ {{0}}.30มม., 0.2{ {9}}มม. และ 0.10 มม. ตามลำดับ ใช้กรวยหัวเพื่อต๊าปเกลียวระหว่างการตัดเฉือนชิ้นส่วนรองรับ 3 หลังการอบร้อน ให้ใช้กรวยคู่แตะด้าย เนื่องจากความแข็งสูง (48-52HRC) ของวัสดุหลังการอบชุบด้วยความร้อน และอิทธิพลของโครงสร้างเส้นผ่านศูนย์กลางขนาดใหญ่ของเปลือกห้องเผาไหม้ ทำให้ผู้ปฏิบัติงานทำเกลียวได้ยากขึ้น แรงไม่สม่ำเสมอ และ แรงตัดมีแนวโน้มที่จะเบี่ยงเบนไปจากแกน เมื่อค่าเผื่อเส้นผ่านศูนย์กลางระหว่างการทดลองคือ 0.30 มม. เป็นไปไม่ได้ที่จะตัดรูเกลียวเมื่อใช้เกลียวเกลียวสองกรวย เมื่อต๊าปด้วยระยะเผื่อเส้นผ่านศูนย์กลาง 0.20 มม. และ 0.10 มม. ตามลำดับ อาจเกิดการเบี่ยงเบนของรูเกลียวหรือการแตกหักของต๊าป ทำให้ยากต่อการรับรองคุณภาพของผลิตภัณฑ์ [3]
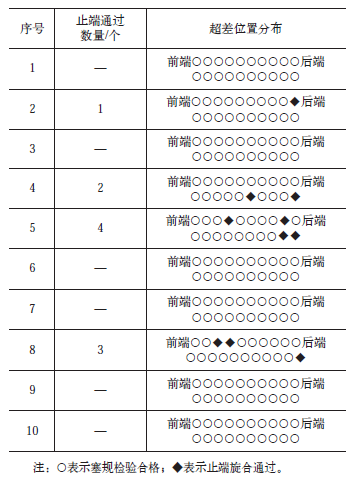
ตามแผนกระบวนการที่สอง ความแม่นยำของเธรดของการรองรับได้รับการปรับปรุงโดยการประมวลผลระดับหนึ่ง สถานการณ์การตัดเฉือนของเกลียวภายใน M4-6H ของส่วนรองรับเปลือกห้องเผาไหม้ 10 ตัวได้รับการวิเคราะห์ทางสถิติ และข้อมูลจะแสดงในตารางที่ 2 ความแม่นยำของเกลียวได้รับการปรับปรุงอย่างมาก และอัตราคุณสมบัติของผลิตภัณฑ์เพิ่มขึ้นจาก 67 % ถึง 95%
ตารางที่ 2 สถิติเกี่ยวกับเธรดภายในของการสนับสนุนการประมวลผลในโครงการที่ 2
3.การวิเคราะห์ผลการทดลอง
โดยการสรุปและวิเคราะห์ผลการทดลองของ Scheme 1 และ Scheme 2 ตามวิธีการประมวลผลของ Scheme 2 อัตราคุณสมบัติของเธรดสนับสนุนได้รับการปรับปรุงอย่างมีนัยสำคัญ เกจเกลียว M4-7H ถูกใช้เพื่อตรวจสอบเกลียวที่ไม่พิกัดความเผื่อ และผลลัพธ์ทั้งหมดผ่านการรับรอง เปรียบเทียบขนาดความแม่นยำของเกลียว M4-6H, M4-5H และ M4-7H ดังแสดงในตารางที่ 3
ตารางที่ 3 M4 × ขนาดความแม่นยำของเกลียวภายใน 0.7 มม. (หน่วย: มม.)
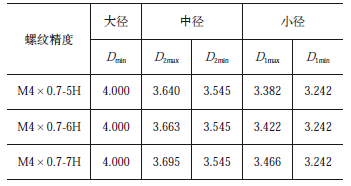
จะเห็นได้ว่าขนาดเส้นผ่านศูนย์กลางพิทช์ของเกลียว M4-5H คือ มม. ขนาดเส้นผ่านศูนย์กลางพิทช์ของ M4-6H คือ
 มม. ขนาดเส้นผ่านศูนย์กลางพิทช์ของ M4-7H คือ
 มม. ค่าเบี่ยงเบนขนาดขีดจำกัดสูงสุดระหว่าง 7H และ 6H คือ 0.032 มม. และค่าเบี่ยงเบนขนาดขีดจำกัดสูงสุดระหว่าง 6H และ 5H คือ 0 023 มม. ซึ่งบ่งชี้ ว่าความแม่นยำของเกลียวของการรองรับที่ไม่มีเงื่อนไขไม่เกิน 0.032 มม. เพื่อชดเชยค่าเผื่อที่เกินพิกัด ความแม่นยำของเกลียวในการตัดเฉือนจริงได้รับการปรับปรุงเป็น 5H โดยมีปริมาณการชดเชย 0.023 มม. ซึ่งโดยพื้นฐานแล้วสามารถตอบสนองความต้องการของการชดเชยเกลียวได้ สำหรับแต่ละกรณีของความแม่นยำของเกลียวที่เกินค่าความคลาดเคลื่อน ถือว่าค่าเผื่อมีน้อยมาก โดยมีความแม่นยำระหว่าง 6H ถึง 7H [4]
4 มาตรการปรับปรุงและการตรวจสอบความถูกต้องของกระบวนการ
การจัดเรียงกระบวนการเทคโนโลยีการประมวลผลแสดงให้เห็นว่าวิธีกระบวนการมีความสมเหตุสมผลและเป็นไปได้ เนื่องจากอัตราคุณสมบัติของผลิตภัณฑ์ได้รับการปรับปรุงอย่างมาก จากการวิเคราะห์ระยะพิกัดความเผื่อที่เกิน เชื่อว่าพิกัดความเผื่อเกินของความแม่นยำของเกลียวนั้นเกิดจากปัจจัยโดยละเอียดในกระบวนการตัดเฉือน เพื่อแก้ไขปัญหาความแม่นยำของเกลียวตลับลูกปืนอย่างสมบูรณ์ การปรับปรุงกระบวนการจะดำเนินการในขั้นตอนต่อไปนี้ของกระบวนการตัดเฉือนตลับลูกปืน
1) เมื่อต๊าปเกลียวบนเครื่องกรีด สปินเดิลจะเกิดการสั่นเล็กน้อย เมื่อความลึกในการประมวลผลเปลี่ยนไป เวลาในการตัดที่ปากด้ายจะค่อนข้างยาว และขนาดระหว่างปากและรากจะมีความแตกต่างกันเล็กน้อย มีการใช้วิธีการต๊าปเกลียวจากด้านหลังของเกลียวรองรับเพื่อชดเชยการเปลี่ยนแปลงเล็กน้อยในปากและรากในระหว่างกระบวนการตัดเฉือน [5]
2) ปรับปรุงความแม่นยำของการตรวจจับเกจเกลียว เธรดของส่วนรองรับยังคงได้รับการประมวลผลด้วยความแม่นยำ M4-5H เมื่อใช้เกจปลั๊กเกลียวในการตรวจสอบ จำเป็นต้องขันโกเกจเข้าจนสุด และขันน็อตโกเกจไม่เกินหนึ่งรอบ
3) ในกระบวนการพ่นทรายก่อนการรักษาความร้อนของเปลือกห้องเผาไหม้จำเป็นต้องปกป้องเกลียวรองรับ จำเป็นต้องเปลี่ยนวิธีการใช้สกรู M4 สำหรับการป้องกันก่อนหน้านี้ และต้องออกแบบสกรูป้องกันพิเศษที่มีความแม่นยำ M4-6f ใหม่ ควรควบคุมความยาวของเกลียวภายในรอบเดียวเพื่อหลีกเลี่ยงการหมุนและการสึกหรอหลายครั้ง
4) เปลี่ยนวิธีการทำความสะอาด หลังจากตัดเฉือนชุดประกอบเปลือกห้องเผาไหม้แล้ว ให้ใช้ลมอัดเพื่อเป่าวัสดุส่วนเกินในรูเกลียวของส่วนรองรับออก จากนั้นใช้เกจปลั๊กเกลียว M4-6H เพื่อตรวจสอบ หากผ่านไม่ได้ ให้ทำความสะอาดด้วยสกรู M4 ก่อน จากนั้นจึงทำความสะอาดด้วยการแตะ M4-5H และตรวจสอบด้วยเกจปลั๊กเกลียว M4-6H หลังจากทำความสะอาด
หลังจากการทดสอบและตรวจสอบหลายกระบวนการ ความแม่นยำของเธรดของการรองรับนั้นตรงตามข้อกำหนดความแม่นยำของผลิตภัณฑ์อย่างสมบูรณ์ และอัตราคุณสมบัติของผลิตภัณฑ์เพิ่มขึ้นเป็น 100% ซึ่งช่วยแก้ปัญหาความแม่นยำของเธรดของการรองรับได้อย่างสมบูรณ์
5. สรุป
เพื่อให้มั่นใจในความน่าเชื่อถือสูงของเกลียวรองรับหลังการเชื่อมและการบำบัดความร้อน จึงมีมาตรการต่อไปนี้เพื่อควบคุมความแม่นยำของเกลียว
1) ปรับปรุงความแม่นยำของเกลียวขึ้นหนึ่งระดับในระหว่างการตัดเฉือนในสถานะของชิ้นส่วน และปรับความแม่นยำของเกลียวของการรองรับจาก M4-6H ถึง M4-5H
2) ในระหว่างการประมวลผลของเธรดรองรับ จะถูกประมวลผลจากพื้นผิวการเชื่อม (ด้านหลัง) และหลังจากการอบชุบและการชุบแข็ง จะถูกตรวจสอบจากด้านหน้าเพื่อชดเชยความแตกต่างมิติระหว่างปากและรากในระหว่างการประมวลผล
3) สกรูป้องกันพิเศษได้รับการออกแบบสำหรับกระบวนการพ่นทรายเพื่อลดแรงอัดบนรูเกลียว
ด้วยการนำมาตรการทางเทคโนโลยีต่างๆ มาใช้ ทำให้มีการควบคุมความแม่นยำของการกลึงเกลียว และความน่าเชื่อถือของการเชื่อมต่อเกลียวได้รับการประเมินผ่านการทดสอบการบินด้วยขีปนาวุธ คุณภาพของผลิตภัณฑ์มีเสถียรภาพและเชื่อถือได้


