


ข้อบกพร่องที่พบบ่อยและสาเหตุในกระบวนการปั๊มขึ้นรูป
แม่พิมพ์ปั๊มขึ้นรูปเป็นอุปกรณ์กระบวนการพิเศษที่แปรรูปวัสดุเป็นชิ้นส่วน (หรือผลิตภัณฑ์กึ่งสำเร็จรูป) ในขั้นตอนการปั๊มขึ้นรูป จำแนกตามลักษณะของกระบวนการ: แม่พิมพ์เจาะ, แม่พิมพ์ดัด, แม่พิมพ์วาดลึก, แม่พิมพ์ขึ้นรูป ฯลฯ การจำแนกประเภทตามระดับของการรวมกระบวนการ: แม่พิมพ์กระบวนการเดียว, แม่พิมพ์คอมโพสิต และแม่พิมพ์แบบโปรเกรสซีฟ
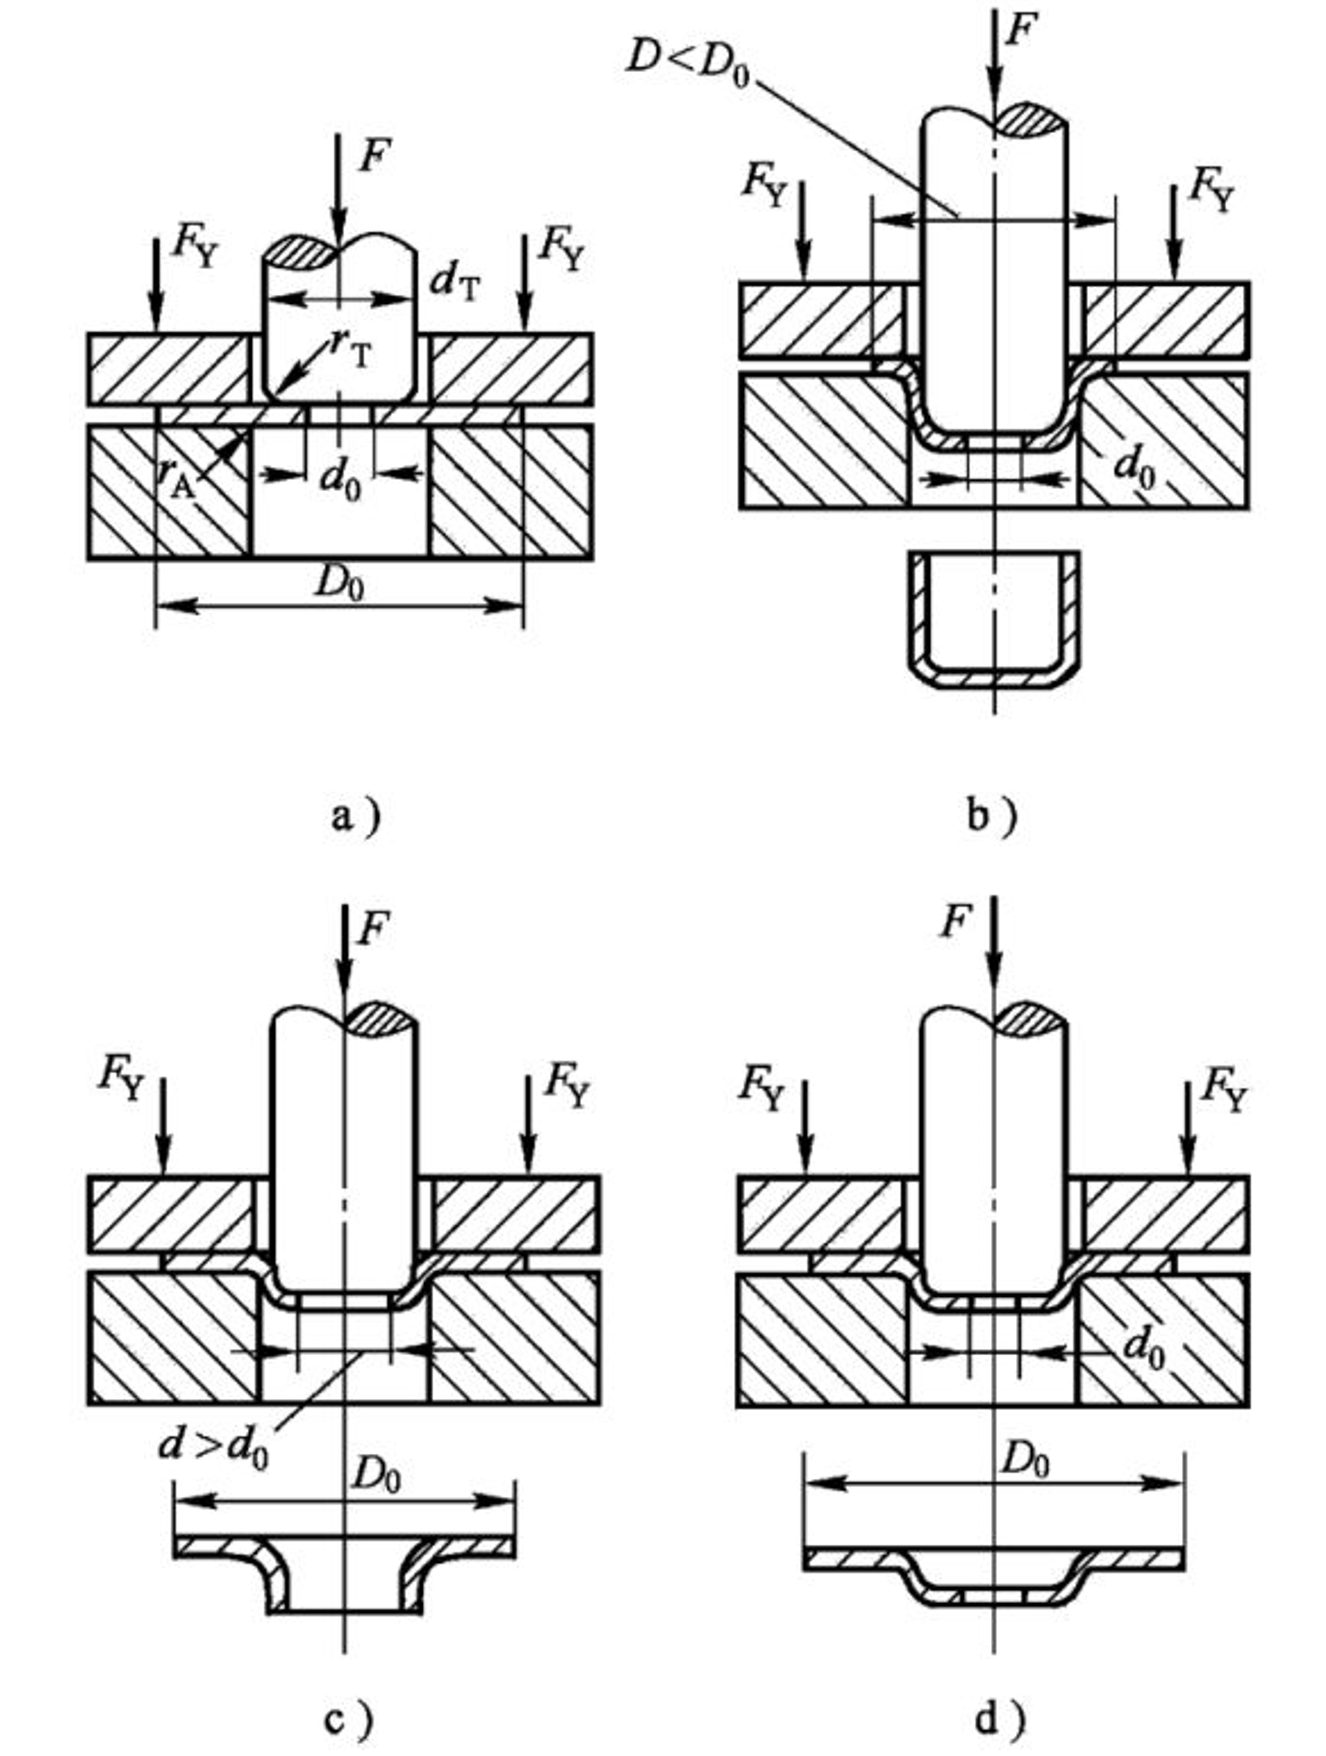
a) การขึ้นรูปแม่พิมพ์ b) การวาดรูปแม่พิมพ์ c) การตายแบบจับเจ่า d) การปูด
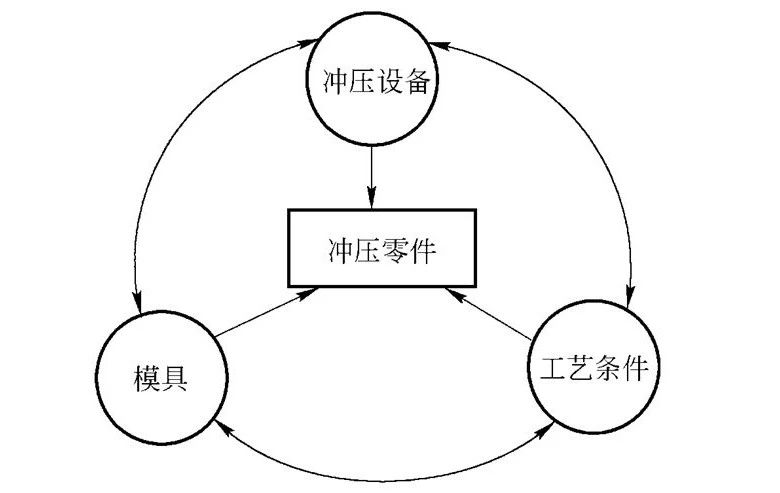
องค์ประกอบสามประการของการผลิตปั๊มขึ้นรูป: กระบวนการปั๊มที่เหมาะสม แม่พิมพ์ขั้นสูง และอุปกรณ์ปั๊มที่มีประสิทธิภาพ
1. การปัด การเจาะ และการตัดแต่ง
ข้อบกพร่อง: เสี้ยนมากเกินไป การเสียรูป รอยขีดข่วนบนพื้นผิว ขนาดไม่ตรงกัน รูหายไป ฯลฯ
1) เสี้ยนมากเกินไป: ช่องว่างระหว่างแม่พิมพ์นูนและเว้ามีขนาดใหญ่หรือเล็กเกินไป การสึกหรอของใบมีด; ความแม่นยำของคำแนะนำไม่ดี ตำแหน่งของแม่พิมพ์นูนและเว้าไม่มีศูนย์กลาง
2) การเสียรูป: ระยะห่างของรูเล็กเกินไป ความพอดีระหว่างแผ่นกดและพื้นผิวแบบจำลองเว้าไม่ดี การกวาดล้างที่มากเกินไป ฯลฯ
3) รอยขีดข่วนบนพื้นผิว: มีอาการเช่นการลากและดึงระหว่างการใช้งาน รอยขีดข่วนและความเสียหายอื่น ๆ ในระหว่างกระบวนการตัดแผ่นโลหะ
4) ขนาดไม่ตรงกัน: การให้อาหารไม่เพียงพอ; อุปกรณ์กำหนดตำแหน่งที่ชำรุดหรือหลวม การเลื่อนตำแหน่ง ฯลฯ
5) รูน้อย: หมัดหัก ความยาวหมัดไม่เพียงพอ ฯลฯ
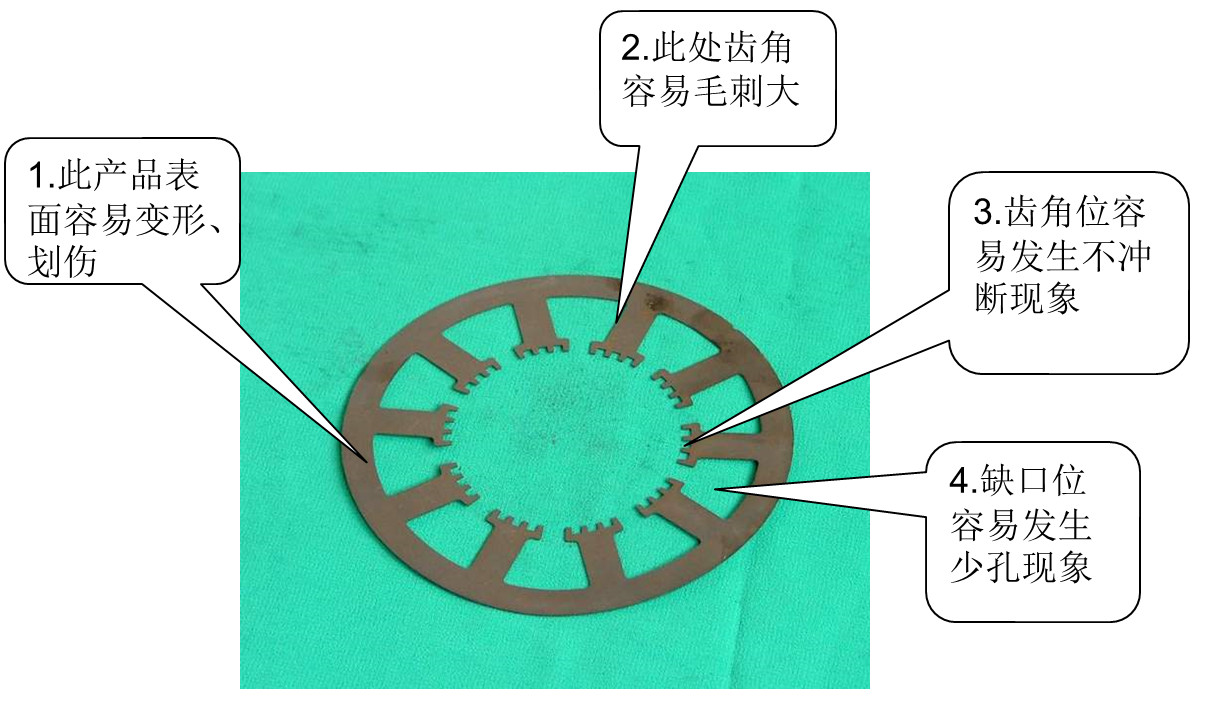
ตำแหน่งที่มีข้อบกพร่องมักเกิดขึ้นในผลิตภัณฑ์ เช่น การตัด การเจาะ และการตัดแต่ง
2. การวาดภาพ
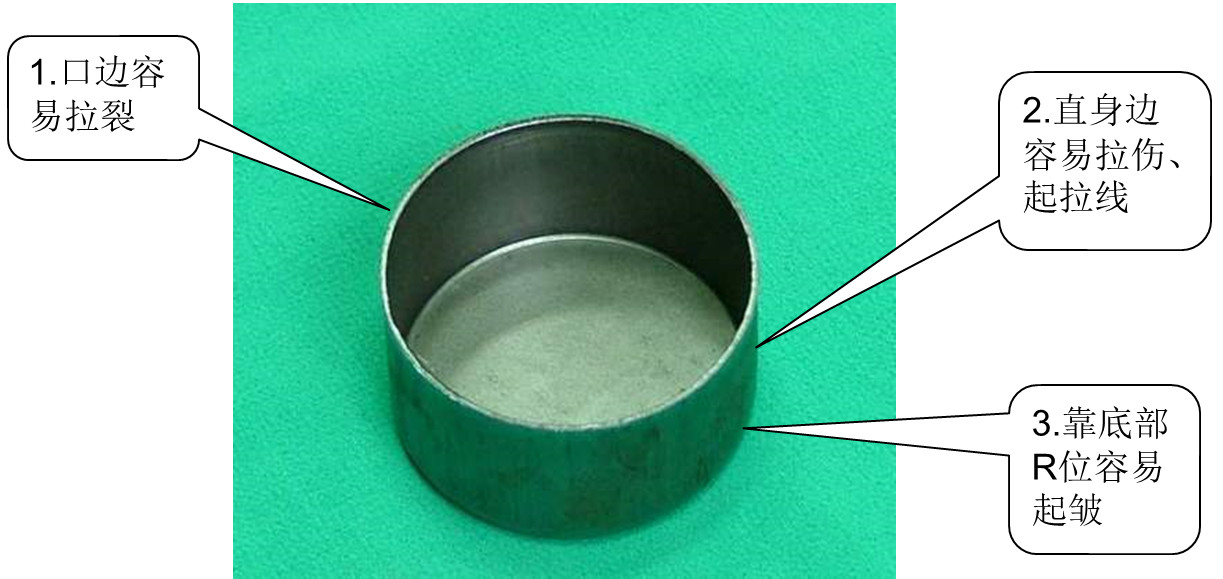
ผลิตภัณฑ์ที่ดึงออกมามีแนวโน้มที่จะมีข้อบกพร่อง
3. จับเจ่า
ข้อบกพร่อง: การพลิกไม่เท่ากัน, ความสูงการพลิกไม่สอดคล้องกัน, การพลิกแบบหยาบ, การพลิกแบบร้าว ฯลฯ
1) การพลิกที่ไม่สม่ำเสมอ: ช่องว่างระหว่างแม่พิมพ์นูนและเว้ามีขนาดใหญ่เกินไป
2) ความสูงในการพลิกที่ไม่สอดคล้องกัน: ช่องว่างที่ไม่สม่ำเสมอระหว่างแม่พิมพ์นูนและเว้า ตำแหน่งที่ไม่ถูกต้อง ขนาดของชิ้นส่วนที่หล่นไม่แม่นยำ
3) การพลิกและการหยาบ: มีรอยแผลเป็นที่ขอบใบมีด สิ่งเจือปนบนพื้นผิวของชิ้นส่วน ความแข็งของคมตัดต่ำเกินไป
4) จับเจ่าและการแตกร้าว: เสี้ยนขนาดใหญ่ระหว่างการตัดขอบ; ช่องว่างระหว่างแม่พิมพ์นูนและเว้ามีขนาดเล็กเกินไป รูปร่างของขอบพลิกมีการเปลี่ยนแปลงกะทันหัน
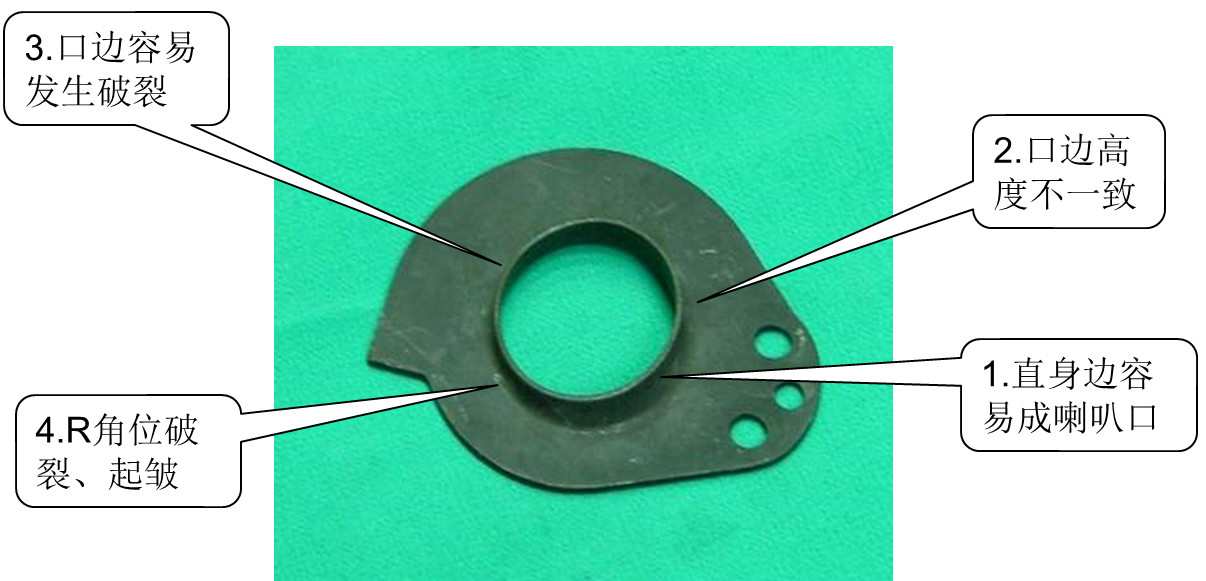
ผลิตภัณฑ์ที่กระพือปีกมีแนวโน้มที่จะเกิดข้อบกพร่อง
4. การดัด
ข้อบกพร่อง: มุมโค้งงอที่ไม่มีเงื่อนไข, ขอบโค้งงอร้าว, ขั้นบันไดที่มุมโค้ง R ฯลฯ
1) มุมโค้งงอที่ไม่มีเงื่อนไข: ช่องว่างระหว่างแม่พิมพ์นูนและเว้ามีขนาดใหญ่เกินไป และมุมที่ตรงกันระหว่างแม่พิมพ์นูนและเว้าไม่ตรงกัน ความหนาของวัสดุแผ่นไม่เท่ากัน
2) ขอบโค้งหัก: ช่องว่างระหว่างแม่พิมพ์นูนและเว้ามีขนาดเล็กเกินไป มุมการดัดงอน้อยเกินไป แรงเจาะที่มากเกินไปและความเร็วที่รวดเร็ว วัสดุกระดานแข็งเล็กน้อย
3) การดัดมุม R ด้วยขั้นตอน: มุมการดัดของแม่พิมพ์นูนและเว้าใหญ่เกินไป มุม R ภายนอกมากเกินไป แรงดัดงอน้อยเกินไป
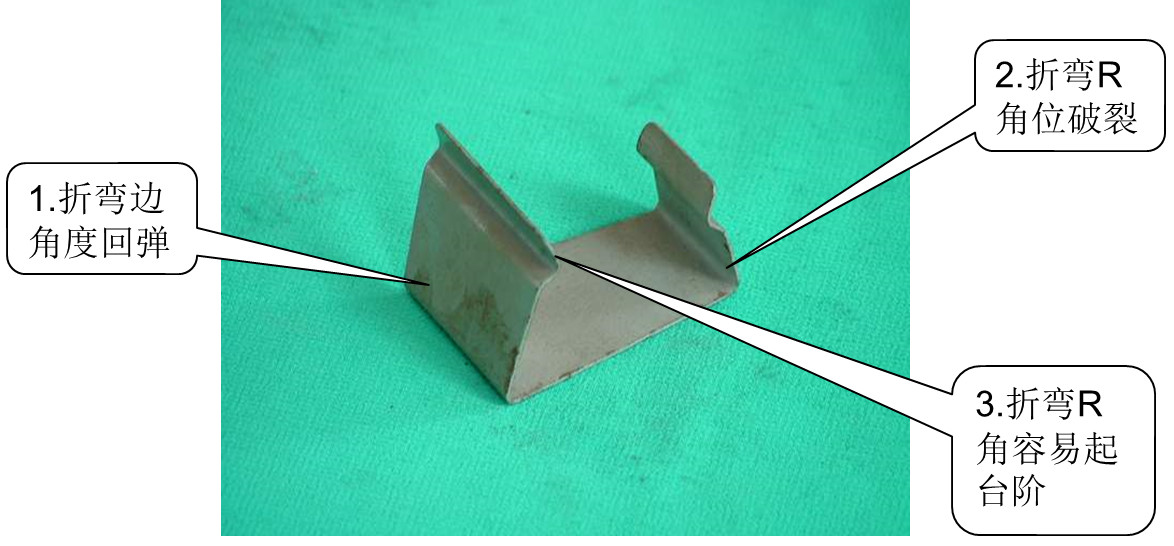
ตำแหน่งที่มีแนวโน้มที่จะเกิดข้อบกพร่องในผลิตภัณฑ์ที่โค้งงอ
5. หลุมกระโดดเศษ
1) ความยาวของหมัดไม่เพียงพอ ใส่หมัดเข้าไปในแม่พิมพ์เว้าตามขอบตัดของหมัดและเพิ่ม 1 มม. เพื่อแทนที่หมัด
2) ช่องว่างระหว่างแม่พิมพ์เว้าใหญ่เกินไป ตัดในแม่พิมพ์เพื่อลดช่องว่างหรือใช้เครื่องเคลือบเพื่อลดช่องว่าง
3) หากหมัดหรือแม่แบบไม่ได้รับการล้างอำนาจแม่เหล็ก ให้ใช้เครื่องล้างอำนาจแม่เหล็กเพื่อล้างอำนาจแม่เหล็กหมัดหรือแม่แบบ
6. ของเสียอุดตัน
1) รูระบายขนาดเล็กหรือแนวไม่ตรงจะเพิ่มรูระบายเพื่อให้แน่ใจว่าการระบายราบรื่น
2) รูวัสดุมีการลบมุม เพิ่มขนาดของรูวัสดุเพื่อลบการลบมุม
3) ขอบตัดไม่เรียว และเรียวตัดเส้นหรือรูขยายด้านตรงข้ามจะช่วยลดความยาวของตำแหน่งผนังตรง
4) ตำแหน่งผนังตรงของใบมีดยาวเกินไป และการเจาะด้านตรงข้ามจะทำให้ตำแหน่งผนังตรงของใบมีดสั้นลง
5) ขอบใบมีดยุบ ทำให้เกิดขอบคม ส่งผลให้วัสดุอุดตันและเจียรขอบใบมีดอีกครั้ง
7. หน้าตาไม่ดี
1) ขอบใบมีดยุบ ทำให้ใบมีดใหญ่เกินไปและบดขอบใบมีดอีกครั้ง
2) ช่องว่างระหว่างหมัดและแม่พิมพ์มีขนาดใหญ่เกินไป และลวดถูกตัดเข้าไปในบล็อก และช่องว่างจะถูกจับคู่ใหม่
3) ความเรียบของใบมีดเว้าไม่ดี และขอบใบมีดขัดเงาอยู่ในตำแหน่งผนังตรง
4) ช่องว่างระหว่างหมัดและแม่พิมพ์มีขนาดเล็กเกินไป บันทึกแม่พิมพ์และปรับช่องว่าง
5) แรงวัสดุด้านบนใหญ่เกินไป ให้ดึงใบมีดกลับด้านเพื่อเปลี่ยนสปริงและลดแรงของวัสดุด้านบน
8. การตัดแต่งที่ไม่สม่ำเสมอ
1) การวางตำแหน่งการปรับตำแหน่งชดเชย
2) มีการปั้นด้านเดียว เพิ่มแรงดึงและแรงกดของวัสดุ และการปรับตำแหน่ง
3) ข้อผิดพลาดในการออกแบบ ส่งผลให้การเชื่อมต่อเครื่องมือไม่สม่ำเสมอและเม็ดมีดคมตัดใหม่
4) ไม่อนุญาตให้ป้อนอาหารเพื่อปรับตัวป้อน
5) มีข้อผิดพลาดในการคำนวณขั้นตอนการป้อน คำนวณขั้นตอนใหม่และเปลี่ยนตำแหน่งตำแหน่งเครื่องมือ
9. หมัดมีแนวโน้มที่จะแตกหัก
1) ความสูงปิดต่ำเกินไป และคมตัดของหมัดยาวเกินไป ปรับความสูงของการปิด;
2) การวางตำแหน่งวัสดุที่ไม่เหมาะสมส่งผลให้หมัดเจาะตัดด้านหนึ่ง และอุปกรณ์กำหนดตำแหน่งหรือป้อนจะแตกเนื่องจากแรงไม่สม่ำเสมอ
3) วัสดุเสียจากแม่พิมพ์ด้านล่างปิดกั้นคมตัด ทำให้หมัดหักและเจาะรูป้อนขนาดใหญ่อีกครั้งเพื่อให้แน่ใจว่าป้อนได้อย่างราบรื่น
4) ซ่อมแซมหรือตัดชิ้นส่วนคงที่ (แคลมป์) ของหมัดด้วยส่วนไกด์เพื่อให้หมัดเลื่อนขึ้นและลงได้อย่างราบรื่น (ตีแผ่น) ชดเชย
5) การชี้นำกระดานที่ไม่ดีทำให้หมัดต้องรับแรงฝ่ายเดียวและซ่อมแซมช่องว่างระหว่างกระดาน
6) ใบเจาะสั้นเกินไปซึ่งรบกวนแผ่นเจาะและแทนที่หมัดทำให้ความยาวของส่วนใบมีดเพิ่มขึ้น
7) หมัดไม่ได้รับการแก้ไขอย่างถูกต้อง และหากหมัดขึ้นและลง ควรแก้ไขใหม่เพื่อป้องกันไม่ให้ขยับขึ้นลง
8) ใบเจาะไม่คมและจำเป็นต้องกราวด์ใหม่
9) พื้นผิวของหมัดมีรอยขีดข่วนและถูกแรงไม่สม่ำเสมอระหว่างการถอดวัสดุ เปลี่ยนหมัดอีกครั้ง
10) หมัดบางเกินไป ยาวเกินไป และความแข็งแกร่งไม่เพียงพอ เปลี่ยนประเภทการเจาะอีกครั้ง
11) ความแข็งของหมัดสูงเกินไป และวัสดุของหมัดไม่ถูกต้อง เปลี่ยนวัสดุเจาะและปรับความแข็งในการอบชุบ
10.ตะไบเหล็ก
1) คำนวณตำแหน่งของการเสริมแรงหรือตำแหน่งการดัดใหม่เนื่องจากการวางแนวที่ไม่ตรงของการเสริมแรง
2) หากช่องว่างการดัดงอเล็กเกินไป ให้บีบตะไบเหล็กออกเพื่อปรับช่องว่างใหม่ หรือบดบล็อกที่ขึ้นรูปแล้วหรือบดหมัดที่ขึ้นรูปแล้ว
3) แม่พิมพ์นูนที่โค้งงอนั้นคมเกินกว่าจะซ่อมมุม R ได้
4) หากมีวัสดุน้อยเกินไปสำหรับคมตัด ให้เชื่อมต่อคมตัดใหม่
5) แถบแรงดันแคบเกินไปและจำเป็นต้องกราวด์อีกครั้ง
11. การแตกหน่อไม่ดี
1) จุดศูนย์กลางของรูก้นตาไม่ตรงกับจุดศูนย์กลางของรูเจาะตาเพื่อกำหนดตำแหน่งกึ่งกลางที่ถูกต้อง หรือย้ายตำแหน่งที่เจาะตาหรือย้ายไปยังตำแหน่งก่อนเจาะของขอบตา ขอบสูง ต่ำ หรือ แม้กระทั่งการแตกร้าวหรือปรับตำแหน่ง
2) ช่องว่างที่ไม่สม่ำเสมอระหว่างแม่พิมพ์เว้า ส่งผลให้ช่องว่างต่ำหรือแตกหักระหว่างถั่วงอก ขอบสูง และถั่วงอกซ่อมแซมขอบ
3) รูด้านล่างที่แตกหน่อไม่ตรงตามข้อกำหนด ส่งผลให้ความสูงแตกหน่อและคำนวณรูรับแสงของรูด้านล่างใหม่ เพิ่มหรือลดค่าเบี่ยงเบนเส้นผ่านศูนย์กลางของรูที่เจาะก่อน และแม้แต่การแตกร้าว
12. การปั้นไม่ดี
1) แม่พิมพ์นูนที่ขึ้นรูปมีความคมเกินไป ส่งผลให้วัสดุแตกร้าว ควรตัดแต่งแม่พิมพ์นูนที่ขึ้นรูปด้วยมุม R และขอบตัดควรตัดแต่งอย่างเหมาะสมด้วยมุม R
2) ความยาวของพั้นช์ขึ้นรูปไม่เพียงพอ ส่งผลให้ไม่สามารถคำนวณความยาวที่ถูกต้องของพั้นช์ และปรับความยาวจริงของพั้นช์ให้ตรงตามข้อกำหนดการขึ้นรูปได้
3) การเจาะขึ้นรูปยาวเกินไป ทำให้เกิดการเสียรูปของวัสดุที่จุดขึ้นรูป สิ่งสำคัญคือต้องกำหนดความยาวที่ถูกต้องของหมัดและปรับความยาวจริงของหมัดเพื่อให้ตรงตามข้อกำหนดจนกระทั่งแตกหัก
4) วัสดุไม่เพียงพอที่จุดขึ้นรูปทำให้เกิดการแตกร้าวของแรงดึง คำนวณวัสดุที่กางออก หรือซ่อมแซมมุม R หรือลดความสูงของการขึ้นรูป
5) ตำแหน่งไม่ดี ทำให้เกิดข้อบกพร่องในการขึ้นรูป ปรับตำแหน่งหรืออุปกรณ์ป้อนอาหาร
6) ช่องว่างการขึ้นรูปมีขนาดเล็กเกินไปทำให้เกิดการฉีกขาดหรือเสียรูปและปรับช่องว่าง
13. ขนาดการดัด
1) ข้อผิดพลาดของมุมที่เกิดจากแม่พิมพ์ไม่ได้ถูกปรับให้เข้าที่ ทำให้เกิดการเบี่ยงเบนขนาด ความสูงในการปิดไม่ดี หรือความแตกต่างของมุมที่ไม่ดี
2) ความยืดหยุ่นไม่เพียงพอทำให้เกิดมุมที่ไม่ดี ทำให้เกิดการเบี่ยงเบนมิติและการเปลี่ยนสปริง
3) วัสดุไม่ตรงตามข้อกำหนดส่งผลให้มุมและขนาดเปลี่ยนหรือปรับส่วนเบี่ยงเบนช่องว่างใหม่
4) การเบี่ยงเบนของความหนาของวัสดุทำให้เกิดข้อบกพร่องของมุม ส่งผลให้ขนาดเบี่ยงเบน กำหนดความหนาของวัสดุ และเปลี่ยนวัสดุหรือปรับความแตกต่างของช่องว่างใหม่
5) การวางตำแหน่งที่ไม่เหมาะสมทำให้เกิดการเบี่ยงเบนขนาด การปรับตำแหน่งทำให้ขนาดตกลง
6) ข้อผิดพลาดในการออกแบบหรือการประมวลผลส่งผลให้เกิดการเชื่อมและการเจียรเป็นระยะระหว่างบล็อกประกอบสาธารณะที่โค้งงอ ขจัดช่องว่างระหว่างบล็อกและส่งผลให้ขนาดการดัดงอเล็กลง
7) สาธารณะที่ขึ้นรูปไม่มีมุม R และภายใต้สถานการณ์ปกติ ความสูงในการโค้งงอของมุม R ของการซ่อมแซมสาธารณะที่ขึ้นรูปนั้นน้อยเกินไป
8) ขนาดการดัดงอทั้งสองด้านมีขนาดใหญ่เกินไปสำหรับการเสริมแรงอัด
9) การดัดและดึงข้างเดียวทำให้เกิดความไม่มั่นคงของขนาด เพิ่มแรงสปริง ปรับตำแหน่ง
10) ช่องว่างที่ไม่สมเหตุสมผล ทำให้เกิดมุมที่ไม่ดีและการเบี่ยงเบนมิติ ซ่อมแซมช่องว่าง
11) ความสูงของมีดพับไม่เพียงพอ และหมัดดัดสั้นเกินไปที่จะใส่ลงในมีดพับ สิ่งนี้จะเพิ่มความสูงของมีดพับ ทำให้หมัดดัดเข้าที่ตำแหน่งของมีดพับมากที่สุด ส่งผลให้มีมุมที่ไม่พึงประสงค์มากขึ้น
12) เมื่อทำการดัดงอความเร็วจะเร็วเกินไปทำให้เกิดการเสียรูปที่โคนของการดัดงอ ปรับอัตราส่วนความเร็วและเลือกความเร็วที่เหมาะสม
13) โครงสร้างไม่สมเหตุสมผล และไม่ได้ใส่มีดพับลงในแม่แบบคงที่ เมื่อทำการกัดร่องอีกครั้งและสอดมีดพับเข้าไปในแม่แบบสำหรับการตอก ช่องว่างจะใหญ่ขึ้น
14) ความแข็งของการบำบัดความร้อนตัวผู้ที่ขึ้นรูปนั้นไม่เพียงพอ ส่งผลให้เส้นแรงดันแตกหรือแบนราบของเส้นแรงดันตัวผู้ที่ขึ้นรูปใหม่
14. ไม่มีการจำหน่าย
1) การวางตำแหน่งหรือการปรับการป้อนตำแหน่งของอุปกรณ์การป้อนหรือการป้อนที่ไม่เหมาะสม
2) การหลีกเลี่ยง การบด และการหลีกเลี่ยงไม่เพียงพอ
3) เสานำทางภายในได้รับความเสียหาย ส่งผลให้กิจกรรมการทำบอร์ดไม่ดี เปลี่ยนเสานำทางภายใน
4) เปลี่ยนหมัดหากถูกดึงหรือพื้นผิวไม่เรียบ
5) จัดเรียงตำแหน่งของหมุดวัสดุด้านบนใหม่อย่างเหมาะสม
6) แรงวัสดุด้านบนไม่เพียงพอหรือแรงลอกไม่เพียงพอ ให้เปลี่ยนสปริงวัสดุด้านบนหรือสปริงปอก
7) การประสานงานระหว่างหมัดและแผ่นยึดไม่ราบรื่น และการซ่อมหมัดและแผ่นยึดทำให้การประสานงานระหว่างหมัดและแผ่นยึดเรียบ
8) หากแถบเลื่อนที่เกิดขึ้นไม่พอดีอย่างราบรื่น ให้ปรับตัวเลื่อนและร่องนำเพื่อให้พอดีอย่างราบรื่น
9) การรักษาความร้อนที่ไม่เหมาะสมในระหว่างการทำแผ่น การเสียรูปหลังจากการปั๊มเป็นระยะเวลาหนึ่ง การเจียรใหม่และการทำแผ่นเพื่อแก้ไขการเสียรูป
10) หากการเจาะยาวเกินไปหรือความยาวของหมุดวัสดุด้านบนไม่เพียงพอ ให้เพิ่มความยาวของหมุดวัสดุด้านบนหรือแทนที่ด้วยการเจาะด้วยความยาวที่เหมาะสม
11) เปลี่ยนหมัดเมื่อหมัดหัก
12) แม่แบบไม่ถูกทำให้เป็นแม่เหล็ก และชิ้นงานถูกนำขึ้นเพื่อล้างอำนาจแม่เหล็กของแม่แบบ
15. การส่งมอบวัสดุไม่ราบรื่น
1) แม่พิมพ์ไม่ได้จัดตำแหน่งอย่างเหมาะสม ส่งผลให้สายพานวัสดุไม่อยู่ในแนวเส้นตรงเดียวกันกับตัวป้อนและแม่พิมพ์ถูกจัดตำแหน่งใหม่หรือปรับตัวป้อน
2) เครื่องปรับระดับหรือการเปลี่ยนวัสดุสำหรับการปรับสายพานที่ไม่สม่ำเสมอ
3) การไม่ขนถ่ายทำให้เกิดการให้อาหารที่ไม่สม่ำเสมอ อ้างถึงวิธีแก้ปัญหาการไม่ขนถ่าย
4) ปรับตำแหน่งให้แน่นเกินไป
5) ปรับหมุดนำหากแน่นเกินไปหรือหากตำแหน่งผนังตรงยาวเกินไป
6) หากการเจาะไม่ได้รับการแก้ไขอย่างถูกต้องหรือยาวเกินไปและรบกวนสายพานวัสดุ ให้แทนที่ด้วยการเจาะที่มีความยาวที่เหมาะสมและแก้ไขใหม่
7) หมุดวัสดุด้านบนสั้นเกินไป ทำให้เกิดการรบกวนระหว่างสายพานวัสดุและบล็อกที่ขึ้นรูป ปรับความยาวของหมุดวัสดุด้านบนเพื่อหลีกเลี่ยงการรบกวน
8) การจัดตำแหน่งบล็อกลอยที่ไม่เหมาะสมและการปรับตำแหน่งบล็อกลอย
16. โลดโผนไม่ดี
1) ความสูงในการปิดแม่พิมพ์ไม่เหมาะสม การโลดโผนไม่เพียงพอ และการปรับความสูงในการปิด
2) ชิ้นงานไม่ได้อยู่ในตำแหน่งและมีการปรับค่าเบี่ยงเบนตำแหน่ง
3) ก่อนทำการโลดโผน หากชิ้นงานชำรุด ให้ยืนยันรูงอก ดูวิธีแก้ปัญหาสำหรับข้อบกพร่องของรูงอกเพื่อยืนยันว่ารูโลดโผนถูกลบมุมหรือไม่ หากไม่มีการลบมุม ให้เพิ่มการลบมุม
4) หากความยาวของหมัดโลดโผนไม่เพียงพอ ให้แทนที่ด้วยหมัดที่มีความยาวที่เหมาะสม
5) ยืนยันว่าหมัดโลดโผนไม่ตรงตามข้อกำหนดและใช้หมัดโลดโผนที่ตรงตามข้อกำหนด
17. สูญหายหรือติดตั้งแล้ว
1) การเจาะอย่างระมัดระวังและผิดระหว่างการประกอบโดยไม่ได้ตั้งใจ
2) การเจาะที่ไม่มีเครื่องหมายทิศทางจะถูกทำเครื่องหมายด้วยการเจาะทิศทาง
18. การติดตั้งสกรูไม่ถูกต้อง
1) ไม่ทราบความหนาของแม่แบบ โดยรู้ว่าความหนาของแม่แบบยาวหรือสั้นเกินไป
2) ไม่ระมัดระวังเพียงพอและไม่มีประสบการณ์เพียงพอที่จะเลือกสกรูที่เหมาะสม
19. การถอดและประกอบแม่พิมพ์
1) หากไม่ได้เช็ดรูพินให้สะอาด ควรเช็ดรูพินและพินให้สะอาด เมื่อแยกชิ้นส่วนแม่พิมพ์ ควรถอดหมุดกำหนดตำแหน่งออกก่อน หากทำให้แม่พิมพ์เสียหายได้ง่าย ควรใช้สกรูเพื่อนำทางก่อน จากนั้นจึงควรเจาะรูหมุดกำหนดตำแหน่ง
2) อย่าทำให้รูพินเสียหายเมื่อการติดตั้งและถอดชิ้นส่วนโปรแกรมแม่พิมพ์ไม่ถูกต้องและพินหล่น
20. หมุดระบุตำแหน่ง
1) เมื่อผนังรูขรุขระหรือมีรอยขีดข่วน ทำให้การประกอบแม่พิมพ์แน่นเกินไป ให้ตรวจสอบอย่างรอบคอบว่ารูเข็มมีความหยาบหรือไม่ มิฉะนั้น ควรทำการรีมรูเข็มที่ไม่สามารถเจาะได้อีกครั้ง
2) หากรูเข็มอยู่เยื้องกันหรือไม่มีรูหนีภัยด้านล่าง ให้เพิ่มรูหนีเข็มระบุตำแหน่ง
21. ฤดูใบไม้ผลิยาวเกินไป
1) ไม่ใส่ใจกับการวัดความลึกของรูสปริง คำนวณจำนวนแรงอัดของสปริง และไม่สามารถกดเลือกใหม่ได้
2) ไม่ระมัดระวังเพียงพอ ขาดประสบการณ์ จุดศูนย์กลางตายล่างของสปริงที่เหมาะสม


