ข้อกำหนดสำหรับเครื่องมือตัดและตัวจับยึดเครื่องมือในการกัดความเร็วสูงมีอะไรบ้าง
การตัดด้วยความเร็วสูง (HSM) เป็นเทคโนโลยีสำคัญที่ใช้กันอย่างแพร่หลายในเทคโนโลยีการกัดสมัยใหม่ ด้วยการใช้เทคโนโลยีการกัด HSM ไม่เพียงแต่สามารถกัดวัสดุอ่อนและแข็งหลายชนิดเท่านั้น แต่ยังทำให้ชิ้นงานมีความแม่นยำเป็นเลิศอีกด้วย บทความนี้จะแนะนำข้อกำหนดของ HSM สำหรับเครื่องมือตัดและตัวจับยึดเครื่องมือ
1 ข้อกำหนดของ HSM สำหรับเครื่องมือตัด
1. รูปทรงเรขาคณิต
การสั่นของเครื่องมือส่งผลโดยตรงต่อคุณภาพพื้นผิวที่ได้รับระหว่างการตัดเฉือน ดังนั้นจึงเป็นสิ่งสำคัญอย่างยิ่งที่จะต้องรักษาแรงตัดที่สม่ำเสมอบนเครื่องมือระหว่างการตัดเฉือนที่มีความเที่ยงตรงสูง HSM เพื่อหลีกเลี่ยงไม่ให้เครื่องมือสั่นไหว
อิทธิพลของลักษณะทางเรขาคณิตที่อยู่ติดกันของเครื่องมือตัดที่มีต่อแรงตัด:
1) การมีศูนย์กลางที่ดีเอื้อต่อการกระจายโหลดที่สม่ำเสมอบนคมตัด
2) การเหลื่อมซ้อนของคมตัดที่มากขึ้นมีประโยชน์ในการได้รับลักษณะแรงตัดที่สม่ำเสมอ (มุมเกลียวที่ใหญ่ขึ้นและจำนวนร่อง)
3) ความยาวตัดสั้นมีประโยชน์ในการได้รับความแข็งแกร่งที่ดีขึ้น (เมื่อเทียบกับผนังที่สูงชันของเครื่องมือกล เส้นผ่านศูนย์กลางของเพลาจะลดลงเล็กน้อย)
4) สถานะหน้าตัดของแกนจะดีที่สุด และความเข้มข้นของความเค้นที่ร่องจะน้อยที่สุด
HSM สามารถใช้แปรรูปวัสดุที่มีความแข็งแรงสูงได้ ซึ่งหมายความว่าความต้านทานต่อการเสียรูปจะเพิ่มขึ้นตามความแข็งของวัสดุที่จะแปรรูปเพิ่มขึ้น การเพิ่มภาระบนคมตัดจำเป็นต้องมีการออกแบบรูปทรงเรขาคณิตของคมตัดที่มั่นคง อย่างไรก็ตาม ภายใต้สภาวะการตัดด้วยความเร็วสูง จะทำให้เกิดความร้อนจากการเสียดสีมากขึ้นในพื้นที่ว่างของพื้นผิวชิ้นงาน ซึ่งหมายความว่ามุมหลบของเครื่องมือจะต้องลดลง ดังนั้นการเพิ่มความมั่นคงของคมตัดสามารถทำได้โดยการลดมุมเอียงเท่านั้น ในกรณีที่วัสดุแข็งมากและวัสดุเครื่องมือเปราะ อาจส่งผลให้เกิดมุมลบได้
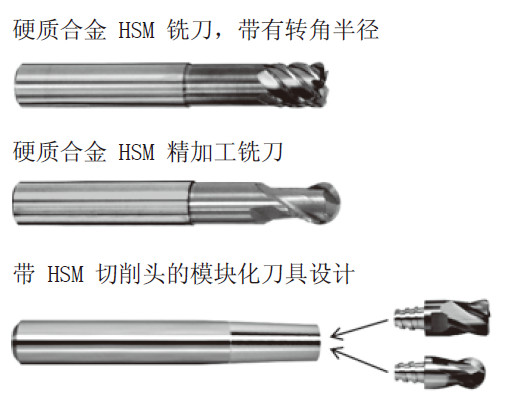
รัศมีที่จับคู่อย่างแม่นยำจะถูกกราวด์ที่ส่วนปลายของคมตัด เพื่อหลีกเลี่ยงไม่ให้เกิดความร้อนแดงหรือการแตกหักเฉพาะที่ของคมตัดเมื่อได้รับความร้อนอย่างกะทันหัน
หากรูปร่างของชิ้นงานที่จะประมวลผลจำเป็นต้องมีความแม่นยำสูง รัศมีทรงกลมของเครื่องมือตัดเฉือนที่มีความเที่ยงตรงสูงที่ใช้จะมีผลกระทบโดยตรงต่อความแม่นยำของรูปร่างของชิ้นงานที่จะประมวลผล ดังนั้น ตามสภาวะพื้นฐาน การใช้เครื่องมือที่มีค่าความคลาดเคลื่อนของรัศมีที่เข้มงวดมาก (ภายในช่วงไมโครมิเตอร์) ในกระบวนการตัดเฉือนที่แม่นยำของชิ้นส่วนที่มีความแม่นยำมากจึงเป็นสิ่งสำคัญมาก
2. วัสดุและสารเคลือบ
วัสดุเครื่องมือจะต้องแข็งกว่าวัสดุที่จะแปรรูป ยิ่งความแข็งที่แตกต่างกันระหว่างวัสดุชิ้นงานและวัสดุเครื่องมือมากเท่าใด การสึกหรอของเครื่องมือก็จะน้อยลงเท่านั้น และอายุการใช้งานของเครื่องมือก็จะนานขึ้นด้วย เนื่องจากอุณหภูมิในพื้นที่สูงมาก จึงจำเป็นต้องตรวจสอบให้แน่ใจว่าวัสดุเครื่องมือมีคุณสมบัติต้านอนุมูลอิสระด้วย
ความผันผวนของภาระความร้อนอย่างมากและข้อกำหนดด้านความต้านทานต่อการเกิดออกซิเดชันของวัสดุเครื่องมือ ท้ายที่สุดแล้ว จำเป็นต้องเคลือบบนตัวเครื่องมือทังสเตนคาร์ไบด์เม็ดละเอียด
ระบบการเคลือบที่ได้รับการทดลองและทดสอบแล้ว เช่น TiN, TiCN และ TiAlCN ได้มาถึงขีดจำกัดอย่างรวดเร็วในการประมวลผล HSM ดังนั้นจึงมีการพัฒนาระบบการเคลือบแบบหลายองค์ประกอบซึ่งมีอะลูมิเนียมไนไตรด์ในปริมาณสูงและรวมกับองค์ประกอบอื่นๆ เช่น อิตเทรียม วานาเดียม หรือแทนทาลัม การใช้โครงสร้างชั้นนาโน CBN และ PKD ก็สามารถบรรลุประสิทธิภาพที่สูงขึ้นได้เช่นกัน
2 ข้อกำหนด HSM สำหรับผู้ถือเครื่องมือ
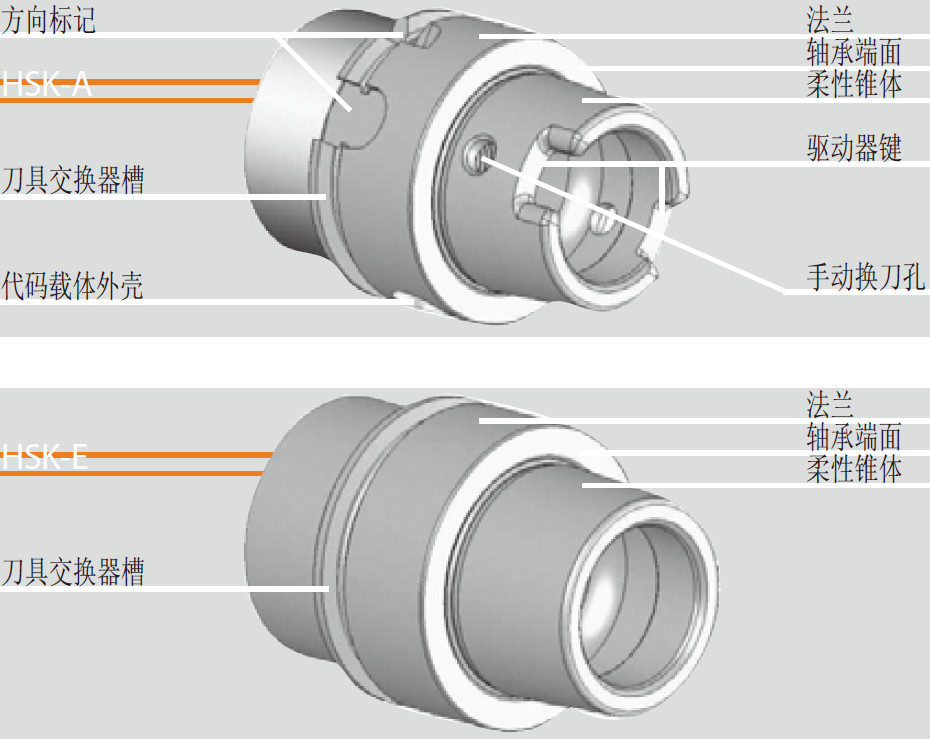
เนื่องจากต้องใช้ความเร็วสปินเดิลสูงในการตัดเฉือน HSM จึงควรใช้ระบบตัวจับยึดเครื่องมือ HSK-A และ HSK-E เนื่องจากการติดตั้งหน้าแปลนที่จับมีดบนหัวสปินเดิล ที่จับมีดจึงมีกลไกรองรับที่ชัดเจนในทิศทาง Z ดังนั้นจึงไม่ถูกลากเข้าไปในสปินเดิลเนื่องจากแรงเหวี่ยงที่เพิ่มขึ้นที่ความเร็วที่สูงขึ้น
ข้อผิดพลาดพื้นฐานอาจเกิดขึ้นในระหว่างขั้นตอนการเตรียมการประมวลผล ทำให้ไม่สามารถเกิดการสั่นสะเทือนเล็กน้อยและการควบคุมกระบวนการที่ปลอดภัยได้ เพื่อให้การตัดเฉือน HSM มีความเสถียร สิ่งสำคัญคือต้องปรับสมดุลเครื่องมือและอุปกรณ์จับยึดเครื่องมือตามความต้องการ และตรวจสอบความเป็นแกนร่วม จำเป็นต้องพิจารณาขีดจำกัดความเร็วการหมุนที่เกี่ยวข้องกับมวลที่ไม่สมดุลด้วย
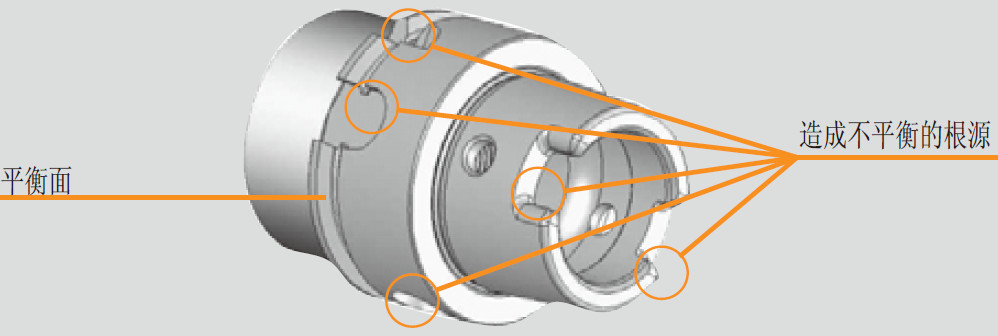
ระบบเครื่องมือหมุนที่ไม่สมดุลหรือไม่มีศูนย์กลางจะส่งผลให้:
1) คุณภาพพื้นผิวต่ำมาก
2) อายุการใช้งานเครื่องมือต่ำมาก
3) ความเสถียรและความปลอดภัยในการประมวลผลต่ำ
4) ความเสียหายที่อาจเกิดขึ้นกับแกนกัด
ความไม่สมดุลและการเบี่ยงเบนจากศูนย์กลางในอุดมคติที่เกิดจากการเปลี่ยนแปลงกะทันหันระหว่างการประมวลผลจะแสดงไว้อย่างชัดเจนในแผนภาพด้านล่าง:
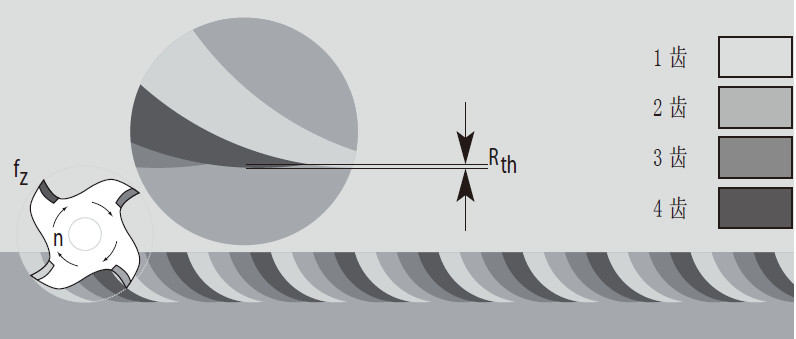
ไม่มีการเบี่ยงเบนเมื่อเทียบกับความร่วมศูนย์ที่สมบูรณ์แบบ: ความหยาบทางทฤษฎีน้อยกว่า
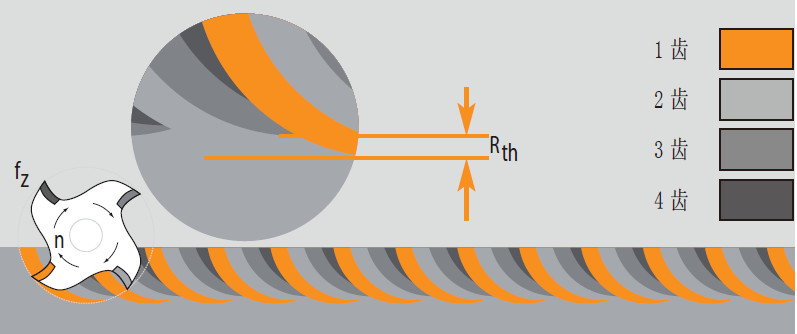
การเบี่ยงเบนจากจุดรวมศูนย์กลางที่สมบูรณ์แบบ: ความหยาบทางทฤษฎีที่มากขึ้น
มวลที่สมดุลมีผลกระทบอย่างมากต่อประสิทธิภาพไดนามิกของระบบการหมุนทั้งหมด
ความไม่สมดุลนั้นเทียบเท่ากับการหมุนของวัตถุประหลาด วัตถุประหลาดนี้สามารถทำให้เกิดแรงเหวี่ยง ซึ่งจะเพิ่มขึ้นตามค่ากำลังสองของความเร็วในการหมุน ซึ่งหมายความว่าแรงเหวี่ยงที่เกิดจากความไม่สมดุลเดียวกันบนสปินเดิลที่ความเร็ว 42000 รอบต่อนาทีเป็น 441 เท่าของแรงเหวี่ยงที่มีความเร็ว 2000 รอบต่อนาที (212=441) ดังนั้นความไม่สมดุลของอุปกรณ์จับยึดเครื่องมือในการตัดเฉือนด้วยความเร็วสูงจึงส่งผลเสียที่ชัดเจนเป็นพิเศษ
ด้วยการใช้เทคโนโลยีการจับยึดเครื่องมือใน HSM คุณสามารถใช้ที่จับเครื่องมือกับรายการต่อไปนี้:
ชัค
ลดข้อต่อ
ไม่แนะนำให้ใช้ระบบทางเลือก เช่น ตัวเชื่อมต่อ Weldon เนื่องจากมีข้อบกพร่องอย่างเห็นได้ชัดในการประมวลผล HSM
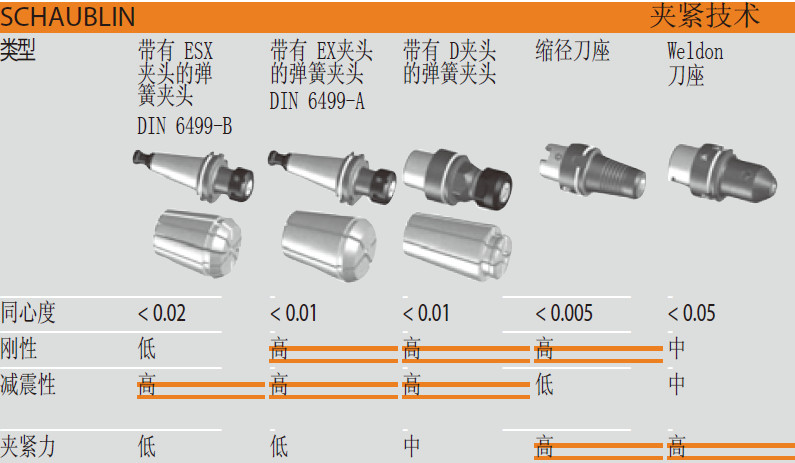
เนื่องจากคุณสมบัติการหน่วงที่ดีเยี่ยมของตัวจับยึดเครื่องมือพร้อมหัวจับ จึงให้ผลลัพธ์ที่ดีแก่กระบวนการตัดเฉือนหยาบ ดังนั้นเมื่อใช้ร่วมกับข้อต่อที่มีเส้นผ่านศูนย์กลางลดลง จึงทำให้มีความแข็งแกร่งและความแม่นยำในการทำซ้ำสูงมาก นี่เป็นสิ่งสำคัญอย่างยิ่งในการได้พื้นผิวชิ้นงานที่สมบูรณ์แบบ การใช้ข้อต่อที่มีเส้นผ่านศูนย์กลางลดลงช่วยให้คุณได้จุดศูนย์กลางที่แม่นยำมาก (ค่าเบี่ยงเบนน้อยกว่า 0.003 มม.) และการส่งผ่านแรงบิดที่สำคัญ
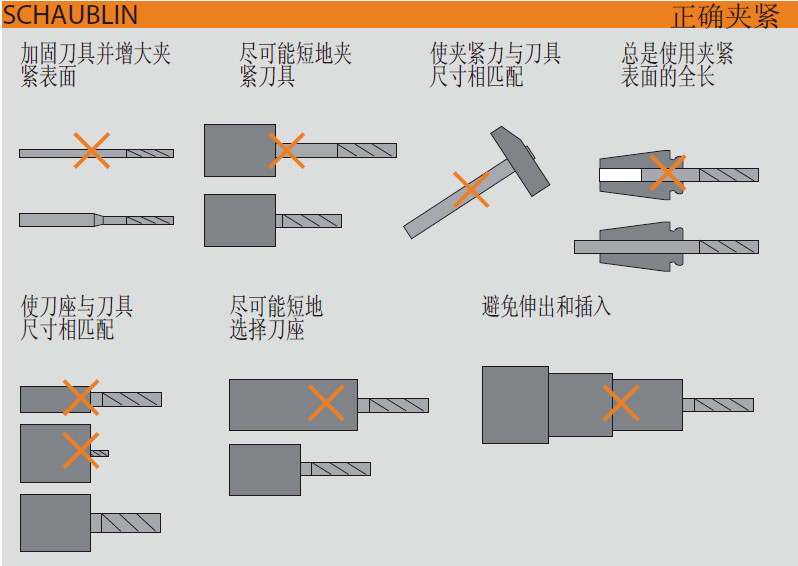
โครงสร้างการออกแบบของตัวจับยึดเครื่องมือที่มีเส้นผ่านศูนย์กลางลดลงต่างๆ: การส่งแรงบิดขึ้นอยู่กับโครงสร้างการออกแบบของอุปกรณ์จับยึด โครงสร้างการออกแบบอาจแตกต่างกันอย่างมาก