


【 ความรู้ระดับมืออาชีพ 】 สรุปวิธีการทั่วไปสำหรับการประมวลผลพื้นผิวรูใน
มีหลายวิธีในการประมวลผลพื้นผิวของรูใน รวมถึงการเจาะ การคว้านรู การคว้าน การเจียร การดึง การเจียร การลับคม และการรีด
1, การขุดเจาะ
การเจาะรูในส่วนที่เป็นของแข็งของชิ้นงานโดยใช้ดอกสว่านเรียกว่าการเจาะ การเจาะเป็นของการตัดเฉือนหยาบโดยมีระดับความคลาดเคลื่อนมิติที่ทำได้ที่ IT13~IT11 และค่าความหยาบผิว Ra50~12.5 μM กระบวนการเจาะมีลักษณะดังต่อไปนี้:
1. ดอกสว่านมีแนวโน้มที่จะเบี่ยงเบน เมื่อทำการเจาะบนเครื่องเจาะ อาจทำให้แกนของรูเลื่อนและไม่ตรงได้ง่าย แต่รูรับแสงไม่เปลี่ยนแปลงอย่างมีนัยสำคัญ เมื่อเจาะบนเครื่องกลึง อาจทำให้รูรับแสงเปลี่ยนแปลงได้ง่าย แต่แกนของรูยังคงตั้งตรง ดังนั้นก่อนการเจาะ ควรกลึงผิวหน้าส่วนปลายก่อน และควรเจาะรูกรวยล่วงหน้าด้วยดอกสว่านหรือสว่านเจาะตรงกลางเพื่อตั้งศูนย์ดอกสว่าน เมื่อเจาะรูขนาดเล็กและลึก เพื่อหลีกเลี่ยงการเบี่ยงเบนและความไม่สม่ำเสมอของแกนรู ควรใช้วิธีการหมุนชิ้นงานในการเจาะให้มากที่สุด
2. รูรับแสงขยายได้ง่าย แรงในแนวรัศมีไม่เท่ากันระหว่างคมตัดทั้งสองของดอกสว่านในระหว่างการเจาะจะทำให้รูรับแสงขยายออก ความเบี่ยงเบนของการตัดระหว่างการเจาะบนเครื่องกลึงแนวนอนก็เป็นเหตุผลสำคัญที่ทำให้เส้นผ่านศูนย์กลางรูขยายใหญ่ขึ้น นอกจากนี้ การเบี่ยงเบนหนีศูนย์ในแนวรัศมีของดอกสว่านยังเป็นสาเหตุหนึ่งของการขยายรูรับแสงอีกด้วย
3. คุณภาพพื้นผิวของรูไม่ดี เศษเจาะมีขนาดค่อนข้างกว้างและถูกบังคับให้ม้วนเป็นรูปทรงเกลียวภายในรู เมื่อไหลออกมา มันจะถูกับผนังรูและเกาพื้นผิวที่กลึง
4. ระหว่างการเจาะจะมีแรงตามแนวแกนมาก สาเหตุหลักมาจากขอบด้านข้างของดอกสว่าน ดังนั้น เมื่อเส้นผ่านศูนย์กลางการเจาะ d มากกว่า 30 มม. การเจาะโดยทั่วไปจะดำเนินการในสองขั้นตอน เจาะ (0.5-0.7) d เป็นครั้งแรก และเจาะให้ได้รูรับแสงที่ต้องการเป็นครั้งที่สอง เนื่องจากใบมีดกากบาทไม่ได้มีส่วนร่วมในการตัดเป็นครั้งที่สอง จึงสามารถใช้อัตราการป้อนที่มากขึ้นเพื่อปรับปรุงคุณภาพพื้นผิวและผลผลิตของรูได้
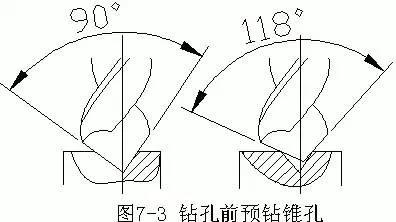
2, การขยายรู
การขยายรูเป็นกระบวนการในการประมวลผลรูที่เจาะไปแล้วเพิ่มเติมโดยใช้สว่านขยายเพื่อขยายรูรับแสง ปรับปรุงความแม่นยำ และลดค่าความหยาบของพื้นผิว ระดับความคลาดเคลื่อนของมิติที่สามารถทำได้โดยการขยายรูคือ IT11~IT10 และค่าความหยาบของพื้นผิวคือ Ra12.5~6.3 μm วิธีการตัดเฉือนรูแบบกึ่งแม่นยำ มักใช้เป็นการตัดเฉือนเบื้องต้นก่อนการรีม และยังสามารถใช้เป็นการตัดเฉือนรูขั้นสุดท้ายด้วยความแม่นยำต่ำได้อีกด้วย
วิธีการเจาะแสดงไว้ในรูปที่ 7-4 และดูค่าเผื่อการเจาะ (Dd) ได้ในตาราง รูปแบบของสว่านรีมจะแตกต่างกันไปตามเส้นผ่านศูนย์กลาง เส้นผ่านศูนย์กลาง Φ 10~ Φ 32 เป็นรีมเมอร์ก้านเรียว ดังแสดงในรูป 7-5a เส้นผ่านศูนย์กลาง Φ 25~ Φ 80 เป็นรีมเมอร์แบบปลอก ดังแสดงในรูปที่ 7-5b

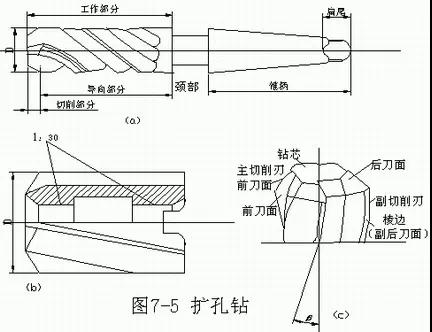
โครงสร้างของรีมเมอร์มีลักษณะดังต่อไปนี้เมื่อเปรียบเทียบกับสว่าน Fried Dough Twists:
1. ความแข็งแกร่งที่ดี เนื่องจากปริมาณการตัดด้านหลังน้อยและเศษน้อยกว่า ร่องจับเศษของสว่านรีมจึงตื้นและแคบ และเส้นผ่านศูนย์กลางของแกนสว่านก็ใหญ่ขึ้น ซึ่งเพิ่มความแข็งแกร่งของส่วนการทำงานของสว่านรีม
2.คำแนะนำที่ดี ดอกสว่านรีมมีฟัน 3-4 ซี่ และจำนวนคมตัดรอบเครื่องมือเพิ่มขึ้น ส่งผลให้ได้แนวทางที่ดีขึ้น
3. สภาพชิปดี การเจาะแบบขยายโดยไม่ต้องใช้คมตัดขวางสำหรับการตัด การตัดทำได้เบาและรวดเร็ว และสามารถใช้อัตราการป้อนที่มากขึ้น ส่งผลให้ผลผลิตสูงขึ้น นอกจากนี้เนื่องจากเศษมีจำนวนน้อย การถอดเศษจึงราบรื่นและไม่ทำให้เกิดรอยขีดข่วนบนพื้นผิวที่ผ่านการประมวลผลง่าย
ดังนั้นเมื่อเทียบกับการเจาะ การขยายรูจึงมีความแม่นยำในการตัดสูงกว่า ค่าความหยาบของพื้นผิวต่ำกว่า และสามารถแก้ไขข้อผิดพลาดของแกนของการเจาะได้ในระดับหนึ่ง นอกจากนี้เครื่องมือกลที่เหมาะกับการขยายรูจะเหมือนกับการเจาะรู
3, การคว้านรู
การรีมเป็นวิธีการตัดเฉือนที่มีความแม่นยำสำหรับรูที่ใช้การคว้านแบบกึ่งแม่นยำ (การคว้านหรือการคว้านแบบกึ่งแม่นยำ) ระดับความทนทานต่อมิติของรูบานพับสามารถเข้าถึง IT9~IT6 และค่าความหยาบของพื้นผิวสามารถเข้าถึง Ra3.2~0.2 μ M
มีสองวิธีในการบานพับรู: บานพับแบบออร์แกนิกและบานพับแบบแมนนวล


โดยทั่วไปรีมเมอร์จะแบ่งออกเป็นสองรูปแบบ: รีมเมอร์ด้วยเครื่องและรีมเมอร์มือ ดังแสดงในรูปที่ 7-8
รีมเมอร์เครื่องจักรสามารถแบ่งออกได้เป็นสองประเภท: ประเภทที่มีด้าม (ด้ามตรงที่มีเส้นผ่านศูนย์กลาง 1-20 มม. และด้ามเรียวที่มีเส้นผ่านศูนย์กลาง 10-32 มม. ดังแสดงในรูป 7-8a , b และ c) และแบบที่มีปลอก (เส้นผ่านศูนย์กลาง 25-80 มม. ดังแสดงในรูป 7-8 f) รีมเมอร์มือสามารถแบ่งออกได้เป็นสองประเภท: อินทิกรัล (ดังแสดงในรูป 7-8d) และแบบปรับได้ (ดังแสดงในรูป 7-8e) การรีมสามารถนำมาใช้ไม่เพียงแต่ในการประมวลผลรูทรงกระบอกเท่านั้น แต่ยังใช้ในการประมวลผลรูทรงกรวยด้วยรีมเมอร์ทรงเทเปอร์ด้วย (ดังแสดงในรูป 7-8g, h)
1. วิธีการบานพับ
ขอบของการรีมมีขนาดเล็กมาก หากระยะขอบสูงเกินไป อุณหภูมิในการตัดจะสูง ซึ่งจะทำให้เส้นผ่านศูนย์กลางของรีมเมอร์ขยาย ส่งผลให้มีเศษเพิ่มขึ้นและเกิดรอยขีดข่วนที่พื้นผิวของรู หากระยะขอบน้อยเกินไป จะทิ้งรอยมีดไว้ที่รูเดิม และส่งผลต่อความหยาบของพื้นผิว ค่าเผื่อบานพับหยาบทั่วไปคือ {{0}}.15~0.25 มม. และค่าเผื่อบานพับละเอียดคือ 0.05~0.15 มม. บานพับควรใช้ความเร็วตัดต่ำเพื่อหลีกเลี่ยงการสะสมเศษและการสั่นสะท้าน โดยทั่วไป บานพับหยาบ f=4-10ม./นาที และบานพับละเอียด f=1.5-5ม./นาที อัตราการป้อนของบานพับเครื่องจักรอาจสูงกว่าการเจาะ 3-4 เท่า โดยทั่วไปอยู่ระหว่าง 0.5 ถึง 1.5 มม./รอบ เพื่อกระจายความร้อน ขจัดเศษ ลดแรงเสียดทาน ลดการสั่นสะเทือน และลดค่าความหยาบของพื้นผิว ควรเลือกน้ำมันตัดที่เหมาะสมระหว่างการรีม โดยทั่วไปอิมัลชันจะใช้สำหรับการรีมชิ้นส่วนเหล็ก ในขณะที่น้ำมันก๊าดสามารถใช้สำหรับการรีมชิ้นส่วนเหล็กหล่อ
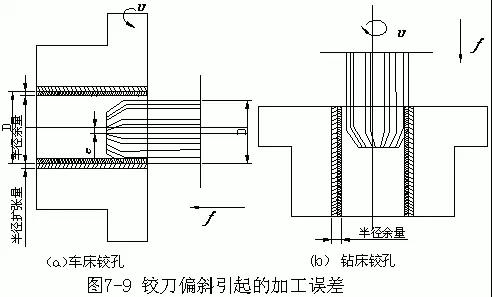
ดังที่แสดงในรูปที่ 7-9a เมื่อทำการรีมรูบนเครื่องกลึง หากแกนของรีมเมอร์ที่ติดตั้งในปลอกส่วนท้ายเบี่ยงเบนไปจากแกนการหมุนของชิ้นงาน จะทำให้รูรับแสงขยายออก ดังที่แสดงในรูปที่ 7-9b เมื่อทำการรีมรูบนเครื่องเจาะ หากแกนของรีมเมอร์เบี่ยงเบนไปจากแกนของรูเดิม ก็อาจทำให้เกิดข้อผิดพลาดด้านรูปร่างในรูได้เช่นกัน
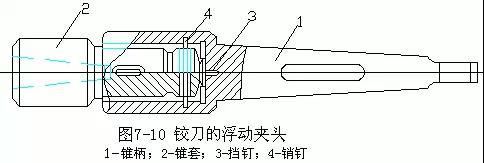
รีมเมอร์เครื่องจักรและเครื่องมือกลมักใช้สำหรับการเชื่อมต่อแบบลอยเพื่อป้องกันการขยายรูหรือข้อผิดพลาดรูปร่างในระหว่างการรีม หัวจับลอยที่ใช้สำหรับการเชื่อมต่อแบบลอยระหว่างรีมเมอร์และสปินเดิลของเครื่องมือกลแสดงไว้ในรูปที่ 7-10 มีการติดตั้งที่จับกรวย 1 ของหัวจับลอยในรูกรวยของเครื่องมือกล ด้ามจับกรวยรีมเมอร์ได้รับการติดตั้งในปลอกกรวย 2 หมุดตัวหยุด 3 ใช้เพื่อทนต่อแรงตามแนวแกน และพิน 4 สามารถส่งแรงบิดได้ เนื่องจากช่องว่างขนาดใหญ่ระหว่างหางของปลอกกรวย 2 กับรูขนาดใหญ่ รวมถึงระหว่างพิน 4 กับรูเล็ก รีมเมอร์จึงอยู่ในสถานะลอยตัว
2. ลักษณะกระบวนการของการตัดบานพับ
(1) ความแม่นยำและความหยาบผิวของการรีมส่วนใหญ่ไม่ได้ขึ้นอยู่กับความแม่นยำของเครื่องมือกล แต่ขึ้นอยู่กับความแม่นยำของรีมเมอร์ วิธีการติดตั้งของรีมเมอร์ ค่าเผื่อการตัดเฉือน ปริมาณการตัด และสภาพของไหลในการตัด ตัวอย่างเช่น ภายใต้เงื่อนไขเดียวกัน ความแม่นยำและความหยาบของพื้นผิวที่ได้จากการเจาะรูบนเครื่องเจาะและการเจาะรูบนเครื่องกลึงโดยพื้นฐานแล้วจะเท่ากัน
(2) รีมเมอร์เป็นเครื่องมือตัดเฉือนที่มีความแม่นยำซึ่งมีเส้นผ่านศูนย์กลางคงที่ การรีมรูช่วยให้มั่นใจในมิติและรูปร่างได้แม่นยำกว่าการคว้านรูที่แม่นยำ และให้ประสิทธิภาพการผลิตที่สูงกว่า โดยเฉพาะอย่างยิ่งสำหรับรูขนาดเล็กและเรียว อย่างไรก็ตาม เนื่องจากมีค่าเผื่อบานพับเพียงเล็กน้อย รีมเมอร์จึงมักเป็นแบบการเชื่อมต่อแบบลอย ดังนั้นจึงไม่สามารถแก้ไขค่าเบี่ยงเบนแกนของรูเดิมได้ ความแม่นยำของตำแหน่งของรูกับพื้นผิวอื่นๆ จะต้องได้รับการรับประกันโดยกระบวนการก่อนหน้าหรือต่อๆ ไป
(3) ความสามารถในการปรับตัวของการรีมไม่ดี รีมเมอร์ที่มีเส้นผ่านศูนย์กลางบางประเภทสามารถเจาะรูที่มีเส้นผ่านศูนย์กลางเดียวและระดับความคลาดเคลื่อนของขนาดได้เท่านั้น หากจำเป็นต้องเพิ่มระดับพิกัดความเผื่อของเส้นผ่านศูนย์กลางรู จะต้องกราวด์รีมเมอร์ โดยทั่วไปรูรับแสงของบานพับจะเล็กกว่า Φ 80 มม. ซึ่งมักใช้ใน Φ ต่ำกว่า 40 มม. สำหรับรูขั้นบันไดและรูตัน กระบวนการรีมทำได้ไม่ดี
4, การคว้านและเปลี่ยนรู
การคว้านคือการประมวลผลรูเพิ่มเติมที่ได้รับการเจาะ หล่อ หรือฟอร์จโดยใช้หัวกัดคว้าน สามารถทำได้กับเครื่องกลึง เครื่องคว้าน หรือเครื่องกัด การคว้านเป็นวิธีการประมวลผลรูที่ใช้กันทั่วไปวิธีหนึ่ง ซึ่งสามารถแบ่งออกเป็นการคว้านหยาบ การคว้านแบบกึ่งแม่นยำ และการคว้านที่แม่นยำ ระดับความทนทานต่อมิติของการคว้านหยาบคือ IT13~IT12 และค่าความหยาบผิวคือ Ra12.5~6.3 μ M; ระดับความคลาดเคลื่อนมิติของการคว้านแบบกึ่งแม่นยำคือ IT10~IT9 และค่าความหยาบผิวคือ Ra6.3~3.2 μ M; ระดับความคลาดเคลื่อนของมิติสำหรับการคว้านที่แม่นยำคือ IT8~IT7 และค่าความหยาบผิวคือ Ra1.6~0.8 μ M
1. รูกลึง
รูเครื่องกลึงแสดงไว้ในรูปที่ 7-11 สำหรับรูที่ไม่มีรูหรือขั้นบันไดเป็นมุมฉาก (รูปที่ 7-11b) เครื่องมือกลึงจะสามารถป้อนการเคลื่อนที่ตามยาวได้ก่อน เมื่อตัดจนถึงปลายรู เครื่องมือกลึงสามารถเปลี่ยนเป็นการป้อนตามขวางก่อนที่จะตัดเฉือนส่วนปลายด้านใน ซึ่งช่วยให้มั่นใจได้ถึงการเชื่อมต่อที่ดีระหว่างหน้าด้านในและผนังรู หมุนร่องของรูใน (รูปที่ 7-11d) ใส่เครื่องมือกลึงเข้าไปในรู ขั้นแรกให้ป้อนด้านข้าง ตัดให้ได้ความลึกที่ต้องการ จากนั้นให้ป้อนตามยาว
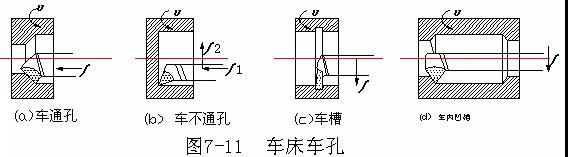
รูกลึงบนเครื่องกลึงคือการหมุนของชิ้นงานและการเคลื่อนตัวของเครื่องมือกลึง ขนาดของรูสามารถควบคุมได้ด้วยความลึกของการตัดและจำนวนรอบของเครื่องมือกลึง ทำให้การทำงานสะดวกยิ่งขึ้น
รูเครื่องกลึงมักใช้สำหรับการเจาะรูในปลอกจานและชิ้นส่วนขายึดขนาดเล็ก
2. การคว้านรูเครื่องเจาะ
มีสามวิธีหลักในการคว้านรูบนเครื่องคว้าน:
(1) แกนหมุนของเครื่องคว้านจะขับเคลื่อนแถบเครื่องมือและหัวกัดคว้านให้หมุน ในขณะที่โต๊ะทำงานจะขับเคลื่อนชิ้นงานให้ป้อนการเคลื่อนที่ตามยาว ดังแสดงในรูปที่ 7-12 โดยทั่วไปรูรับแสงของวิธีการคว้านนี้จะน้อยกว่าประมาณ 120 มม. รูปที่ 7-12a แสดงตัวจับยึดเครื่องมือส่วนต่อขยายแบบแขวน ซึ่งไม่ควรยืดออกยาวเกินไปเพื่อหลีกเลี่ยงการเสียรูปจากการโค้งงอมากเกินไป โดยทั่วไปจะใช้กับการคว้านรูที่มีความลึกน้อยกว่า ตัวจับยึดเครื่องมือที่แสดงในรูปที่ 7-12b นั้นยาวกว่าและใช้ในการเจาะรูโคแอกเซียลบนผนังทั้งสองของปลอกที่อยู่ห่างกันมาก เพื่อเพิ่มความแข็งแกร่งให้กับตัวจับยึดเครื่องมือ ปลายอีกด้านของตัวจับยึดเครื่องมือจึงได้รับการรองรับไว้ที่เบาะปลอกนำของคอลัมน์ด้านหลังของเครื่องคว้าน

(2) แกนหมุนของเครื่องคว้านจะขับเคลื่อนแถบเครื่องมือและหัวกัดคว้านเพื่อหมุนและดำเนินการป้อนการเคลื่อนที่ตามแนวยาว ดังแสดงในรูปที่ 7-13 วิธีการนี้จะเพิ่มความยาวของระบบกันสะเทือนของสปินเดิลและลดความแข็งแกร่งลง และโดยทั่วไปจะใช้กับการคว้านรูที่มีความยาวสั้นกว่าเท่านั้น
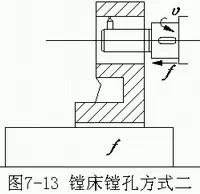

(3) แผ่นหมุนแบบแบนของเครื่องคว้านจะขับเคลื่อนเครื่องตัดที่น่าเบื่อเพื่อหมุน และโต๊ะทำงานจะขับเคลื่อนชิ้นงานเพื่อดำเนินการป้อนตามยาว
วิธีการคว้านสองวิธีข้างต้นจำเป็นต้องปรับความยาวของส่วนต่อขยายของหัวเครื่องมือเพื่อให้แน่ใจว่าขนาดและพิกัดความเผื่อของรูรับแสง ดังแสดงในรูปที่ 7-14 จำเป็นต้องมีการปรับเปลี่ยน ทดลองคว้าน และการวัด และหลังจากผ่านคุณสมบัติรูรับแสงแล้วเท่านั้นจึงจะทำการคว้านอย่างเป็นทางการได้ ซึ่งต้องใช้ข้อกำหนดทางเทคนิคในระดับสูง
จานหมุนแบบแบนของเครื่องคว้านที่แสดงในรูปที่ 7-15 สามารถเลื่อนขึ้นและลงได้ด้วยกล่องเพลาหลัก และยังสามารถเคลื่อนที่แบบหมุนได้ด้วยตัวเองอีกด้วย ตัวจับยึดเครื่องมือแนวรัศมีที่อยู่ตรงกลางสามารถป้อนการเคลื่อนที่ในแนวรัศมีหรืออยู่ในตำแหน่งที่ต้องการได้


ดังที่แสดงในรูปที่ 7-16a การใช้ตัวจับยึดเครื่องมือในแนวรัศมีเพื่อวางเครื่องมือคว้านในตำแหน่งเยื้องศูนย์สามารถเจาะรูขนาดใหญ่ได้ Φ วิธีการคว้านนี้มักใช้กับรูที่มีขนาดใหญ่กว่า 200 มม. แต่รูไม่ควรยาวเกินไป รูปที่ 7-16b แสดงการคว้านของร่องด้านใน จานแบนจะขับเคลื่อนเครื่องมือคว้านให้หมุน และตัวจับยึดเครื่องมือแนวรัศมีจะขับเคลื่อนเครื่องมือคว้านเพื่อป้อนการเคลื่อนที่ในแนวรัศมีอย่างต่อเนื่อง หากปลายเครื่องมือยื่นออกไปเลยปลายของตัวจับยึดเครื่องมือ ก็สามารถคว้านส่วนปลายของรูได้เช่นกัน
เครื่องคว้านส่วนใหญ่จะใช้สำหรับการคว้านรูรองรับ ร่องด้านใน และส่วนปลายของฉากยึดหรือกล่องขนาดใหญ่และขนาดกลาง เครื่องเจาะยังสามารถใช้สำหรับการเจาะ การขยาย การรีม การกัดร่อง และการกัดพื้นผิวเรียบ
3. เครื่องกัดคว้าน
การเจาะรูบนเครื่องกัดแนวนอนจะดำเนินการในลักษณะเดียวกับที่แสดงในรูปที่ 7-12a ด้ามคว้านได้รับการติดตั้งไว้ในรูกรวยแกนหมุนของเครื่องกัดแนวนอนสำหรับการเคลื่อนที่แบบหมุน และติดตั้งชิ้นงานบนโต๊ะทำงานสำหรับการเคลื่อนที่ป้อนด้านข้าง
4. เครื่องคว้านแบบลอยตัว
As mentioned above, single edge boring cutters are commonly used for boring holes on lathes, boring machines, and milling machines. In batch or mass production, for larger apertures (>Φ รูที่มีความลึก 80 มม. และมีความแม่นยำสูงสามารถกลึงได้อย่างแม่นยำโดยใช้คัตเตอร์คว้านแบบลอย
บล็อกคว้านแบบลอยตัวแบบปรับได้จะแสดงอยู่ในรูปที่ 7-17 เมื่อทำการปรับ ให้คลายสกรู 2 สองตัวออก แล้วหมุนสกรู 3 เพื่อปรับตำแหน่งในแนวรัศมีของบล็อคเครื่องมือ 1 ให้ตรงกับเส้นผ่านศูนย์กลางและพิกัดความเผื่อของรูเจาะ หัวกัดคว้านแบบลอยหมุนชิ้นงานบนเครื่องกลึงดังแสดงในรูปที่ 7-18 เมื่อทำงาน ที่จับเครื่องมือจะได้รับการแก้ไขบนที่จับเครื่องมือทรงสี่เหลี่ยม และติดตั้งบล็อกเครื่องมือคว้านแบบลอยตัวไว้ในรูสี่เหลี่ยมของที่จับเครื่องมือ โดยจะจัดกึ่งกลางโดยอัตโนมัติด้วยการปรับสมดุลแรงตัดในแนวรัศมีของขอบทั้งสองข้าง จึงช่วยลดข้อผิดพลาดของช่องรับแสงที่เกิดจากข้อผิดพลาดในการติดตั้งบล็อคเครื่องมือบนที่จับเครื่องมือ
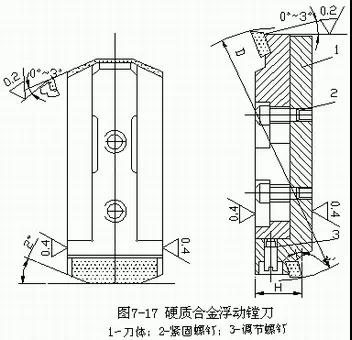
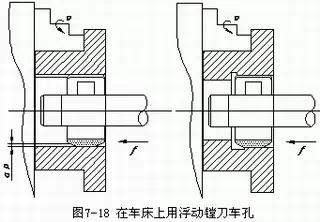
การคว้านแบบลอยตัวนั้นเทียบเท่ากับการรีม โดยมีค่าเผื่อการตัดเฉือน ความแม่นยำของขนาดที่ทำได้ และค่าความหยาบผิวที่คล้ายกับการรีม ข้อดีของการคว้านแบบลอยตัวคือการประกันคุณภาพการตัดเฉือนที่ง่ายดายและมั่นคง การใช้งานที่ไม่ซับซ้อน และความสามารถในการผลิตสูง อย่างไรก็ตาม ข้อผิดพลาดด้านตำแหน่งของรูเดิมไม่สามารถแก้ไขได้ ดังนั้นควรมั่นใจในความแม่นยำของตำแหน่งของรูในกระบวนการก่อนหน้านี้
5. ลักษณะของกระบวนการคว้านรู
การคว้านด้วยคมตัดเดี่ยวด้วยหัวกัดคว้านมีลักษณะดังต่อไปนี้:
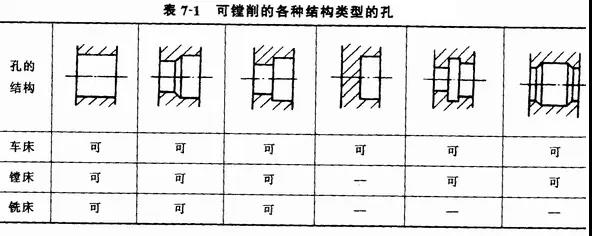
(1) การคว้านมีความสามารถในการปรับตัวได้ดี การคว้านสามารถทำได้โดยอาศัยการเจาะ การหล่อ และการเจาะรู ช่วงของระดับพิกัดความเผื่อของขนาดที่ทำได้และค่าความหยาบของพื้นผิวค่อนข้างกว้าง ยกเว้นรูที่มีเส้นผ่านศูนย์กลางเล็กและลึก รูที่มีเส้นผ่านศูนย์กลางต่างๆ และประเภทโครงสร้างต่างๆ แทบจะเจาะรูได้ ดังที่แสดงในตาราง 7-1
(2) การคว้านสามารถแก้ไขข้อผิดพลาดตำแหน่งของรูเดิมได้อย่างมีประสิทธิภาพ แต่เนื่องจากข้อจำกัดของเส้นผ่านศูนย์กลางของด้ามคว้านด้วยรูรับแสง ความแข็งแกร่งโดยทั่วไปจึงไม่ดี และมีแนวโน้มที่จะโค้งงอและสั่นสะเทือน ดังนั้นการควบคุมคุณภาพการคว้าน (โดยเฉพาะรูเรียว) จึงไม่สะดวกเท่ากับการรีม
(3) ประสิทธิภาพการคว้านต่ำ เนื่องจากการคว้านต้องใช้เครื่องมือหลายรอบโดยมีระยะกินลึกและอัตราการป้อนน้อยกว่า เพื่อลดการเปลี่ยนรูปจากการโก่งตัวของตัวจับยึดเครื่องมือ และจำเป็นต้องปรับตำแหน่งในแนวรัศมีของเครื่องมือคว้านบนตัวจับยึดเครื่องมือเมื่อทำการคว้านรูบนเครื่องคว้านและเครื่องกัด การดำเนินการ มีความซับซ้อนและใช้เวลานาน
(4) การคว้านถูกนำมาใช้กันอย่างแพร่หลายสำหรับการเจาะรูของชิ้นส่วนต่างๆ ในการผลิตชิ้นเดียวและการผลิตชุดเล็ก ในการผลิตจำนวนมาก การคว้านรูแบริ่งของฉากยึดและกล่องจำเป็นต้องใช้แม่พิมพ์คว้าน
5, ดึงรู
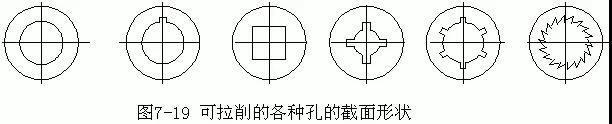
การเจาะรูเป็นวิธีการตัดเฉือนที่มีความแม่นยำสูงและมีประสิทธิภาพ นอกจากการกลึงรูกลมแล้ว ยังสามารถกลึงผ่านรูและรูสลักด้านในที่มีรูปร่างหน้าตัดต่างๆ ได้อีกด้วย ดังแสดงในรูปที่ 7-19 ระดับความคลาดเคลื่อนของขนาดที่สามารถทำได้โดยการเจาะรูกลมคือ IT9~IT7 และค่าความหยาบของพื้นผิวคือ Ra1.6~0.4 μ M
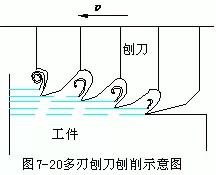
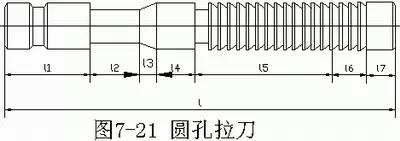
1. การเจาะสามารถเห็นได้ว่าเป็นการตัดโดยใช้เครื่องไสหลายตัวจัดเรียงตามความสูง ดังแสดงในรูป 7-20 โครงสร้างของการเจาะแบบเจาะรูกลมดังแสดงในรูปที่ 7-21 และการทำงานของส่วนต่างๆ มีดังนี้:
ด้ามจับเป็นส่วนที่มีดกลึงจับมีดกลึง
เส้นผ่านศูนย์กลางของคอมีขนาดเล็กที่สุด และเมื่อแรงตัดมากเกินไป มักจะแตกหักที่นี่ ทำให้เชื่อมและซ่อมแซมได้ง่ายขึ้น
กรวยทรานซิชันจะนำทางหัวเจาะเข้าไปในรูที่กำลังทำการตัดเฉือน
ชิ้นส่วนนำช่วยให้เปลี่ยนชิ้นงานเป็นชิ้นส่วนตัดได้อย่างราบรื่น และยังสามารถตรวจสอบได้ว่ารูรับแสงก่อนดึงมีขนาดเล็กเกินไปหรือไม่ เพื่อหลีกเลี่ยงความเสียหายที่เกิดจากการรับน้ำหนักมากเกินไปในฟันตัดซี่แรก
ชิ้นส่วนตัดประกอบด้วยฟันตัดหยาบและฟันตัดละเอียดซึ่งทำหน้าที่ตัดหลัก
ส่วนการสอบเทียบคือฟันสอบเทียบซึ่งใช้ในการแก้ไขรูรับแสงและขัดผนังรู เมื่อเส้นผ่านศูนย์กลางของขอบฟันตัดลดลงหลังจากการเจียร ฟันปรับเทียบสองสามซี่แรกจะถูกกราวด์เป็นฟันตัดตามลำดับ
ส่วนไกด์ด้านหลังป้องกันไม่ให้ชิ้นงานหย่อนคล้อย ทำให้เกิดรอยขีดข่วนบนพื้นผิวที่กลึง และสร้างความเสียหายให้กับฟันของเครื่องตัดเมื่อตัดออกจากชิ้นงาน
เครื่องกลึงแนวนอนแสดงไว้ในรูปที่ 7-22 เตียงมีถังน้ำมันขับเคลื่อนไฮดรอลิก และปลายด้านขวาของก้านลูกสูบมีตัวยึดติดตามและคลิปมีดเพื่อรองรับและยึดตัวดึง ก่อนเริ่มงาน จะมีการรองรับไม้กวาดบนลูกกลิ้งและฐานยึดส่วนท้ายของไม้กวาด และชิ้นงานจะถูกสอดเข้าไปทางปลายด้านซ้ายของไม้กวาด เมื่อที่จับเครื่องมือเคลื่อนเครื่องมือเป็นเส้นตรงไปทางซ้าย ชิ้นงานจะถูกกดเข้ากับ "ส่วนรองรับ" และเครื่องมือก็สามารถดำเนินการตัดให้เสร็จสิ้นได้ การเคลื่อนที่เชิงเส้นของเครื่องมือตัดเป็นการเคลื่อนไหวหลัก และการเคลื่อนที่ของฟีดจะเสร็จสิ้นโดยการเพิ่มฟันแต่ละซี่ของเครื่องมือตัด


(1) การเจาะรูกลมจะแสดงในรูปที่ 7-23 โดยทั่วไปรูรับแสงของรูจะอยู่ที่ 8-125 มม. และอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางของรูโดยทั่วไปจะไม่เกิน 5 โดยทั่วไปไม่จำเป็นต้องตัดเฉือนเบื้องต้นอย่างแม่นยำก่อนทำการดึง และสามารถดึงได้หลังการเจาะหรือการคว้านหยาบ หากส่วนหน้าของชิ้นงานไม่ตั้งฉากกับแกนของรู ให้วางส่วนปลายกับแหวนรองทรงกลมของเครื่องกลึง ภายใต้การกระทำของแรงตัด ชิ้นงานและแหวนรองทรงกลมจะหมุนเข้าหากันเล็กน้อย เพื่อให้แกนของรูถูกปรับโดยอัตโนมัติให้สอดคล้องกับทิศทางของแกนของเครื่องตัด ซึ่งสามารถป้องกันไม่ให้เครื่องตัดแตกหักได้
(2) การเจาะรูสลักด้านในจะแสดงในรูป 7-24a ตัวดึงรูกุญแจจะแบนและมีฟันบน ตำแหน่งที่ถูกต้องของชิ้นงานและเครื่องมือตัดนั้นมั่นใจได้จากส่วนประกอบนำทาง กระบอกที่ 1 ของส่วนประกอบตัวนำสำหรับเจาะ (รูปที่ 7-24b) ถูกสอดเข้าไปในรูที่ปลายกระบอกเจาะ กระบอกที่ 2 จะถูกใช้ในการวางชิ้นงาน และใช้ร่องที่ 3 เพื่อวางกระบอกเจาะ
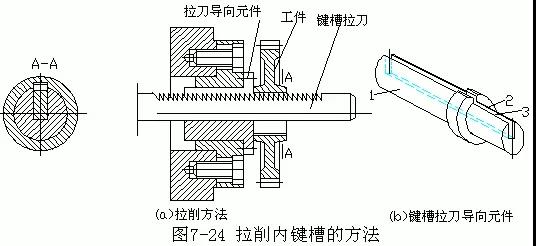
2. ลักษณะของกระบวนการเจาะ
(1) ในระหว่างการเจาะ เครื่องมือตัดจะทำงานกับฟันหลายซี่พร้อมกัน ทำให้สามารถตัดเฉือนหยาบและละเอียดได้ในจังหวะเดียว ส่งผลให้ได้ผลผลิตสูง
(2) เข็มกลัดเป็นเครื่องมือขนาดคงที่พร้อมฟันที่ปรับเทียบแล้วสำหรับการสอบเทียบและขัดเงา เครื่องเจาะใช้ระบบไฮดรอลิกที่มีการส่งผ่านที่ราบรื่น ความเร็วตัดต่ำ (=2-8ม./นาที) ความหนาในการตัดบาง และไม่มีเศษสะสม ดังนั้นการเจาะจึงสามารถให้คุณภาพการประมวลผลสูง
(3) การผลิตเจาะมีความซับซ้อนและมีราคาแพง และเจาะหนึ่งอันเหมาะสำหรับรูหรือรูสลักขนาดเดียวเท่านั้น ดังนั้นการเจาะจึงส่วนใหญ่จะใช้สำหรับการผลิตจำนวนมากหรือการผลิตจำนวนมากของผลิตภัณฑ์ที่ได้มาตรฐาน
(4) การเจาะไม่สามารถดำเนินการรูขั้นบันไดและรูตันได้ เนื่องจากลักษณะการทำงานของเครื่องเจาะ จึงไม่เหมาะที่จะทำการเจาะบนรูของชิ้นส่วนที่ซับซ้อนบางอย่าง เช่น รูบนตัวกล่อง
6, รูเจียร
การเจียรเป็นหนึ่งในวิธีการตัดเฉือนที่แม่นยำสำหรับรู โดยมีระดับความคลาดเคลื่อนที่ยอมรับได้ของมิติที่ IT8~IT6 และค่าความเรียบผิวของ Ra0.8~0.4 μ M
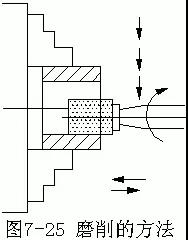
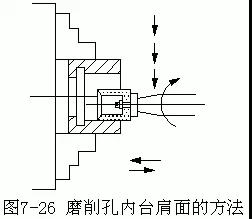
การเจาะรูสามารถทำได้บนเครื่องบดทรงกระบอกด้านในหรือเครื่องบดทรงกระบอกด้านนอกแบบสากล ดังแสดงในรูปที่ 7-25 การใช้ล้อเจียรที่มีพื้นผิวทรงกรวยเว้าด้านในที่ส่วนท้ายสามารถบดรูและพื้นผิวไหล่ด้านในรูได้ด้วยการหนีบเพียงครั้งเดียว ดังแสดงในรูปที่ 7.26
เมื่อเปรียบเทียบกับการเจียรวงกลมด้านนอก การเจียรรูมีข้อเสียดังต่อไปนี้:
(1) ค่าความหยาบผิวของรูเจียรโดยทั่วไปจะใหญ่กว่าค่าการเจียรแบบวงกลมด้านนอกเล็กน้อย เนื่องจากหัวเจียรแบบวงกลมด้านในที่ใช้กันทั่วไปมีความเร็วโดยทั่วไปไม่เกิน 20,000r/min และเส้นผ่านศูนย์กลางของล้อเจียรมีขนาดเล็ก ทำให้ มันยากที่ความเร็วเส้นรอบวงจะไปถึง 35-50m/s ของการบดเป็นวงกลมด้านนอก
(2) การควบคุมความแม่นยำในการเจียรไม่สะดวกเท่ากับการเจียรทรงกระบอก เนื่องจากพื้นที่สัมผัสระหว่างล้อเจียรและชิ้นงานมีขนาดใหญ่ การสร้างความร้อนสูง สภาพความเย็นไม่ดี และชิ้นงานมีแนวโน้มที่จะไหม้ได้ โดยเฉพาะอย่างยิ่งเมื่อเพลาล้อเจียรเรียวและมีความแข็งแกร่งต่ำ มีแนวโน้มที่จะเกิดการโค้งงอและทำให้เกิดข้อผิดพลาดภายในทรงกรวย ดังนั้นจึงจำเป็นต้องลดความลึกของการเจียรและเพิ่มจำนวนจังหวะการขัด
(3) ผลผลิตต่ำ เนื่องจากเส้นผ่านศูนย์กลางของล้อเจียรมีขนาดเล็กจึงสึกหรอเร็ว นอกจากนี้ สารหล่อเย็นยังไม่สามารถชะล้างเศษออกได้ง่าย และล้อเจียรก็มีแนวโน้มที่จะเกิดการอุดตัน ซึ่งต้องซ่อมแซมหรือเปลี่ยนบ่อยครั้งเพื่อเพิ่มเวลาเสริม นอกจากนี้ การลดความลึกในการเจียรและความถี่ในการขัดที่เพิ่มขึ้นจะส่งผลต่อประสิทธิภาพการผลิตอย่างหลีกเลี่ยงไม่ได้ ดังนั้นการเจียรรูส่วนใหญ่จะใช้สำหรับการตัดเฉือนรูที่มีความแม่นยำสูงซึ่งไม่เหมาะสมหรือไม่สามารถคว้านได้ การรีม และการเจาะ รวมถึงรูที่มีความแข็ง
7,孔的精密加工
1.精细镗孔
精细镗与镗孔方法基本相同,由于最初是使用金刚石作镗刀,所以又称金刚镗.这种方法常用于材料为有色金属合金和铸铁的套筒零件孔的终加工,或作为珩磨和滚压前的预加工.精细镗孔可获得精度高和表的孔,其加工的经济精度为IT7~IT6,表的粗糙度值为Ra{{2} }.4~0 05μm.
目前普遍采用硬质合金YT30,YT15,YG3X或人工合成金刚石和立方氮化硼作为精细镗刀具的材料.为了达到高精度与较变形对加工质量的影响,采用回转精度高,刚度大的金刚镗床,并选择切削速度较高(切钢为20{{10}}m/min;切铸铁为1{ {25}}0 ม./นาที; 切铝合金为300 ม./นาที), 加工余量较加(约0.2~0.3 มม.), 进给量较小 (0.03~0.08 มม./รอบ), 以保证其加工质量精细镗孔的尺寸控制,采用微调镗刀头,上7-27所示的是一种带游标刻度盘的微调镗刀,刀杆4上夹有可转位刀ภาพที่ 5, 刀杆4上有精密的小螺距螺纹,刻度盘3的螺母与刀杆4组成精密的丝杠螺母副.微调时,半松เปิด夹紧螺钉7,转动刻度盘3,因刀杆4用键9导向,因此刀杆只能作直线移动,从而实现微调,最后将夹紧螺钉锁紧.这种微调镗刀的刻度值可达0.0025mm.
2.珩磨
珩磨是用油石条进行孔加工的一种高效率的光整加工方法,需要在磨削或精镗的基础上进行.珩磨的加工精度高,珩磨后尺寸公差等级为IT7~IT6,表的粗糙度สูงสุด Ra0.2~0.05μm.
珩磨的应用范围很广,可加工铸铁件,淬硬和不淬硬的钢件以及青铜等,但不宜加工易堵塞油石的塑性金属.珩磨加工的孔径为Φ5~Φ500mm,也可加工L/D >10 的深孔,因此广泛应用于加工发动机的汽缸,液压装置的油缸以及各种炮筒的孔.
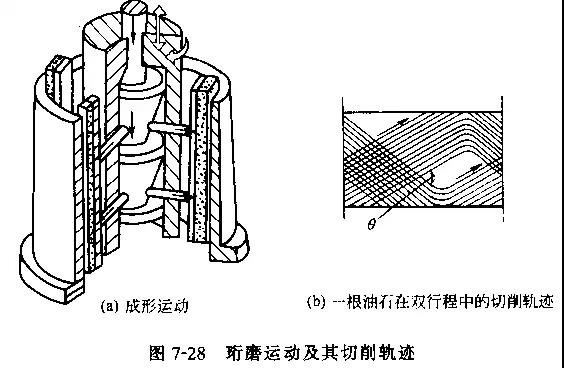
Honing เป็นกระบวนการเจียรหน้าสัมผัสพื้นที่ขนาดใหญ่ความเร็วต่ำ ซึ่งโดยพื้นฐานแล้วจะเหมือนกับหลักการเจียร เครื่องมือเจียรที่ใช้ลับคมคือหัวลับคมที่ประกอบด้วยหินน้ำมันเนื้อละเอียดหลายก้อน ในระหว่างการลับคม หินน้ำมันของหัวลับคมจะมีการเคลื่อนที่สามประเภท: การเคลื่อนที่แบบหมุน การเคลื่อนที่เชิงเส้นแบบลูกสูบ และการเคลื่อนที่ในแนวรัศมีภายใต้แรงกดที่ใช้ ดังแสดงในรูปที่ 7-28a การหมุนและการเคลื่อนที่เชิงเส้นแบบลูกสูบเป็นการเคลื่อนไหวหลักของการลับคม และการรวมกันของการเคลื่อนไหวทั้งสองนี้ทำให้เกิดวิถีการตัดของอนุภาคที่มีฤทธิ์กัดกร่อนบนพื้นผิวด้านในของรูบนหินน้ำมันเพื่อสร้างรูปแบบที่ตัดกันและไม่ซ้ำกัน ดังแสดงในรูปที่ {{ 4}}ข. การเคลื่อนที่ของแรงดันในแนวรัศมีคือการเคลื่อนที่ของฟีดของหินน้ำมัน และยิ่งแรงดันที่ใช้มากเท่าใด อัตราการป้อนก็จะยิ่งมากขึ้นเท่านั้น
ในระหว่างการขัดผิว พื้นที่สัมผัสระหว่างหินน้ำมันและผนังรูจะมีขนาดใหญ่ และมีอนุภาคที่มีฤทธิ์กัดกร่อนจำนวนมากในการตัด ดังนั้นแรงตัดที่ใช้กับอนุภาคที่มีฤทธิ์กัดกร่อนแต่ละอันจึงมีน้อยมาก (ภาระในแนวตั้งของอนุภาคที่มีฤทธิ์กัดกร่อนเพียง 1/50 ~ 1/100 ของการเจียร) ความเร็วตัดของการขัดจะต่ำ (โดยทั่วไปต่ำกว่า 100 ม./นาที เท่านั้น 1/30~1/100 ของการเจียรธรรมดา) และใช้สารหล่อเย็นจำนวนมากในระหว่างกระบวนการลับคม ดังนั้นจึงเกิดความร้อนน้อยลงในระหว่างกระบวนการขัดผิว และพื้นผิวของรูก็ไม่ไหม้ง่าย นอกจากนี้ ชั้นการเปลี่ยนรูปในการประมวลผลยังบางมาก ทำให้ได้ความแม่นยำของมิติ ความแม่นยำของรูปร่าง และคุณภาพพื้นผิวสูงโดยการตัดเฉือน หลุม.
เพื่อให้แน่ใจว่าหินน้ำมันและพื้นผิวของรูสัมผัสกันสม่ำเสมอ และเพื่อขจัดค่าเผื่อการตัดเฉือนที่น้อยและสม่ำเสมอ หัวขัดจะมีปริมาณลอยเล็กน้อยเมื่อเทียบกับชิ้นงาน หัวขัดจะเชื่อมต่อกับสปินเดิลของเครื่องมือกลในลักษณะลอยตัว ดังนั้นการลับคมไม่สามารถแก้ไขความแม่นยำของตำแหน่งและความตรงของรูได้ ควรรับประกันความแม่นยำของตำแหน่งและความตรงของรูในกระบวนการก่อนทำการลับคม
3. การบด
การเจียรยังเป็นวิธีการตกแต่งผิวสำเร็จที่ใช้กันทั่วไปสำหรับรู ซึ่งต้องทำหลังจากการคว้านที่แม่นยำ บานพับ หรือการเจียร หลังจากการเจียร ระดับความทนทานต่อมิติของรูสามารถเพิ่มเป็น IT6~IT5 และค่าความหยาบของพื้นผิวคือ Ra0.1~0.008 μ m ความกลมและความเป็นทรงกระบอกของรูก็เพิ่มขึ้นตามไปด้วย
วัสดุเครื่องมือเจียร สารเจียร และค่าเผื่อการเจียรที่ใช้สำหรับการเจียรรูจะคล้ายคลึงกับวัสดุที่ใช้สำหรับการเจียรวงกลมด้านนอก
วิธีการเจียรสำหรับรูชิ้นส่วนปลอกจะแสดงไว้ในรูปที่ 7-29 เครื่องมือเจียรในภาพคือก้านเจียรแบบปรับได้ ซึ่งประกอบด้วยแกนกลางแบบเรียวและปลอกเจียร บิดน็อตที่ปลายทั้งสองข้างเพื่อปรับเส้นผ่านศูนย์กลางภายในช่วงที่กำหนด ร่องและรอยบากบนปลอกเจียรได้รับการออกแบบให้เปิดหรือหดตัวเท่าๆ กันในระหว่างการปรับ และสามารถกักเก็บสารกัดกร่อนได้
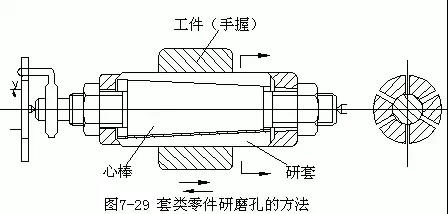
แท่งเจียรคงที่มักใช้สำหรับการผลิตชิ้นเดียว แท่งเจียรแบบมีร่อง (ดังแสดงในรูปที่ 7-30a) อำนวยความสะดวกในการจัดเก็บสารเจียรสำหรับการเจียรหยาบ โดยทั่วไปแล้วแท่งเจียรเรียบ (ดังแสดงในรูปที่ 7-30b) จะใช้เพื่อการเจียรที่แม่นยำ
ก่อนทำการเจียร ให้วางชิ้นงาน ติดตั้งแกนเจียรบนเครื่องกลึง ทาสารเจียร ปรับเส้นผ่านศูนย์กลางของแกนเจียรเพื่อให้เกิดแรงกดบนชิ้นงานอย่างเหมาะสม จากนั้นจึงดำเนินการเจียรต่อไป ในระหว่างการเจียร แกนเจียรจะหมุนและจับชิ้นงานไปมาด้วยมือ

เมื่อทำการเจียรรูขนาดใหญ่ในส่วนเปลือกหรือกระบอกสูบ สามารถทำได้ด้วยเครื่องเจาะหรืออุปกรณ์ธรรมดาที่ได้รับการดัดแปลง แกนเจียรหมุนและเคลื่อนที่ตามแนวแกนพร้อมกัน แต่จำเป็นต้องลอยเชื่อมต่อกับแกนหมุนของเครื่องจักร มิฉะนั้นเมื่อแกนของแกนเจียรเบี่ยงเบนไปจากแกนของรูจะส่งผลให้รูปร่างของรูคลาดเคลื่อน
แปดรูด้านในกลิ้ง
ปริมาณการกดจริงของชิ้นส่วนที่ประมวลผลโดยการรีดมีขนาดเล็กมากและขึ้นอยู่กับการวางตำแหน่งตนเองของพื้นผิวการตัดเฉือนเพื่อการประมวลผล ซึ่งสามารถลดความหยาบผิวของชิ้นส่วนและปรับปรุงความแม่นยำของมิติได้ อย่างไรก็ตาม การเบี่ยงเบนรูปร่างของชิ้นส่วนจะไม่ได้รับการปรับปรุงอย่างมีนัยสำคัญ ดังนั้นความแม่นยำของชิ้นส่วนที่แปรรูปโดยการรีดส่วนใหญ่ขึ้นอยู่กับความแม่นยำของการประมวลผลเบื้องต้น (การกลึง) และความขรุขระของพื้นผิวก่อนการรีด การประมวลผลแบบโรลลิ่งเป็นการประมวลผลแบบไม่มีชิปโดยไม่มีปรากฏการณ์ความร้อน ขนาดที่เสร็จแล้วคือขนาดที่ขึ้นรูปและขนาดการประมวลผลนั้นควบคุมได้ง่าย ชั้นผิวของชิ้นส่วนที่รีดจะสร้างความเค้นอัดตกค้างและการแข็งตัวด้วยความเย็น ซึ่งสามารถปรับปรุงความแข็งแรงเมื่อยล้าของชิ้นส่วนและเพิ่มประสิทธิภาพการผลิต แต่ต้องทำเครื่องมือกลิ้ง
คุณภาพพื้นผิวของกระบวนการรีดมีผลกระทบต่อประสิทธิภาพของชิ้นงานดังต่อไปนี้:
1 ผลกระทบต่อความต้านทานการสึกหรอ ความหยาบของพื้นผิวมีผลกระทบอย่างมีนัยสำคัญต่อการสึกหรอเริ่มต้นของคู่แรงเสียดทาน แต่ไม่ได้หมายความว่ายิ่งความหยาบน้อยเท่าใด ก็ยิ่งทนทานต่อการสึกหรอมากขึ้นเท่านั้น ภายใต้สภาวะการทำงานบางอย่าง จะมีค่าพารามิเตอร์ที่เหมาะสมที่สุดบนพื้นผิวของคู่แรงเสียดทานเสมอ ซึ่งมีค่าประมาณ 0.32-1.25, μ M
2) ผลกระทบต่อความเมื่อยล้า ภายใต้การกระทำของแรงสลับกัน ความไม่สม่ำเสมอและข้อบกพร่องบนพื้นผิวของชิ้นงานสามารถทำให้เกิดความเข้มข้นของความเค้นและรอยแตกเมื่อยล้าได้ง่าย นำไปสู่ความล้มเหลวจากความเมื่อยล้า สำหรับชิ้นส่วนสำคัญบางส่วนที่รับน้ำหนักสลับกัน เช่น จุดเชื่อมต่อระหว่างเพลาข้อเหวี่ยงเพลาข้อเหวี่ยงและเจอร์นัล การตัดเฉือนขั้นสุดท้ายควรดำเนินการเพื่อลดความหยาบของพื้นผิวและปรับปรุงความแข็งแรงของความเมื่อยล้า
3 ผลกระทบต่อความต้านทานการกัดกร่อน ยิ่งพื้นผิวของชิ้นงานมีความหยาบมากเท่าไรก็ยิ่งสะสมสารกัดกร่อนได้ง่ายขึ้นเท่านั้น ยิ่งหุบเขาลึก การแทรกซึมและการกัดกร่อนก็จะยิ่งแข็งแกร่งขึ้น ดังนั้นการลดค่าความหยาบผิวของชิ้นส่วนจึงสามารถปรับปรุงประสิทธิภาพการต้านทานการกัดกร่อนได้
④ ผลกระทบต่อคุณสมบัติของข้อต่อ พื้นผิวข้อต่อที่หยาบสามารถเพิ่มระยะห่างของข้อต่อ เปลี่ยนคุณสมบัติข้อต่อ ลดความแม่นยำและความแข็งของข้อต่อ และส่งผลต่อความราบรื่นและความน่าเชื่อถือของการทำงานหลังการสึกหรอของชิ้นส่วนข้อต่อ ดังนั้น สำหรับพื้นผิวที่มีข้อกำหนดตรงกัน จะต้องจำกัดค่าพารามิเตอร์ความหยาบของพื้นผิวที่น้อยกว่า
เทคโนโลยีการตัดเฉือนแบบใช้ลูกกลิ้งช่วยเป็นเทคโนโลยีการตัดเฉือนรูปแบบใหม่ที่ค่อยๆ พัฒนาพร้อมกับการพัฒนากระบวนการทางกล วิธีการประมวลผลการรีดพื้นผิวเป็นวิธีการปรับเปลี่ยนพื้นผิวเสริมซึ่งมีข้อดีคือแรงดันยืดหยุ่นต่ำ, แรงเสียดทานต่ำ, การลดค่าความหยาบของพื้นผิวเพิ่มเติม, การปรับปรุงความแข็งของพื้นผิวอย่างมีนัยสำคัญ, และเพิ่มความต้านทานการสึกหรอของพื้นผิว ดังนั้นจึงได้รับความสนใจและชื่นชอบจากบุคลากรด้านเทคนิคมากขึ้นเรื่อยๆ
สำหรับเทคโนโลยีการประมวลผลใหม่ ช่างเทคนิคมีความกังวลมากขึ้นเกี่ยวกับประสิทธิภาพที่ยอดเยี่ยมที่วัสดุสามารถทำได้ผ่านเทคโนโลยีนี้ แต่แทบไม่มีส่วนร่วมเลยในการเลือกพารามิเตอร์กระบวนการและผลกระทบต่อคุณภาพการประมวลผล ในเทคโนโลยีการรีดพื้นผิว การเลือกพารามิเตอร์การตัดเฉือน เช่น ความเร็วของสปินเดิล การป้อนตามแนวแกน ความถี่ของการตัดเฉือน ความดันสถิต และการหล่อลื่นโดยตรงจะกำหนดสถานะพื้นผิวขั้นสุดท้าย


