


ต้องอ่าน! การเจาะรูมีกี่วิธี?
เมื่อเปรียบเทียบกับการกลึงพื้นผิวของวงกลมด้านนอก สภาพของการเจาะรูนั้นแย่กว่ามาก และการเจาะรูนั้นยากกว่าการกลึงวงกลมด้านนอก นี้เป็นเพราะ:
1) ขนาดของเครื่องมือที่ใช้สำหรับการเจาะรูนั้นถูกจำกัดด้วยขนาดของรูที่ถูกกลึง ส่งผลให้มีความแข็งแกร่งต่ำและเกิดการเสียรูปและการสั่นสะเทือนได้ง่าย
2) เมื่อใช้เครื่องมือตัดขนาดคงที่ในการประมวลผลรู ขนาดของรูมักจะขึ้นอยู่กับขนาดที่สอดคล้องกันของเครื่องมือโดยตรง และข้อผิดพลาดในการผลิตและการสึกหรอของเครื่องมือจะส่งผลโดยตรงต่อความแม่นยำในการตัดเฉือนของรู
3) เมื่อทำการเจาะรู พื้นที่การตัดจะอยู่ภายในชิ้นงาน และสภาวะในการถอดเศษและการกระจายความร้อนไม่ดี ทำให้ควบคุมความแม่นยำในการตัดเฉือนและคุณภาพพื้นผิวได้ยาก
หนึ่ง
การเจาะและการรีม
(1) การเจาะ
การเจาะเป็นกระบวนการแรกของการเจาะรูบนวัสดุแข็ง โดยมีเส้นผ่านศูนย์กลางการเจาะโดยทั่วไปน้อยกว่า 80 มม. การเจาะมีสองวิธี วิธีหนึ่งคือหมุนดอกสว่าน; อีกประเภทหนึ่งคือการหมุนชิ้นงาน ข้อผิดพลาดที่เกิดจากวิธีการเจาะทั้งสองวิธีข้างต้นไม่เหมือนกัน ในวิธีการเจาะแบบหมุนดอกสว่าน เมื่อคมตัดไม่สมมาตรและดอกสว่านไม่แข็งพอ เส้นกึ่งกลางของรูที่ประมวลผลจะเอียงหรือไม่ตรง แต่โดยทั่วไปแล้วรูรับแสงจะยังคงไม่เปลี่ยนแปลง ในทางกลับกัน วิธีการเจาะแบบหมุนชิ้นงาน การเบี่ยงเบนของดอกสว่านจะทำให้รูรับแสงเปลี่ยน ในขณะที่เส้นกึ่งกลางของรูยังคงตรง
เครื่องมือเจาะที่ใช้กันทั่วไป ได้แก่: สว่านบิดแป้งทอด สว่านตรงกลาง สว่านเจาะรูลึก ฯลฯ ซึ่งเครื่องมือที่ใช้กันมากที่สุดคือสว่านบิดแป้งทอด ซึ่งมีข้อกำหนดเส้นผ่านศูนย์กลาง Φ 0 {{1} } มม.
เนื่องจากข้อจำกัดทางโครงสร้าง ความแข็งในการดัดงอและความแข็งแบบบิดของดอกสว่านจึงต่ำ ควบคู่ไปกับการตั้งศูนย์กลางที่ไม่ดี ส่งผลให้กระบวนการเจาะมีความแม่นยำต่ำ โดยทั่วไปจะไปถึง IT13 ถึง IT11 เท่านั้น ความหยาบของพื้นผิวยังค่อนข้างสูง โดยทั่วไป Ra จะอยู่ระหว่าง 50 ถึง 12.5 μ M; แต่อัตราการขจัดโลหะของการเจาะสูง และประสิทธิภาพการตัดสูง การเจาะส่วนใหญ่จะใช้สำหรับการประมวลผลรูที่มีความต้องการคุณภาพต่ำ เช่น รูโบลต์ รูก้นเกลียว รูน้ำมัน ฯลฯ สำหรับรูที่ต้องการความแม่นยำในการตัดเฉือนและคุณภาพพื้นผิวสูง ควรทำได้โดยการรีม การรีม การเจาะ หรือการเจียร ในการตัดเฉือนครั้งต่อไป
(2) การขยายรู
การขยายรูเป็นการประมวลผลเพิ่มเติมของรูที่ได้รับการเจาะ หล่อ หรือหลอมโดยใช้สว่านขยาย เพื่อขยายรูรับแสงและปรับปรุงคุณภาพการตัดเฉือนของรู การขยายรูสามารถใช้เป็นการประมวลผลเบื้องต้นก่อนการตัดเฉือนที่มีความแม่นยำ หรือเป็นการประมวลผลขั้นสุดท้ายของรูที่มีความต้องการต่ำ รีมเมอร์นั้นคล้ายกับสว่าน Fried Dough Twists แต่มีฟันมากกว่าและไม่มีขอบตัด
เมื่อเทียบกับการเจาะ การขยายรูจะมีลักษณะดังนี้
1) การเจาะแบบขยายมีฟันจำนวนมาก (3-8 ฟัน) การชี้นำที่ดี และการตัดที่มั่นคง
2) ดอกสว่านรีมไม่มีขอบแนวนอนและมีสภาพการตัดที่ดี
3) ค่าเผื่อการตัดเฉือนมีขนาดเล็ก ร่องเศษสามารถทำให้ตื้นขึ้น แกนสว่านสามารถทำให้หนาขึ้น และตัวเครื่องมือมีความแข็งแรงและความแข็งแกร่งที่ดีขึ้น ความแม่นยำของการตัดเฉือนการขยายรูโดยทั่วไปจะอยู่ที่ระดับ IT11~IT10 และความขรุขระของพื้นผิว Ra อยู่ที่ 12.5~6.3 μM โดยทั่วไปจะใช้การขยายรูในการประมวลผลรูที่มีเส้นผ่านศูนย์กลางเล็กกว่า เมื่อเจาะรูที่มีเส้นผ่านศูนย์กลางใหญ่กว่า (D มากกว่าหรือเท่ากับ 30 มม.) เป็นเรื่องปกติที่จะเจาะล่วงหน้าด้วยดอกสว่านขนาดเล็ก (ที่มีเส้นผ่านศูนย์กลาง 0.5-0.7 เท่าของรูรับแสง) จากนั้นจึงใช้ รีมเมอร์ขนาดที่สอดคล้องกันเพื่อขยายรู สิ่งนี้สามารถปรับปรุงคุณภาพการตัดเฉือนและประสิทธิภาพการผลิตของรูได้
นอกจากความสามารถในการเจาะรูทรงกระบอกแล้ว ยังสามารถใช้ดอกสว่านรูปทรงพิเศษต่างๆ (หรือที่รู้จักในชื่อ facers เฉพาะจุด) เพื่อแปรรูปรูเจาะบ่าแบบฝังและส่วนปลายแบนต่างๆ ได้ ส่วนหน้าของ facer เฉพาะจุดมักจะติดตั้งเสานำซึ่งถูกนำทางโดยรูที่กลึง
สอง
การคว้านรู
การรีมเป็นหนึ่งในวิธีการตัดเฉือนรูที่แม่นยำซึ่งใช้กันอย่างแพร่หลายในการผลิต สำหรับรูขนาดเล็ก การรีมเป็นวิธีการตัดเฉือนที่ประหยัดและใช้งานได้จริงมากกว่า เมื่อเปรียบเทียบกับการเจียรวงแหวนในและการคว้านที่แม่นยำ
(1) ดอกรีมเมอร์
โดยทั่วไปรีมเมอร์จะแบ่งออกเป็นสองประเภท: รีมเมอร์มือและรีมเมอร์ด้วยเครื่องจักร ด้ามจับของรีมเมอร์มือเป็นแบบด้ามจับตรง โดยมีส่วนที่ใช้งานได้ยาวกว่าและมีแนวทางที่ดีกว่า ดอกรีมเมอร์มือมีโครงสร้างสองแบบ: เส้นผ่านศูนย์กลางภายนอกแบบรวมและแบบปรับได้ รีมเมอร์เครื่องจักรมีสองประเภท: แบบมีด้ามจับและแบบมีปลอก รีมเมอร์ไม่เพียงแต่สามารถเจาะรูกลมได้เท่านั้น แต่ยังสามารถใช้รีมเมอร์เรียวเพื่อเจาะรูเรียวได้อีกด้วย
(2) กระบวนการรีมและการใช้งาน
ค่าเผื่อสำหรับการรีมมีผลกระทบอย่างมากต่อคุณภาพของการรีม หากค่าเผื่อสูงเกินไป โหลดบนรีมเมอร์จะสูง และคมตัดจะทื่ออย่างรวดเร็ว ทำให้ยากต่อการรับพื้นผิวการตัดเฉือนที่เรียบและรับประกันความคลาดเคลื่อนของขนาด ขอบน้อยเกินไปที่จะลบรอยมีดที่หลงเหลือจากกระบวนการก่อนหน้า ซึ่งโดยธรรมชาติแล้วจะไม่มีผลกระทบต่อการปรับปรุงคุณภาพของการประมวลผลรู ค่าเผื่อบานพับหยาบทั่วไปคือ {{0}}.35-0.15 มม. และค่าเผื่อบานพับละเอียดคือ 0.15-0.05 มม.
เพื่อหลีกเลี่ยงไม่ให้เศษเกาะตัว การรีมมักจะดำเนินการด้วยความเร็วตัดที่ต่ำกว่า (เมื่อใช้รีมเมอร์เหล็กความเร็วสูงในการแปรรูปเหล็กและเหล็กหล่อ v<8m/min). The value of feed rate is related to the aperture being processed. The larger the aperture, the larger the feed rate value. When high-speed steel reamers process steel and cast iron, the feed rate is usually set to 0.3-1mm/r.
เมื่อทำการรีม ต้องใช้น้ำมันตัดกลึงที่เหมาะสมในการทำความเย็น การหล่อลื่น และการทำความสะอาด เพื่อป้องกันการก่อตัวของเศษสะสมและการกำจัดเศษอย่างทันท่วงที เมื่อเปรียบเทียบกับการเจียรและการคว้าน การรีมจะมีประสิทธิผลสูงกว่าและรับประกันความแม่นยำของรูได้ง่ายกว่า อย่างไรก็ตาม การรีมไม่สามารถแก้ไขข้อผิดพลาดด้านตำแหน่งของแกนรูได้ และควรรับประกันความแม่นยำของตำแหน่งของรูด้วยกระบวนการก่อนหน้านี้ การรีมรูไม่เหมาะสำหรับการแปรรูปรูขั้นบันไดและรูตัน
ความแม่นยำของขนาดรูบานพับโดยทั่วไปคือ IT9 ถึง IT7 และความหยาบผิว Ra โดยทั่วไปคือ 3.2 ถึง 0.8 μ M สำหรับรูที่มีขนาดปานกลางและมีความต้องการความแม่นยำสูง (เช่น รูที่มีความแม่นยำระดับ IT7) กระบวนการเจาะขยายบานพับเป็นรูปแบบการตัดเฉือนทั่วไปที่ใช้กันทั่วไปในการผลิต
สาม
เจาะรู
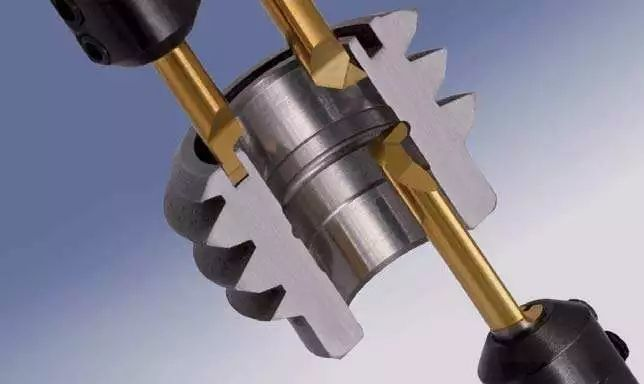
การคว้านเป็นวิธีการตัดเฉือนที่ใช้เครื่องมือตัดเพื่อขยายรูสำเร็จรูป งานคว้านสามารถทำได้ทั้งกับเครื่องคว้านและเครื่องกลึง
(1) วิธีการเจาะ
มีวิธีการประมวลผลที่แตกต่างกันสามวิธีสำหรับการคว้านรู
1) การหมุนของชิ้นงานและการเคลื่อนที่ป้อนของเครื่องมือในรูคว้านบนเครื่องกลึง ส่วนใหญ่จะอยู่ในวิธีการคว้านประเภทนี้ ลักษณะกระบวนการคือ: แกนของรูที่ประมวลผลนั้นสอดคล้องกับแกนการหมุนของชิ้นงาน ความกลมของรูส่วนใหญ่ขึ้นอยู่กับความแม่นยำในการหมุนของแกนหมุนของเครื่องมือกล และข้อผิดพลาดของรูปร่างทางเรขาคณิตตามแนวแกนของรูส่วนใหญ่ขึ้นอยู่กับ ความแม่นยำของตำแหน่งของทิศทางการป้อนเครื่องมือสัมพันธ์กับแกนการหมุนของชิ้นงาน วิธีการคว้านนี้เหมาะสำหรับการเจาะรูที่ต้องการความร่วมแกนที่พื้นผิวด้านนอก
2) เครื่องมือหมุน และชิ้นงานเคลื่อนที่ไปตามฟีด แกนหมุนของเครื่องจักรคว้านจะขับเคลื่อนเครื่องมือคว้านให้หมุน และโต๊ะทำงานจะขับเคลื่อนชิ้นงานให้เคลื่อนที่เข้าในฟีด
3) เครื่องมือจะหมุนและดำเนินการป้อนโดยใช้วิธีการคว้านนี้ ความยาวยื่นของด้ามกลึงคว้านจะเปลี่ยนไป และการเปลี่ยนรูปแรงของด้ามกลึงคว้านก็เปลี่ยนไปเช่นกัน รูรับแสงใกล้กับกล่องสปินเดิลจะมีขนาดใหญ่ขึ้น ในขณะที่รูรับแสงที่อยู่ห่างจากกล่องสปินเดิลจะมีขนาดเล็กกว่า ทำให้เกิดรูเรียว นอกจากนี้ เมื่อความยาวยื่นของด้ามกลึงคว้านเพิ่มขึ้น การบิดงอของสปินเดิลที่เกิดจากน้ำหนักของมันเองก็จะเพิ่มขึ้นเช่นกัน และแกนของรูที่กลึงจะทำให้เกิดการโค้งงอที่สอดคล้องกัน วิธีการคว้านนี้เหมาะสำหรับการประมวลผลรูที่สั้นกว่าเท่านั้น
(2) การคว้านเพชร
เมื่อเปรียบเทียบกับการคว้านทั่วไป คุณลักษณะของการคว้านเพชรจะมีปริมาณการตัดด้านหลังน้อย อัตราป้อนต่ำ ความเร็วตัดสูง และให้ความแม่นยำในการตัดเฉือนสูง (IT{{0}}IT6) และพื้นผิวที่เรียบมาก (Ra คือ 0.4-0.05) μ m) เดิมทีการคว้านเพชรนั้นดำเนินการด้วยหัวกัดคว้านเพชร แต่ปัจจุบันมักดำเนินการด้วยโลหะผสมแข็ง CBN และเครื่องมือตัดเพชรเทียม ส่วนใหญ่ใช้สำหรับการแปรรูปชิ้นงานโลหะที่ไม่ใช่เหล็ก และยังสามารถใช้สำหรับการแปรรูปเหล็กหล่อและชิ้นส่วนเหล็กกล้าอีกด้วย
พารามิเตอร์การตัดที่ใช้กันทั่วไปสำหรับการคว้านเพชร ได้แก่:
การคว้านล่วงหน้าของจำนวนการตัดด้านหลังคือ 0.2-0.6 มม.
การคว้านขั้นสุดท้ายคือ 0.1 มม.;
อัตราการป้อนคือ {{0}}.01~0.14 มม./รอบ;
ความเร็วตัดสำหรับการแปรรูปเหล็กหล่อคือ 100-250ม./นาที
เมื่อแปรรูปเหล็ก จะเป็น 150-300ม./นาที
เมื่อแปรรูปโลหะที่ไม่ใช่เหล็ก ความเร็วจะอยู่ที่ 300-2000ม./นาที
เพื่อให้แน่ใจว่าการคว้านเพชรสามารถบรรลุความแม่นยำในการตัดเฉือนและคุณภาพพื้นผิวในระดับสูง เครื่องมือกล (เครื่องคว้านเพชร) ที่ใช้จะต้องมีความแม่นยำทางเรขาคณิตและความแข็งสูง ส่วนรองรับแกนหมุนของเครื่องมือกลมักใช้ตลับลูกปืนเม็ดกลมสัมผัสเชิงมุมที่มีความแม่นยำหรือตลับลูกปืนเลื่อนแบบไฮโดรสแตติก และชิ้นส่วนที่หมุนด้วยความเร็วสูงจะต้องมีความสมดุลอย่างแม่นยำ นอกจากนี้ การเคลื่อนไหวของกลไกการป้อนจะต้องราบรื่นมากเพื่อให้แน่ใจว่าโต๊ะทำงานสามารถดำเนินการการป้อนด้วยความเร็วต่ำได้อย่างราบรื่น
การคว้านเพชรมีคุณภาพการตัดเฉือนที่ดีและประสิทธิภาพการผลิตสูง และมีการใช้กันอย่างแพร่หลายในการตัดเฉือนขั้นสุดท้ายของรูที่แม่นยำในการผลิตขนาดใหญ่ เช่น รูกระบอกสูบเครื่องยนต์ รูสลักลูกสูบ และรูสปินเดิลบนกล่องสปินเดิลของเครื่องมือกล อย่างไรก็ตาม ควรสังเกตว่าเมื่อใช้การคว้านเพชรเพื่อแปรรูปผลิตภัณฑ์โลหะดำ สามารถใช้เฉพาะหัวกัดคว้านที่ทำจากโลหะผสมแข็งและ CBN เท่านั้น และไม่สามารถใช้หัวกัดคว้านที่ทำจากเพชรได้เนื่องจากความสัมพันธ์ระหว่างอะตอมของคาร์บอนในกลุ่มเพชรและเหล็ก มีองค์ประกอบสูงและอายุการใช้งานเครื่องมือต่ำ
(3) คัตเตอร์คว้าน
หัวกัดคว้านสามารถแบ่งออกเป็นหัวกัดคว้านขอบเดียวและหัวกัดคว้านสองคมตัด
(4) ลักษณะกระบวนการและขอบเขตการใช้งานของการคว้าน
เมื่อเทียบกับกระบวนการเจาะขยายบานพับ ขนาดรูรับแสงของรูคว้านไม่ได้ถูกจำกัดด้วยขนาดเครื่องมือ และรูคว้านมีความสามารถในการแก้ไขข้อผิดพลาดที่แข็งแกร่ง สามารถแก้ไขข้อผิดพลาดในการเบี่ยงเบนของแกนรูเดิมได้ด้วยการผ่านเครื่องมือหลายรอบ และสามารถรักษาความแม่นยำของตำแหน่งสูงระหว่างรูคว้านและพื้นผิวการกำหนดตำแหน่ง
เมื่อเปรียบเทียบกับวงกลมด้านนอกของเครื่องกลึง เนื่องจากความแข็งแกร่งต่ำและการเสียรูปของระบบแถบเครื่องมืออย่างมาก การกระจายความร้อนและสภาวะการกำจัดเศษไม่ดี และการเสียรูปเนื่องจากความร้อนของชิ้นงานและเครื่องมือมีขนาดค่อนข้างใหญ่ คุณภาพการตัดเฉือนและประสิทธิภาพการผลิตของรูคว้านไม่สูงเท่ากับวงกลมด้านนอกของเครื่องกลึง
จากการวิเคราะห์ข้างต้น สรุปได้ว่าการคว้านมีช่วงการประมวลผลที่กว้าง และสามารถเจาะรูขนาดต่างๆ และระดับความแม่นยำได้ สำหรับรูและระบบรูที่มีรูรับแสงกว้างขึ้นและมีข้อกำหนดด้านขนาดและความแม่นยำของตำแหน่งสูงกว่า การคว้านแทบจะเป็นวิธีการประมวลผลเพียงวิธีเดียวเท่านั้น ความแม่นยำในการตัดเฉือนของรูคว้านอยู่ระหว่างระดับ IT9 และ IT7 การคว้านสามารถทำได้กับเครื่องคว้าน เครื่องกลึง เครื่องกัด และเครื่องมือกลอื่นๆ โดยมีข้อดีคือมีความยืดหยุ่นและยืดหยุ่น และมีการใช้กันอย่างแพร่หลายในการผลิต ในการผลิตจำนวนมาก แม่พิมพ์คว้านมักใช้เพื่อปรับปรุงประสิทธิภาพการคว้าน
สี่
การสร้างเสริม
(1) หลักการลับคมและหัวลับคม
การขัดเงาเป็นวิธีการขัดรูโดยใช้หัวขัดด้วยแถบเจียร (หินน้ำมัน) ในระหว่างการขัดผิว ชิ้นงานจะยังคงอยู่กับที่ และหัวขัดจะถูกขับเคลื่อนด้วยแกนหมุนของเครื่องมือกลเพื่อหมุนและเคลื่อนที่เชิงเส้นแบบลูกสูบ ในการประมวลผลเสริมคม แถบเจียรทำหน้าที่บนพื้นผิวของชิ้นงานด้วยแรงกดที่แน่นอน โดยตัดชั้นวัสดุที่บางมากออกจากพื้นผิวของชิ้นงาน และวิถีการตัดของมันคือรูปแบบตาข่ายไขว้ เพื่อให้แน่ใจว่าวิถีการเคลื่อนที่ของอนุภาคที่มีฤทธิ์กัดกร่อนของแท่งทรายไม่เกิดซ้ำ จำนวนรอบต่อนาทีของการเคลื่อนที่แบบหมุนของหัวขัดควรมีความสำคัญเท่ากับจำนวนจังหวะที่ลูกสูบเคลื่อนที่ต่อนาทีของหัวขัด
ภาพมุมตัดของวิถีการลับคมสัมพันธ์กับภาพความเร็วแบบลูกสูบและภาพความเร็วเส้นรอบวงของหัวลับคม ขนาดของมุมภาพส่งผลต่อคุณภาพการตัดเฉือนและประสิทธิภาพของการลับคม โดยทั่วไปแล้ว ภาพจะถูกถ่ายเป็นระดับสำหรับการตกแต่งแบบหยาบและระดับสำหรับการตกแต่งแบบละเอียด เพื่ออำนวยความสะดวกในการปล่อยอนุภาคและเศษที่มีฤทธิ์กัดกร่อนที่แตกหัก ลดอุณหภูมิในการตัด และปรับปรุงคุณภาพการตัดเฉือน ควรใช้น้ำมันตัดที่เพียงพอในระหว่างการลับคม
เพื่อให้แน่ใจว่าการตัดเฉือนผนังรูจะเท่ากัน ระยะเคลื่อนที่ของสันทรายจะต้องเกินระยะทางที่กำหนดที่ปลายทั้งสองข้างของรู เพื่อให้มั่นใจถึงค่าเผื่อการตัดเฉือนที่สม่ำเสมอ และลดผลกระทบของข้อผิดพลาดในการหมุนของสปินเดิลที่มีต่อความแม่นยำในการตัดเฉือน การเชื่อมต่อแบบลอยส่วนใหญ่จะใช้ระหว่างหัวขัดและสปินเดิลของเครื่องมือกล
มีรูปแบบโครงสร้างที่หลากหลายสำหรับการปรับการขยายและการหดตัวในแนวรัศมีของแถบเจียรหัวขัด รวมถึงแบบแมนนวล ระบบนิวแมติก และไฮดรอลิก
(2) ลักษณะกระบวนการและขอบเขตการใช้งานของการขัด
1) Honing สามารถบรรลุความแม่นยำของมิติและรูปร่างสูง โดยมีความแม่นยำในการตัดเฉือนตั้งแต่ IT7 ถึง IT6 ข้อผิดพลาดด้านความกลมและความเป็นทรงกระบอกของรูสามารถควบคุมได้ภายในช่วงที่กำหนด แต่การตัดเฉือนไม่สามารถปรับปรุงความแม่นยำของตำแหน่งของรูที่ประมวลผลได้
2) การลับคมสามารถให้คุณภาพพื้นผิวสูง โดยมีค่าความหยาบผิว Ra อยู่ที่ 0.2~0.25 μ m ความลึกของชั้นข้อบกพร่องจากการแปรสภาพบนพื้นผิวโลหะมีขนาดเล็กมาก ตั้งแต่ 2.5 ถึง 25 μ M
3) เมื่อเปรียบเทียบกับความเร็วในการเจียร แม้ว่าความเร็วเส้นรอบวงของหัวขัดจะไม่สูง (VC=16-60ม./นาที) เนื่องจากพื้นที่สัมผัสขนาดใหญ่ระหว่างแถบทรายและชิ้นงาน ความเร็วในการขัดกลับค่อนข้าง สูง (VA=8-20ม./นาที) ดังนั้นการลับคมยังคงให้ผลผลิตที่สูงกว่า
Honing ใช้กันอย่างแพร่หลายในการผลิตขนาดใหญ่สำหรับการเจาะรูที่มีความแม่นยำในรูกระบอกสูบเครื่องยนต์และอุปกรณ์ไฮดรอลิกต่างๆ ช่วงรูรับแสงโดยทั่วไปหรือใหญ่กว่า และสามารถกลึงรูลึกที่มีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางมากกว่า 10 ได้ อย่างไรก็ตาม การลับคมไม่เหมาะสำหรับการเจาะรูบนชิ้นงานโลหะที่ไม่ใช่เหล็กที่มีความเป็นพลาสติกสูง หรือสำหรับการเจาะรูที่มีร่องสลัก รูร่อง ฯลฯ
ห้า
กำลังดึงรู
(1) การเจาะและการเจาะ
การเจาะรูเป็นวิธีการตัดเฉือนที่มีความแม่นยำในการผลิตสูง ซึ่งดำเนินการโดยใช้เครื่องเจาะที่ออกแบบมาเป็นพิเศษบนเครื่องคว้านรู เครื่องเจาะมีสองประเภท: แนวนอนและแนวตั้ง โดยเครื่องเจาะแนวนอนจะพบบ่อยที่สุด
ในระหว่างการเจาะ เครื่องมือตัดจะทำการเคลื่อนที่เชิงเส้นความเร็วต่ำเท่านั้น (การเคลื่อนที่หลัก) โดยทั่วไปจำนวนฟันที่เครื่องมือตัดควรใช้ในเวลาเดียวกันไม่ควรน้อยกว่า 3 มิฉะนั้นเครื่องมือตัดจะทำงานได้ไม่ราบรื่นและอาจทำให้เกิดคลื่นเป็นวงกลมบนพื้นผิวของชิ้นงาน เพื่อหลีกเลี่ยงแรงตัดมากเกินไปจนอาจทำให้หัวเจาะหัก โดยทั่วไปจำนวนฟันบนเครื่องมือที่ใช้งานไม่ควรเกิน 6-8 ในระหว่างการเจาะ
มีวิธีการตัดที่แตกต่างกันสามวิธีสำหรับการเจาะ ซึ่งมีคำอธิบายดังนี้:
1) คุณลักษณะของการเจาะรูแบบหลายชั้นคือ การเจาะจะตัดค่าเผื่อการตัดเฉือนของชิ้นงานทีละชั้นตามลำดับ เพื่อให้ง่ายต่อการหักเศษ จึงมีร่องแยกเศษที่เชื่อมต่อกันบนฟันของเครื่องตัด การเจาะที่ออกแบบตามวิธีการตัดแบบหลายชั้นเรียกว่าการเจาะแบบธรรมดา
2) คุณลักษณะของการกลึงบล็อกคือโลหะแต่ละชั้นบนพื้นผิวกลึงถูกตัดออกด้วยชุดฟัน (โดยปกติจะประกอบด้วยฟัน 2-3 ซี่ในแต่ละกลุ่ม) ซึ่งโดยพื้นฐานแล้วมีขนาดเท่ากันแต่เชื่อมต่อกัน . ใบมีดแต่ละใบจะดึงชั้นโลหะออกเพียงบางส่วนเท่านั้น การเจาะที่ออกแบบตามวิธีการตัดแบบบล็อกเรียกว่าการเจาะแบบล้อ
3) วิธีการเจาะแบบครอบคลุมผสมผสานข้อดีของการเจาะแบบชั้นและแบบบล็อก ส่วนการตัดหยาบจะใช้การเจาะแบบบล็อก ในขณะที่ส่วนที่ตัดละเอียดจะใช้การเจาะแบบเป็นชั้น ซึ่งไม่เพียงแต่ทำให้ความยาวของหัวเจาะสั้นลง ปรับปรุงประสิทธิภาพการผลิต แต่ยังทำให้ได้คุณภาพพื้นผิวที่ดีขึ้นอีกด้วย การเจาะที่ออกแบบตามวิธีการตัดแบบครบวงจรเรียกว่าการเจาะแบบครบวงจร
(2) ลักษณะกระบวนการและขอบเขตการใช้งานของการดึงรู
1) สว่านเป็นเครื่องมือที่มีหลายคมตัดซึ่งสามารถดำเนินการตัดเฉือนหยาบ การตัดเฉือนที่แม่นยำ และการเก็บผิวละเอียดของรูให้เสร็จสิ้นตามลำดับในจังหวะการตัดครั้งเดียว ส่งผลให้ประสิทธิภาพการผลิตสูง
2) ความแม่นยำในการดึงรูขึ้นอยู่กับความแม่นยำของการเจาะเป็นหลัก ภายใต้สภาวะปกติ ความแม่นยำในการดึงรูสามารถเข้าถึง IT9~IT7 และความขรุขระของพื้นผิว Ra สามารถเข้าถึง 6.3~1.6 μM
3) เมื่อทำการดึงรู ชิ้นงานจะถูกวางตำแหน่งโดยรูที่ประมวลผลนั้นเอง (ส่วนนำของเครื่องมือตัดคือส่วนประกอบการวางตำแหน่งของชิ้นงาน) และเป็นการยากที่จะรับรองความถูกต้องของตำแหน่งร่วมกันระหว่างรูและพื้นผิวอื่น ๆ เมื่อดึงรู สำหรับการตัดเฉือนชิ้นส่วนแบบหมุนที่มีข้อกำหนดด้านโคแอกเซียลบนพื้นผิวด้านในและด้านนอก มักจะจำเป็นต้องดึงรูก่อน จากนั้นจึงใช้รูเป็นข้อมูลอ้างอิงการวางตำแหน่งเพื่อตัดเฉือนพื้นผิวอื่นๆ
4) โบรชไม่เพียงแต่สามารถประมวลผลรูกลมเท่านั้น แต่ยังสร้างรูและรูร่องอีกด้วย
5) โบลชเป็นเครื่องมือตัดขนาดคงที่ที่มีรูปร่างซับซ้อนและมีราคาแพงซึ่งไม่เหมาะสำหรับการเจาะรูขนาดใหญ่
การเจาะรูมักใช้ในการผลิตจำนวนมากเพื่อประมวลผลขนาดรูรับแสง Ф รูทะลุบนชิ้นส่วนขนาดเล็กและขนาดกลางที่มีเส้นผ่านศูนย์กลาง 10-80 มม. และมีความลึกของรูไม่เกิน 5 เท่าของรูรับแสง


