


คุณมีความรู้เกี่ยวกับเครื่องเจาะและหลุมเจาะมากแค่ไหน?
เนื่องจากเป็นเครื่องมือที่ใช้กันทั่วไปในการเจาะรู ดอกสว่านจึงถูกนำมาใช้กันอย่างแพร่หลายในการผลิตเชิงกล โดยเฉพาะอย่างยิ่งสำหรับการตัดรูในอุปกรณ์ทำความเย็น แผ่นท่อของอุปกรณ์สร้างพลังงาน และเครื่องกำเนิดไอน้ำ การประยุกต์ใช้งานมีความกว้างขวางและมีความสำคัญเป็นพิเศษ
1 ลักษณะของการขุดเจาะ
ดอกสว่านมักจะมีคมตัดหลักอยู่ 2 คมตัด และในระหว่างการตัดเฉือน ดอกสว่านจะทำการตัดขณะหมุน มุมด้านหน้าของดอกสว่านจะเพิ่มขึ้นจากแกนกลางถึงขอบด้านนอก และความเร็วตัดของดอกสว่านจะเพิ่มขึ้นเมื่อเข้าใกล้วงกลมด้านนอก ความเร็วตัดเข้าหาศูนย์กลางจะลดลง และความเร็วตัดที่ศูนย์กลางการหมุนของดอกสว่านจะเป็นศูนย์ ขอบด้านข้างของดอกสว่านตั้งอยู่ใกล้กับแกนกลางของการหมุน โดยมีมุมคายย่อยที่ใหญ่กว่าและไม่มีพื้นที่เศษ ความเร็วตัดต่ำ ส่งผลให้มีความต้านทานตามแนวแกนมาก หากคมตัดของใบมีดตามขวางกราวด์เป็นประเภท A หรือ C ใน DIN1414 และคมตัดใกล้กับแกนกลางเป็นมุมคายเชิงบวก จะสามารถลดความต้านทานในการตัดและปรับปรุงประสิทธิภาพการตัดได้อย่างมาก
ตามรูปทรง วัสดุ โครงสร้าง และหน้าที่ของชิ้นงานที่แตกต่างกัน ดอกสว่านสามารถแบ่งได้หลายประเภท เช่น ดอกสว่านเหล็กความเร็วสูง (ดอกสว่าน Fried Dough Twists, ดอกสว่านกลุ่ม, ดอกสว่านแบบแบน), ดอกสว่านอินทิกรัลคาร์ไบด์, ดอกสว่านรูตื้นแบบถอดเปลี่ยนได้ , ดอกสว่านเจาะรูลึก, ดอกสว่านทำรัง และดอกสว่านแบบเปลี่ยนหัวได้
2, การแตกหักของชิปและการกำจัดชิป
การตัดดอกสว่านจะดำเนินการในรูแคบ และจะต้องปล่อยเศษออกผ่านร่องตัดของดอกสว่าน ดังนั้นรูปร่างของเศษจึงมีผลกระทบอย่างมากต่อประสิทธิภาพการตัดของดอกสว่าน รูปร่างชิปทั่วไป ได้แก่ ชิปเกล็ด ชิปท่อ ชิปเข็ม ชิปเกลียวทรงกรวย ชิปริบบิ้น ชิปรูปพัดลม ชิปผง ฯลฯ
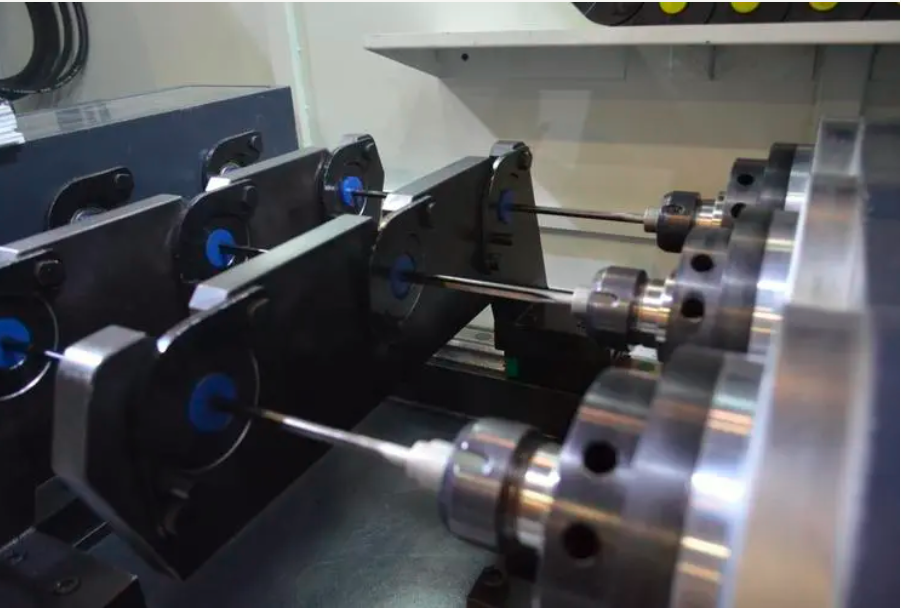
กุญแจสำคัญในการประมวลผลการเจาะ - การควบคุมเศษ
เมื่อรูปทรงของเศษไม่เหมาะสมจะเกิดปัญหาดังต่อไปนี้:
① เศษละเอียดปิดกั้นร่องคมตัด ส่งผลต่อความแม่นยำในการเจาะ ลดอายุการใช้งานของดอกสว่าน และแม้กระทั่งทำให้ดอกสว่านแตกหัก (เช่น เศษแป้ง เศษรูปพัด ฯลฯ );
2 เศษยาวพันเข้ากับดอกสว่าน ขัดขวางการทำงาน ทำให้ดอกสว่านหักหรือขัดขวางไม่ให้ของเหลวในการตัดเข้าไปในรู (เช่น เศษเกลียว เศษแถบ ฯลฯ)
วิธีแก้ปัญหารูปร่างชิปที่ไม่เหมาะสม:
1 วิธีการต่างๆ เช่น การเพิ่มอัตราการป้อน การป้อนเป็นระยะๆ การเจียรขอบด้านข้าง และการติดตั้งร่องคายเศษ สามารถใช้แยกกันหรือรวมกันได้ เพื่อปรับปรุงประสิทธิภาพการหักเศษและการกำจัดเศษ และขจัดปัญหาที่เกิดจากเศษ
2 เครื่องเจาะทำลายเศษแบบมืออาชีพสามารถใช้เจาะรูได้ ตัวอย่างเช่น การเพิ่มใบมีดทำลายเศษที่ออกแบบมาเข้ากับร่องของดอกสว่าน จะทำให้เศษหักเป็นเศษที่กำจัดได้ง่ายขึ้น เศษซากจะถูกระบายออกอย่างราบรื่นตามร่องลึกก้นสมุทร โดยไม่มีการอุดตันภายในร่องลึกก้นสมุทร ดังนั้น ดอกสว่านเจาะเศษแบบใหม่จึงให้ผลการตัดที่นุ่มนวลกว่าดอกสว่านแบบเดิมมาก
ในเวลาเดียวกัน ตะไบเหล็กที่สั้นและกระจัดกระจายช่วยให้น้ำหล่อเย็นไหลไปยังปลายสว่านได้ง่ายขึ้น ซึ่งช่วยปรับปรุงการกระจายความร้อนและประสิทธิภาพการตัดในระหว่างกระบวนการตัดเฉือนให้ดียิ่งขึ้น และเนื่องจากคมตัดเศษที่เพิ่มเข้ามาใหม่เจาะเข้าไปในร่องทั้งหมดของดอกสว่าน จึงยังคงสามารถรักษารูปร่างและการทำงานได้หลังจากการเจียรหลายรอบ นอกเหนือจากการปรับปรุงการทำงานข้างต้นแล้ว เป็นที่น่าสังเกตว่าการออกแบบนี้ช่วยเพิ่มความแข็งแกร่งของตัวสว่าน และเพิ่มจำนวนหลุมเจาะที่เจาะก่อนการเจียรเพียงครั้งเดียวได้อย่างมาก
3 ความแม่นยำในการเจาะ
ความแม่นยำของรูส่วนใหญ่ประกอบด้วยปัจจัยต่างๆ เช่น ขนาดรูรับแสง ความแม่นยำของตำแหน่ง ความร่วมแกน ความกลม ความหยาบของพื้นผิว และเสี้ยนของรู
ปัจจัยที่ส่งผลต่อความแม่นยำของรูที่กลึงในระหว่างกระบวนการเจาะ:
1 ความแม่นยำในการจับยึดและสภาวะการตัดของดอกสว่าน เช่น ที่จับเครื่องมือ ความเร็วตัด อัตราการป้อน น้ำมันตัด ฯลฯ
2 ขนาดและรูปร่างของสว่าน เช่น ความยาวสว่าน รูปทรงใบมีด รูปร่างแกนสว่าน ฯลฯ
3. รูปร่างของชิ้นงาน เช่น รูปร่างด้านข้างของรู รูปร่างของรู ความหนา และสถานะการจับยึด
เครื่องเจาะแม่นยำ สนใจติดต่อ: 15910974236
1. การขยายรู
รูขยายเกิดจากการแกว่งของดอกสว่านระหว่างการประมวลผล การแกว่งของตัวจับยึดเครื่องมือมีผลกระทบอย่างมากต่อรูรับแสงและความแม่นยำของตำแหน่งของรู ดังนั้นเมื่อตัวจับยึดเครื่องมือสึกหรออย่างรุนแรง ควรเปลี่ยนตัวจับยึดเครื่องมือใหม่ให้ทันเวลา เมื่อเจาะรูเล็กๆ การวัดและปรับวงสวิงเป็นเรื่องยาก ดังนั้นจึงควรใช้ดอกสว่านที่มีเส้นผ่านศูนย์กลางเล็กที่มีด้ามจับหยาบซึ่งมีแกนร่วมที่ดีระหว่างใบมีดและด้ามจับ เมื่อใช้ดอกสว่านลับคมสำหรับการตัดเฉือน สาเหตุที่ทำให้ความแม่นยำของรูลดลงมักเกิดจากรูปร่างที่ไม่สมมาตรที่อยู่ด้านหลัง การควบคุมความแตกต่างของความสูงของคมตัดสามารถยับยั้งการขยายการตัดของรูได้อย่างมีประสิทธิภาพ
2. ความกลมของรู
เนื่องจากการสั่นสะเทือนของดอกสว่าน รูปร่างของรูที่เจาะจึงเป็นเหลี่ยมได้ง่าย และมีเส้นคู่เหมือนลวดลายบนผนังรู รูเหลี่ยมทั่วไปส่วนใหญ่จะเป็นรูปสามเหลี่ยมหรือห้าเหลี่ยม สาเหตุของการเกิดรูสามเหลี่ยมก็คือ ดอกสว่านมีจุดศูนย์กลางการหมุน 2 จุดในระหว่างการเจาะ ซึ่งจะสั่นที่ความถี่ 600 ช่วง สาเหตุหลักของการสั่นสะท้านคือความต้านทานการตัดไม่สมดุล เมื่อดอกสว่านหมุนหนึ่งรอบ เนื่องจากรูที่ประมวลผลมีความกลมไม่ดี ความต้านทานจึงไม่สมดุลในระหว่างการตัดรอบที่สอง การสั่นสะเทือนครั้งก่อนเกิดขึ้นซ้ำ แต่ระยะการสั่นสะเทือนมีความเบี่ยงเบนบางอย่าง ส่งผลให้ปรากฏลวดลายเส้นคู่บนผนังรู เมื่อความลึกของการเจาะถึงระดับหนึ่ง แรงเสียดทานระหว่างขอบของดอกสว่านกับผนังรูจะเพิ่มขึ้น การสั่นสะเทือนจะลดลง การม้วนงอจะหายไป และความกลมจะดีขึ้น รูปร่างรูประเภทนี้จะปรากฏเป็นรูปกรวยเมื่อมองจากหน้าตัดตามยาว ด้วยเหตุผลเดียวกัน รูห้าเหลี่ยมและเจ็ดเหลี่ยมอาจปรากฏขึ้นในระหว่างการตัดด้วย เพื่อขจัดปรากฏการณ์นี้ นอกเหนือจากการควบคุมปัจจัยต่างๆ เช่น การสั่นของหัวจับ ความแตกต่างของความสูงของคมตัด ความไม่สมดุลของรูปร่างด้านหลังและใบมีด มาตรการต่างๆ เช่น การเพิ่มความแข็งแกร่งของดอกสว่าน การเพิ่มอัตราการป้อนต่อรอบ การลดมุมด้านหลัง และการเจียรขอบด้านข้างควร จะถูกนำไปด้วย
3. การเจาะบนพื้นผิวที่มีความลาดเอียงและโค้ง
เมื่อพื้นผิวการตัดหรือการเจาะผ่านพื้นผิวของดอกสว่านมีความเอียง โค้ง หรือเป็นขั้น ความแม่นยำของตำแหน่งจะต่ำ เนื่องจากขณะนี้มีการตัดดอกสว่านในแนวรัศมีด้านเดียว อายุการใช้งานของเครื่องมือจึงลดลง
เพื่อปรับปรุงความแม่นยำของตำแหน่ง คุณสามารถดำเนินมาตรการต่อไปนี้:
1. เจาะรูตรงกลางก่อน
2. ใช้ดอกเอ็นมิลล์เพื่อกัดบ่ารู
3. เลือกดอกสว่านที่มีการเจาะและความแข็งแกร่งที่ดี
4. ลดอัตราการป้อน
4. การรักษาเสี้ยน
ในระหว่างการเจาะ อาจเกิดเศษเสี้ยนที่ทางเข้าและทางออกของรู โดยเฉพาะอย่างยิ่งเมื่อแปรรูปวัสดุและแผ่นบางที่มีความเหนียวสูง เหตุผลก็คือเมื่อดอกสว่านกำลังจะเจาะทะลุ วัสดุที่กำลังแปรรูปจะเกิดการเสียรูปแบบพลาสติก ในเวลานี้ ส่วนสามเหลี่ยมที่ควรถูกตัดด้วยขอบใกล้กับขอบด้านนอกของดอกสว่านจะเสียรูปและโค้งงอออกไปด้านนอกภายใต้การกระทำของแรงตัดตามแนวแกน และโค้งงอเพิ่มเติมภายใต้การกระทำของการลบมุมขอบด้านนอกและขอบขอบ พื้นผิวของดอกสว่าน ทำให้เกิดลอนหรือเป็นเสี้ยน
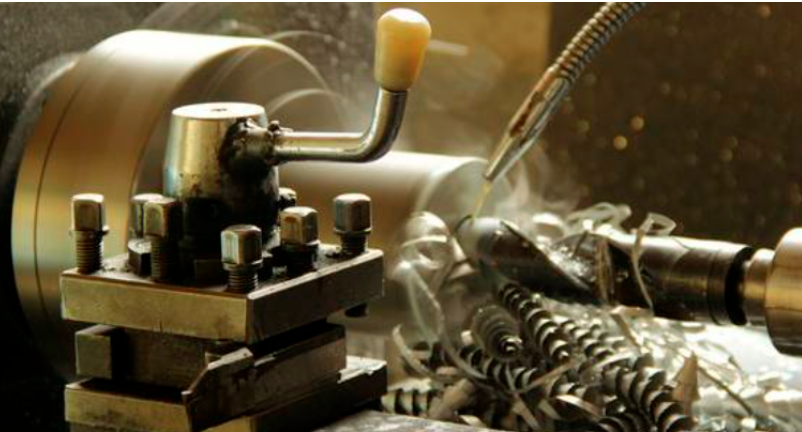
4 เงื่อนไขการประมวลผลสำหรับการขุดเจาะ
แค็ตตาล็อกทั่วไปของผลิตภัณฑ์ดอกสว่านประกอบด้วย "ตารางอ้างอิงพารามิเตอร์การตัดพื้นฐาน" ที่จัดเรียงตามวัสดุในการผลิต ผู้ใช้สามารถดูพารามิเตอร์การตัดที่ให้มาเพื่อเลือกเงื่อนไขการตัดสำหรับกระบวนการเจาะ ควรพิจารณาว่าการเลือกเงื่อนไขการตัดเหมาะสมหรือไม่ควรพิจารณาจากการทดลองตัด โดยพิจารณาจากปัจจัยต่างๆ เช่น ความแม่นยำของการตัดเฉือน ประสิทธิภาพการตัดเฉือน และอายุการใช้งานของสว่าน
1. อายุการใช้งานของสว่านและประสิทธิภาพการตัดเฉือน
เพื่อให้เป็นไปตามข้อกำหนดทางเทคนิคของชิ้นงานที่กำลังดำเนินการ ควรวัดการใช้ดอกสว่านอย่างเหมาะสมโดยพิจารณาจากอายุการใช้งานของดอกสว่านและประสิทธิภาพในการประมวลผล ดัชนีการประเมินอายุการใช้งานของดอกสว่านสามารถเลือกระยะการตัดได้ สามารถเลือกดัชนีการประเมินประสิทธิภาพการตัดเฉือนเป็นอัตราการป้อนได้ สำหรับดอกสว่านเหล็กความเร็วสูง อายุการใช้งานของดอกสว่านจะได้รับผลกระทบอย่างมากจากความเร็วในการหมุน และอัตราการป้อนต่อรอบจะได้รับผลกระทบน้อยกว่า ดังนั้นการเพิ่มอัตราการป้อนต่อรอบสามารถปรับปรุงประสิทธิภาพการตัดเฉือนได้ในขณะที่ทำให้ดอกสว่านมีอายุการใช้งานยาวนานขึ้น อย่างไรก็ตาม ควรสังเกตว่าหากอัตราการป้อนต่อรอบสูงเกินไป เศษจะหนาขึ้น ส่งผลให้เศษหักได้ยาก ดังนั้นจึงจำเป็นต้องกำหนดช่วงอัตราการป้อนต่อรอบที่สามารถหักเศษได้อย่างราบรื่นโดยการทดลองตัด สำหรับดอกสว่านโลหะผสมแข็ง จะมีการลบมุมที่สำคัญในทิศทางคราดลบของคมตัด และช่วงอัตราการป้อนต่อรอบที่เป็นตัวเลือกนั้นเล็กกว่าดอกสว่านเหล็กความเร็วสูง หากอัตราการป้อนต่อรอบเกินช่วงนี้ระหว่างการตัดเฉือน อายุการใช้งานของดอกสว่านจะลดลง เนื่องจากความต้านทานความร้อนที่สูงกว่าของดอกสว่านโลหะผสมแข็งเมื่อเปรียบเทียบกับดอกสว่านเหล็กความเร็วสูง ผลกระทบของความเร็วในการหมุนต่ออายุการใช้งานของดอกสว่านจึงน้อยมาก ดังนั้น การเพิ่มความเร็วในการหมุนสามารถใช้เพื่อปรับปรุงประสิทธิภาพการตัดเฉือนของดอกสว่านโลหะผสมแข็ง ในขณะเดียวกันก็รับประกันอายุการใช้งานของดอกสว่าน
2. การใช้น้ำมันตัดกลึงอย่างสมเหตุสมผล
การตัดดอกสว่านจะดำเนินการในรูแคบ ดังนั้นประเภทและวิธีการฉีดของน้ำมันตัดจึงมีผลกระทบอย่างมากต่ออายุการใช้งานของดอกสว่านและความแม่นยำในการตัดเฉือนของรู น้ำมันตัดกลึงสามารถแบ่งได้เป็นสองประเภท: ละลายน้ำได้และไม่ละลายน้ำ น้ำมันตัดกลึงที่ไม่ละลายน้ำมีคุณสมบัติในการหล่อลื่น การเปียก และการยึดเกาะที่ดี รวมถึงคุณสมบัติป้องกันสนิม น้ำมันตัดกลึงที่ละลายน้ำได้มีคุณสมบัติในการระบายความร้อนที่ดี ไม่มีควัน และไม่ติดไฟ เนื่องจากการพิจารณาเรื่องการปกป้องสิ่งแวดล้อม น้ำมันตัดกลึงที่ละลายน้ำได้จึงถูกนำมาใช้กันอย่างแพร่หลายในช่วงไม่กี่ปีที่ผ่านมา อย่างไรก็ตาม หากอัตราส่วนการเจือจางของน้ำมันตัดกลึงที่ละลายน้ำได้ไม่เหมาะสมหรือน้ำมันตัดกลึงเสื่อมลง จะทำให้อายุการใช้งานของเครื่องมือสั้นลงอย่างมาก ดังนั้นจึงต้องให้ความสนใจระหว่างการใช้งาน ไม่ว่าจะเป็นน้ำมันตัดกลึงแบบละลายน้ำหรือไม่ละลายน้ำก็ตาม จำเป็นต้องตรวจสอบให้แน่ใจว่าน้ำมันตัดกลึงถึงจุดตัดเต็มที่ระหว่างการใช้งาน ในเวลาเดียวกัน อัตราการไหล ความดัน จำนวนหัวฉีด และวิธีการทำความเย็น (การทำความเย็นภายในหรือภายนอก) ของน้ำมันตัดจะต้องได้รับการควบคุมอย่างเข้มงวด
5, การลับคมดอกสว่านอีกครั้ง
การเลือกปฏิบัติในการลับคมสว่าน
เกณฑ์การเลือกปฏิบัติสำหรับการเจียรดอกสว่านคือ:
1. จำนวนการสึกหรอของคมตัด ขอบแนวนอน และขอบที่มีขอบ
2. ความแม่นยำของมิติและความหยาบผิวของรูที่ประมวลผล
3. สีและรูปร่างของชิป
4. ความต้านทานการตัด (ค่าทางอ้อม เช่น กระแสของสปินเดิล เสียง การสั่นสะเทือน ฯลฯ)
5. ปริมาณการประมวลผล ฯลฯ
ในการใช้งานจริง ควรกำหนดเกณฑ์การเลือกปฏิบัติที่ถูกต้องและสะดวกจากตัวบ่งชี้ข้างต้นตามสถานการณ์เฉพาะ เมื่อใช้การสึกหรอเป็นเกณฑ์ในการเลือกปฏิบัติ ควรระบุระยะเวลาการลับคมที่ประหยัดและเหมาะสมที่สุด เนื่องจากชิ้นส่วนการเจียรหลักอยู่ด้านหลังศีรษะและขอบตามขวาง หากดอกสว่านสึกหรอมากเกินไป ใบมีดจะสึกหรอมากขึ้นและปริมาณการเจียรมีขนาดใหญ่ จำนวนครั้งที่สามารถกราวด์ใหม่ได้จะลดลง (บริการทั้งหมด อายุการใช้งานของเครื่องมือ=อายุการใช้งานของเครื่องมือหลังจากการเจียรซ้ำ) × จำนวนครั้งที่สามารถเจียรใหม่ได้จะทำให้อายุการใช้งานทั้งหมดของดอกสว่านสั้นลง เมื่อใช้ความแม่นยำด้านมิติของรูที่ประมวลผลเป็นมาตรฐานในการเลือกปฏิบัติ ควรใช้คอลัมน์หรือลิมิตเกจเพื่อตรวจสอบปริมาณการตัดและการขยาย ความไม่ตรง ฯลฯ ของรู เมื่อเกินค่าควบคุมแล้ว ควรลับคมใหม่ทันที เมื่อใช้ความต้านทานการตัดเป็นเกณฑ์ในการเลือกปฏิบัติ สามารถใช้วิธีการต่างๆ เช่น การปิดเครื่องอัตโนมัติทันทีหลังจากเกินค่าจำกัดที่ตั้งไว้ (เช่น กระแสไฟฟ้าของสปินเดิล) ได้ เมื่อใช้การจัดการขีดจำกัดปริมาณในการประมวลผล ควรพิจารณาเนื้อหาการเลือกปฏิบัติข้างต้นอย่างครอบคลุม และควรกำหนดมาตรฐานการเลือกปฏิบัติ
วิธีการเจียรของดอกสว่าน
เมื่อเจียรดอกสว่านอีกครั้ง ควรใช้เครื่องเจียรดอกสว่านแบบพิเศษหรือเครื่องเจียรเครื่องมืออเนกประสงค์ ซึ่งเป็นสิ่งสำคัญมากในการรับรองอายุการใช้งานและความแม่นยำในการตัดเฉือนของดอกสว่าน หากรูปทรงการเจาะเดิมอยู่ในสภาพดี ก็สามารถปรับระดับใหม่ตามรูปทรงการเจาะเดิมได้ หากมีข้อบกพร่องในรูปทรงสว่านเดิมสามารถปรับปรุงรูปทรงที่ตามมาได้อย่างเหมาะสมตามวัตถุประสงค์การใช้งานและสามารถขัดขอบด้านข้างได้
เมื่อบดควรให้ความสนใจกับประเด็นต่อไปนี้:
1. ป้องกันความร้อนสูงเกินไปและหลีกเลี่ยงการลดความแข็งของดอกสว่าน
2. ควรกำจัดความเสียหายใดๆ บนดอกสว่าน โดยเฉพาะที่ขอบของใบมีดออกให้หมด
3. รูปแบบการเจาะควรมีความสมมาตร
4. ในระหว่างการเจียรใบมีดระวังอย่าให้ขอบใบมีดเสียหายและขจัดเสี้ยนใด ๆ หลังจากการเจียร
5. สำหรับดอกสว่านโลหะผสมแข็ง รูปร่างการเจียรมีผลกระทบอย่างมากต่อประสิทธิภาพของดอกสว่าน รูปทรงดอกสว่านที่โรงงานเป็นรูปทรงดอกสว่านที่ดีที่สุดที่ได้รับจากการออกแบบทางวิทยาศาสตร์และการทดสอบซ้ำๆ ดังนั้นเมื่อเจียรใหม่ โดยทั่วไปควรคงรูปร่างของใบมีดเดิมไว้


