คุณเข้าใจเทคนิคการประมวลผลลวดที่ช้าทั้งหมดนี้หรือไม่?
การตัดแบบไร้แกนหรือที่เรียกว่าการตัดแบบไร้ชิป เป็นวิธีการประมวลผลที่ลวดอิเล็กโทรดเคลื่อนตัวไปตามวิถีที่หนาแน่นภายในรูปทรงการตัดเฉือน โดยไม่สร้างวัสดุเหลือทิ้งเมื่อแปรรูปรูปทรงที่เล็กมาก มีสองวิธีในการตัดเฉือนแบบไร้เศษ คือ ทางเดินเกลียวและทางขนาน ดังแสดงในรูปต่อไปนี้ เมื่อตัดโดยไม่มีแกน เครื่องมือตัดหลักจะลบรูปร่างทั้งหมดออก และเหลือระยะขอบที่เหมาะสมสำหรับการประมวลผลการตัดขอบ
หากไม่ใช้วิธีการแปรรูปแบบไร้แกน การตัดหลักจะทำให้เกิดของเสียขนาดเล็กมาก ซึ่งตกลงไปในหัวฉีดด้านล่างได้ง่าย ประการแรกเป็นการยากที่จะหยิบของเสีย และประการที่สอง หัวฉีดด้านล่างเสียหายได้ง่ายเมื่อเคลื่อนย้ายแกน และยังทำให้ชิ้นงานเปลี่ยนตำแหน่งส่งผลให้เกิดเศษ วัตถุประสงค์ของการใช้การตัดแบบไร้แกนส่วนใหญ่ใช้เพื่อการประมวลผลของรูเล็กๆ และบางคนใช้การตัดแบบไร้แกนเพื่อให้บรรลุวัตถุประสงค์ของเครื่องจักรที่ไร้คนควบคุม ทั้งสองเส้นทาง 2D/3D สามารถใช้การตัดแบบไร้แกนได้
02 แม่พิมพ์ทั้งชายและหญิงออกมาพร้อมกัน
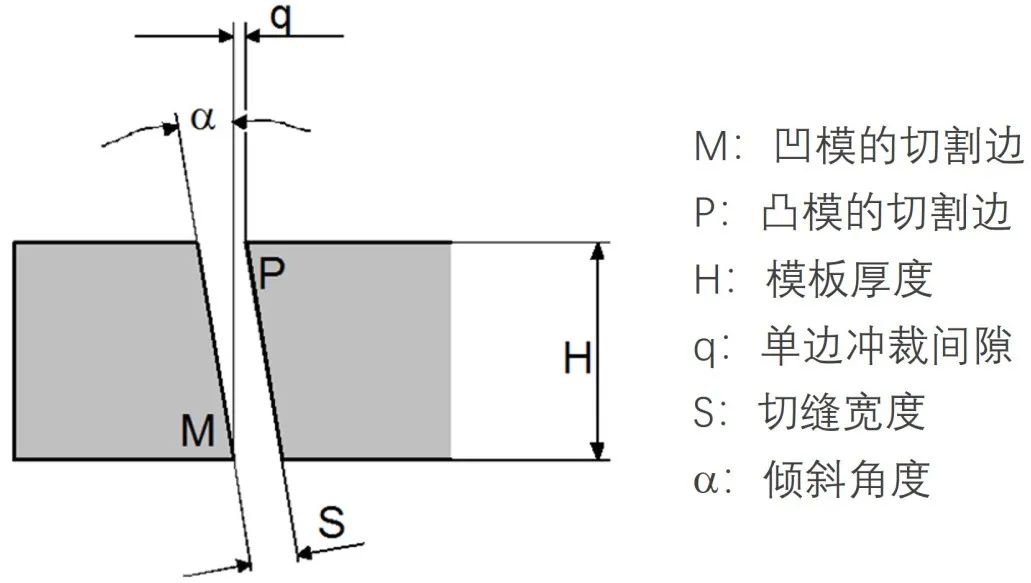
สำหรับการประมวลผลการตัดลวดของแม่พิมพ์เจาะและแม่พิมพ์ตัด หากใช้การตัดแบบไม่เรียว ความกว้างของตะเข็บตัดมักจะมากกว่าช่องว่างของการเจาะ ดังนั้นจึงจำเป็นต้องเตรียมวัสดุสองชนิดเพื่อตัดแม่พิมพ์นูน (ตัวผู้) และแม่พิมพ์เว้า (ตัวเมีย) แยกกัน หากเราออกแบบมุมที่เหมาะสมสำหรับเทมเพลตและใช้การตัดลวดสำหรับการตัดเฉือนเทเปอร์ เราจะสามารถประมวลผลทั้งแม่พิมพ์นูนและเว้าบนเทมเพลตเดียว ซึ่งสามารถปรับปรุงประสิทธิภาพการผลิตได้อย่างมากและลดต้นทุนวัสดุ
ค่าช่องว่างการเจาะสามารถหาได้ตามความหนาของวัสดุผลิตภัณฑ์ และสามารถคำนวณความกว้างของช่องว่างการตัดตามเส้นผ่านศูนย์กลางของลวดอิเล็กโทรดและช่องว่างการปล่อยฝ่ายเดียว ความหนาของเทมเพลตก็รู้เช่นกัน ด้วยข้อมูลนี้ จึงสามารถคำนวณมุมตัดที่จำเป็นสำหรับการตัดลวดได้ ดังที่แสดงไว้ สูตรคำนวณมุมคือ: a=arctg [(Sq)/H]
03 การประมวลผลชิ้นส่วนผสมพันธุ์
การประมวลผลชิ้นส่วนการผสมพันธุ์ขึ้นอยู่กับการเลือกออฟเซ็ตลวดอิเล็กโทรดที่ถูกต้อง ระยะห่างการผสมพันธุ์ที่เหมาะสม และการทำความสะอาดมุมที่แหลมคม ขั้นตอนในการประมวลผลชิ้นส่วนผสมพันธุ์คือ:
1) การประมวลผลแม่พิมพ์นูน ตัดหมัดขนาด 10มม. x 10 มม. โดยใช้พารามิเตอร์มาตรฐานและวัดขนาด หากออฟเซ็ตของลวดอิเล็กโทรดที่ใช้คือ 0.223, 0.164, 134, 0.129 และขนาดที่วัดได้คือ 10.004 มม. จะเห็นได้ว่าขนาดใหญ่กว่า 0.002 มม. ต่อเส้นเดียว ด้านข้าง.
2) ปรับออฟเซ็ต เนื่องจากขนาดส่วนที่ยื่นออกมาจริงคือ 0.00 ใหญ่กว่า 2 มม. ที่ด้านหนึ่ง จึงควรปรับออฟเซ็ตลวดอิเล็กโทรดเป็น 0.221, 0 .162, 0.132, 0.127
3) คำนวณออฟเซ็ตของแม่พิมพ์ตัดเฉือน การชดเชยลวดอิเล็กโทรดของแม่พิมพ์เว้าและนูนมาตรฐานจะเหมือนกัน แต่แม่พิมพ์เว้าจำเป็นต้องลบระยะห่างของพอดีด้านหนึ่ง สำหรับการประมวลผลลวดช้า โดยทั่วไปช่องว่างสำหรับการประกอบแน่นโดยทั่วไปจะอยู่ที่ 0.002 มม. ที่ด้านหนึ่ง และช่องว่างสำหรับการประกอบแบบเรียบคือ 0.{{9} }05 มม. ด้านหนึ่ง ตัวอย่างเช่น หากระยะห่างคือ 0.005 มม. ค่าชดเชยลวดอิเล็กโทรดของแม่พิมพ์ตัดคือ 0.216, 0.157, 0.127, 0.122
4) ร่วมมือกันเพื่อให้พอดีกับแม่พิมพ์นูนเข้าไปในแม่พิมพ์เว้า และตรวจสอบให้แน่ใจว่าชิ้นงานถูกวางในแนวตั้งระหว่างการพอดี การใช้การตัดลวดแบบช้าๆ เพื่อประมวลผลระยะห่าง 0.005 มม. ในด้านหนึ่งจะส่งผลให้ได้ความพอดีที่นุ่มนวลขึ้น
04 การตัดเชิงเส้น
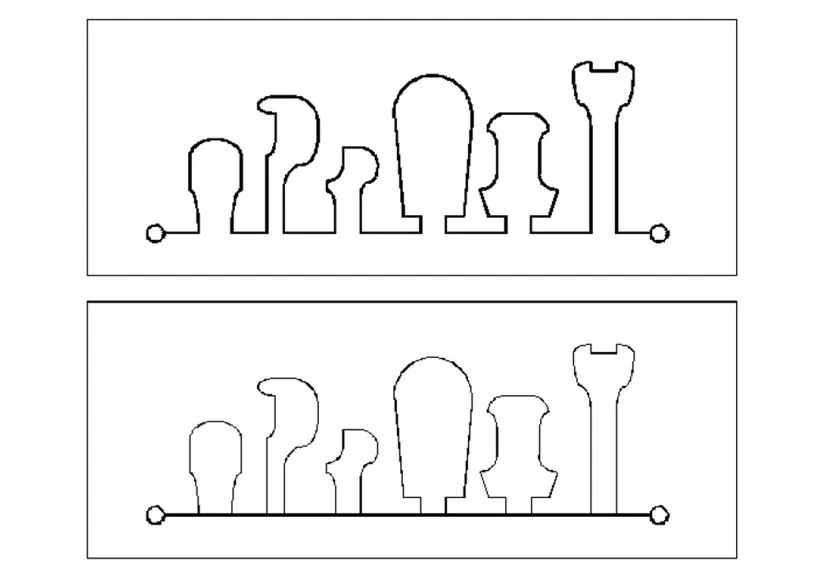
เมื่อจำเป็นต้องใช้การตัดลวดเพื่อประมวลผลชุดแม่พิมพ์นูนทรงกระบอก ในระหว่างการเขียนโปรแกรม รูปร่างแม่พิมพ์นูนเหล่านี้จะได้รับการออกแบบบนเทมเพลตและเชื่อมต่อเข้าด้วยกัน สุดท้ายจะถูกตัดและแยกเป็นเส้นตรง ดังแสดงในรูปต่อไปนี้ กระบวนการนี้เหมาะอย่างยิ่งสำหรับการตัดส่วนที่ยื่นออกมาเล็กๆ อย่างต่อเนื่องในระยะยาว การใช้กระบวนการนี้จำเป็นต้องมีการจัดการที่สมเหตุสมผล ซึ่งสามารถบรรลุเป้าหมายในการประหยัดวัสดุและหลีกเลี่ยงการเสียรูปในการตัด
05 การตัดคอมโพสิต
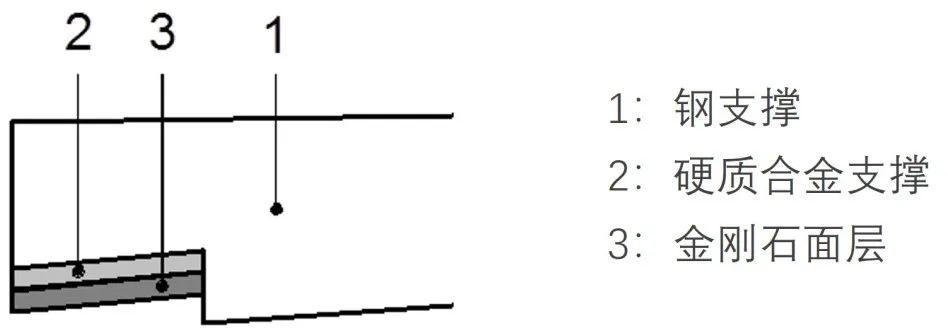
การตัดคอมโพสิตคือการตัดชิ้นงานที่ประกอบด้วยวัสดุต่างกันไปพร้อมๆ กัน การตัดคอมโพสิตส่วนใหญ่จะใช้สำหรับการตัดวัสดุที่แตกต่างกันของการเจาะแม่พิมพ์ การตัดการผสมผสานวัสดุที่แตกต่างกันของการเจาะและแม่พิมพ์ตัด และการตัดวัสดุคอมโพสิตด้วยเครื่องมือกลึงขึ้นรูป ดังแสดงในรูปต่อไปนี้ สำหรับการตัดประเภทนี้ ความเสถียรในการตัดเป็นปัญหาหนึ่ง และเมื่อเลือกพารามิเตอร์กระบวนการ คุณสามารถเลือกวัสดุที่มีชิ้นส่วนที่หนาที่สุดหรือตัดยากที่สุดเป็นพื้นฐานได้
06 การตัดแบบซ้อน
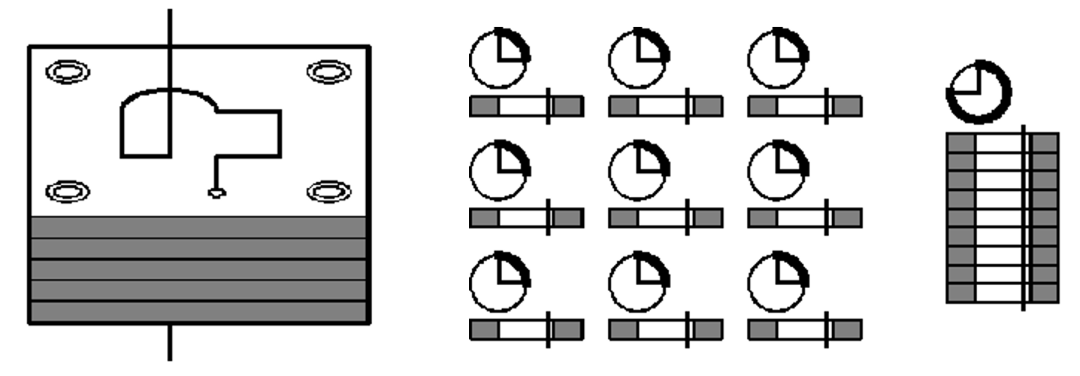
การตัดซ้อนหมายถึงการตัดชิ้นงานที่มีรูปร่างและวัสดุเดียวกันจำนวนหนึ่งในคราวเดียวผ่านการซ้อนชิ้นส่วน ดังแสดงในรูปต่อไปนี้ กระบวนการนี้ใช้สำหรับการตัดชิ้นส่วนแผ่นบาง และประสิทธิภาพโดยรวมของการตัดความหนาขนาดใหญ่เพียงครั้งเดียวจะสูงกว่าการตัดแผ่นบางชิ้นเดียวมาก ยึดแผ่นบางไว้ด้วยสกรูหรือกาวนำไฟฟ้าเพื่อสร้างเป็นบล็อกทั้งหมด เพื่อให้แน่ใจว่ามีการนำไฟฟ้าระหว่างส่วนต่างๆ นอกจากนี้ความหนาของการซ้อนไม่ควรหนาเกินไป โดยไม่ควรเกิน 150 มม. มิฉะนั้นจะส่งผลต่อความแม่นยำในการตัดเฉือนความสม่ำเสมอของชิ้นส่วนที่ซ้อนกัน