


คุณรู้หรือไม่ว่าเครื่องมือกลห้าแกนมีหลายประเภท
Five Axis Machining ตามชื่อ คือโหมดหนึ่งของการตัดเฉือน CNC เครื่องมือกลที่ใช้สำหรับการตัดเฉือนแบบห้าแกน ซึ่งใช้การเคลื่อนที่แบบประมาณค่าเชิงเส้นในพิกัดห้าแกนใดๆ ของ X, Y, Z, A, B และ C มักจะเรียกว่าเครื่องมือกลห้าแกนหรือศูนย์เครื่องจักรกลห้าแกน แต่คุณเข้าใจการตัดเฉือนแบบห้าแกนจริงๆ หรือไม่?
การพัฒนาเทคโนโลยีห้าแกน
เป็นเวลาหลายทศวรรษที่เชื่อกันอย่างกว้างขวางว่าเทคโนโลยีเครื่องจักรกลซีเอ็นซีห้าแกนเป็นวิธีเดียวในการตัดเฉือนพื้นผิวที่เรียบและซับซ้อนอย่างต่อเนื่อง เมื่อผู้คนประสบปัญหาที่แก้ไขไม่ได้ในการออกแบบและการผลิตพื้นผิวที่ซับซ้อน พวกเขาจะหันมาใช้เทคโนโลยีการตัดเฉือนแบบห้าแกน แต่... CNC เชื่อมโยงห้าแกนเป็นเทคโนโลยีที่ยากที่สุดและใช้กันอย่างแพร่หลายในเทคโนโลยีซีเอ็นซี โดยผสมผสานการควบคุมด้วยคอมพิวเตอร์ เซอร์โวไดรฟ์ประสิทธิภาพสูง และเทคโนโลยีการตัดเฉือนที่มีความแม่นยำ และนำไปใช้กับการตัดเฉือนพื้นผิวที่ซับซ้อนอย่างมีประสิทธิภาพ แม่นยำ และอัตโนมัติ ในระดับสากล เทคโนโลยีซีเอ็นซีเชื่อมโยงห้าแกนถือเป็นสัญลักษณ์ของเทคโนโลยีระบบอัตโนมัติของอุปกรณ์การผลิตระดับประเทศ เนื่องจากสถานะพิเศษ โดยเฉพาะอย่างยิ่งผลกระทบที่สำคัญต่ออุตสาหกรรมการบิน การบินและอวกาศ และการทหาร ตลอดจนความซับซ้อนทางเทคโนโลยี ประเทศอุตสาหกรรมตะวันตกที่พัฒนาแล้วจึงได้นำระบบใบอนุญาตส่งออกสำหรับระบบ CNC ห้าแกนมาเป็นวัสดุเชิงกลยุทธ์มาโดยตลอด เมื่อเปรียบเทียบกับเครื่องจักรกลซีเอ็นซีแบบเชื่อมโยงสามแกน จากมุมมองของเทคโนโลยีและการเขียนโปรแกรม การใช้เครื่องจักรซีเอ็นซีห้าแกนสำหรับพื้นผิวที่ซับซ้อนมีข้อดีดังต่อไปนี้: 1) การปรับปรุงคุณภาพและประสิทธิภาพของเครื่องจักร 2) การขยายช่วงกระบวนการ 3) ตอบสนองทิศทางใหม่ของ การพัฒนาคอมโพสิต
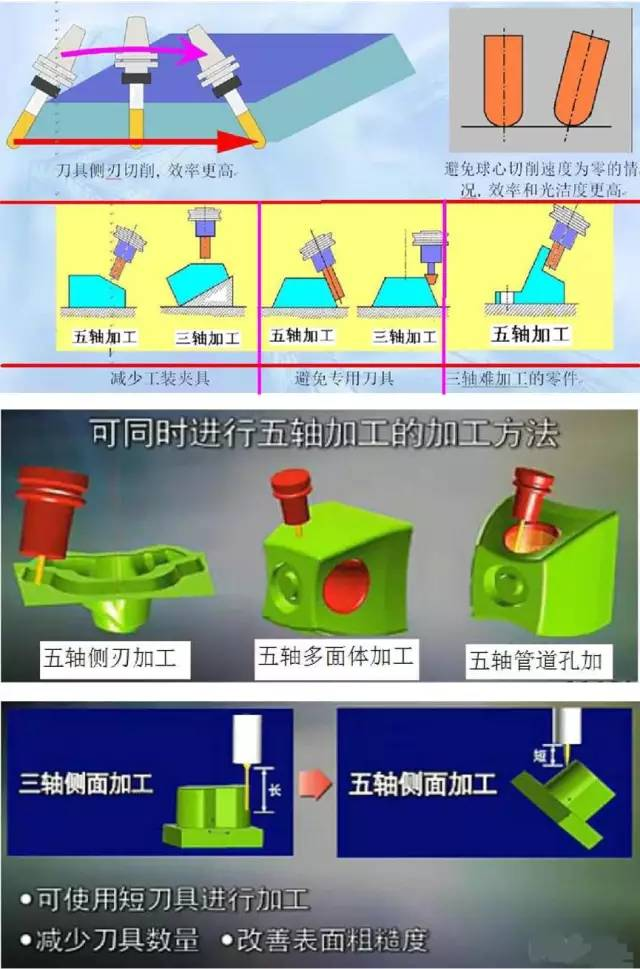
การตัดเฉือน CNC แบบห้าแกนนั้นซับซ้อนกว่ามากในแง่ของการเขียนโปรแกรม CNC ระบบ CNC และโครงสร้างของเครื่องจักร เมื่อเปรียบเทียบกับเครื่องมือกลแบบสามแกนเนื่องจากการรบกวนและการควบคุมตำแหน่งเครื่องมือในพื้นที่การตัดเฉือน ดังนั้น แกนทั้งห้านั้นพูดง่าย แต่นำไปใช้จริงนั้นยากจริงๆ! ยิ่งไปกว่านั้น การดำเนินการและนำไปใช้อย่างมีประสิทธิภาพยังยากยิ่งขึ้น!
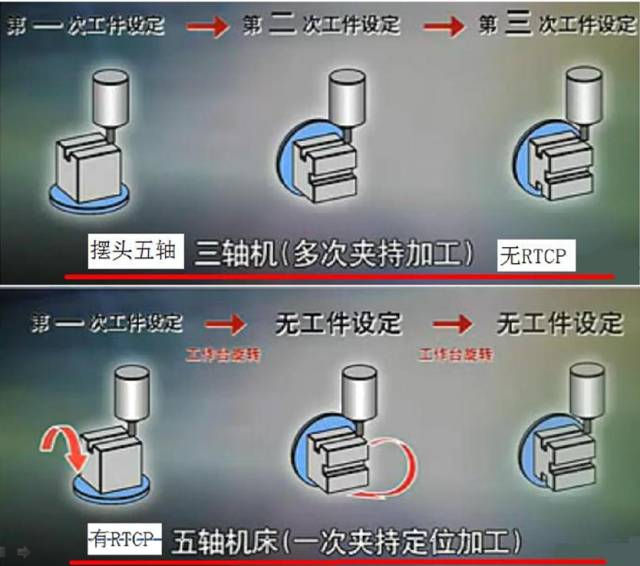
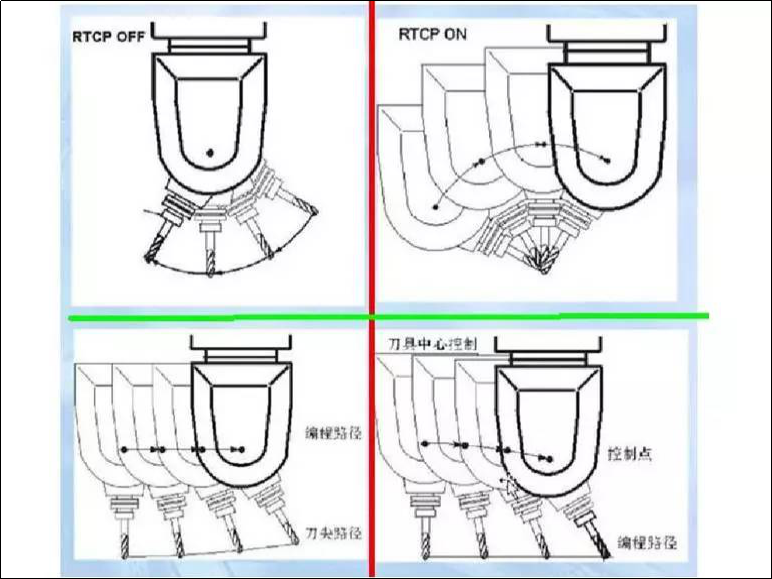
พูดถึงห้าขวานต้องบอกว่าจริงหรือเท็จ? ข้อแตกต่างที่สำคัญระหว่างแกน 5- จริงและเท็จคือ มีฟังก์ชัน RTCP หรือไม่ บรรณาธิการจึงค้นหาคำนี้โดยเฉพาะ! RTCP โปรดอธิบายว่า RTCP ของ Fidia ย่อมาจาก "Rotating Tool Center Point" ซึ่งแปลว่า "ศูนย์กลางเครื่องมือหมุน" อย่างแท้จริง ในอุตสาหกรรม มักแปลเล็กน้อยว่า "การหมุนรอบศูนย์กลางเครื่องมือ" และบางคนแปลโดยตรงว่า "การเขียนโปรแกรมรอบศูนย์กลางเครื่องมือ" อันที่จริงนี่เป็นเพียงผลลัพธ์ของ RTCP เท่านั้น RTCP ของ PA เป็นตัวย่อของคำสองสามคำแรกของ "การหมุนจุดศูนย์กลางเครื่องมือแบบเรียลไทม์" ไฮเดลเบิร์กเรียกเทคโนโลยีการอัพเกรดที่คล้ายกันว่า TCPM ซึ่งย่อมาจาก Tool Center Point Management ผู้ผลิตบางรายเรียกเทคโนโลยีที่คล้ายกันว่า TCPC ซึ่งย่อมาจาก "การควบคุมจุดศูนย์กลางเครื่องมือ" หรือการควบคุมจุดศูนย์กลางเครื่องมือ จากความหมายตามตัวอักษรของ RTCP ของ Fidia สมมติว่าฟังก์ชัน RTCP ดำเนินการด้วยตนเองที่จุดคงที่ จุดศูนย์กลางของเครื่องมือและจุดสัมผัสจริงระหว่างเครื่องมือและพื้นผิวชิ้นงานจะยังคงไม่เปลี่ยนแปลง ณ จุดนี้ จุดศูนย์กลางของเครื่องมือจะตกลงบนจุดปกติที่จุดสัมผัสจริงระหว่างเครื่องมือกับพื้นผิวชิ้นงาน และตัวจับยึดเครื่องมือจะหมุนรอบจุดศูนย์กลางของเครื่องมือ สำหรับหัวกัดปลายลูกปืน จุดศูนย์กลางของเครื่องมือคือจุดวิถีเป้าหมายของโค้ด CNC เพื่อให้บรรลุเป้าหมายเพียงแค่หมุนตัวจับยึดเครื่องมือไปรอบๆ จุดวิถีเป้าหมาย (เช่น จุดกึ่งกลางเครื่องมือ) ในระหว่างฟังก์ชัน RTCP จำเป็นต้องชดเชยแบบเรียลไทม์สำหรับออฟเซ็ตของพิกัดของจุดศูนย์กลางเครื่องมือที่เกิดจากการหมุน ของที่วางเครื่องมือ จากนั้นจึงจะสามารถเปลี่ยนแปลงมุมระหว่างตัวจับยึดเครื่องมือและมุมปกติที่จุดสัมผัสจริงระหว่างเครื่องมือและพื้นผิวชิ้นงานได้ ในขณะเดียวกันก็รักษาจุดศูนย์กลางของเครื่องมือและจุดสัมผัสจริงระหว่างเครื่องมือและพื้นผิวชิ้นงานไว้ไม่เปลี่ยนแปลง เพื่อเพิ่มประสิทธิภาพการตัดสูงสุดของ เครื่องตัดปลายลูกและหลีกเลี่ยงการรบกวนได้อย่างมีประสิทธิภาพ ดังนั้น RTCP ดูเหมือนจะมุ่งเน้นไปที่การยืนอยู่ที่จุดกึ่งกลางของเครื่องมือ (เช่น จุดวิถีเป้าหมายของโค้ด CNC) มากขึ้น การจัดการกับการเปลี่ยนแปลงพิกัดการหมุน เครื่องมือกลห้าแกนและระบบ CNC ที่ไม่มี RTCP จะต้องอาศัยการเขียนโปรแกรม CAM และหลังการประมวลผล โดยวางแผนเส้นทางของเครื่องมือล่วงหน้า ในส่วนเดียวกัน หากเครื่องมือกลหรือเครื่องมือมีการเปลี่ยนแปลง การเขียนโปรแกรม CAM และขั้นตอนหลังการประมวลผลจะต้องดำเนินการอีกครั้ง จึงสามารถเรียกได้ว่าเป็นห้าแกนปลอมเท่านั้น เครื่องมือและระบบเครื่อง CNC ห้าแกนในประเทศจำนวนมากอยู่ในประเภทห้าแกนปลอมประเภทนี้ แน่นอนว่าเป็นเรื่องที่เข้าใจได้สำหรับคนอื่นที่ยืนกรานที่จะเรียกตัวเองว่าการเชื่อมโยงแบบห้าแกน แต่ห้าแกน (ปลอม) นี้ไม่ใช่ห้าแกน (จริง)!
ดังนั้นบรรณาธิการยังได้ปรึกษาผู้เชี่ยวชาญในอุตสาหกรรมด้วย กล่าวโดยสรุป ห้าแกนที่แท้จริงหมายถึงการเชื่อมโยงห้าแกนห้าแกน ในขณะที่ห้าแกนปลอมอาจเป็นการเชื่อมโยงสามแกนห้าแกน และอีกสองแกนทำหน้าที่เฉพาะฟังก์ชันการกำหนดตำแหน่งเท่านั้น! นี่เป็นคำพูดทั่วไป ไม่ใช่คำพูดมาตรฐาน โดยทั่วไปแล้ว เครื่องมือกลแบบห้าแกนมีสองประเภท ประเภทหนึ่งคือการเชื่อมโยงแบบห้าแกน ซึ่งหมายความว่าสามารถเชื่อมโยงทั้งห้าแกนได้ในเวลาเดียวกัน และอีกประเภทหนึ่งคือการกลึงตำแหน่งแบบห้าแกน ในความเป็นจริง มันเป็นการเชื่อมโยงสามแกนห้าแกน ซึ่งหมายความว่าแกนหมุนสองแกนสามารถหมุนและจัดตำแหน่งได้ และสามารถเชื่อมโยงได้เพียงสามแกนในเวลาเดียวกัน เครื่องมือกลห้าแกนประเภทนี้หรือที่เรียกกันทั่วไปว่าโหมด 3+2 สามารถเข้าใจได้ว่าเป็นห้าแกนเท็จ
รูปแบบปัจจุบันของเครื่องมือเครื่อง CNC ห้าแกน
ในการออกแบบเครื่องจักรกลของศูนย์เครื่องจักรกลแกน 5- ผู้ผลิตเครื่องมือกลมุ่งมั่นที่จะพัฒนาโหมดการเคลื่อนไหวใหม่ๆ เพื่อตอบสนองความต้องการที่หลากหลายมาโดยตลอด เมื่อพิจารณาถึงประเภทต่างๆ ของเครื่องมือกลห้าแกนที่มีอยู่ในตลาดในปัจจุบัน แม้ว่าโครงสร้างทางกลจะมีความหลากหลาย แต่ก็มีรูปแบบต่างๆ ดังต่อไปนี้เป็นหลัก:
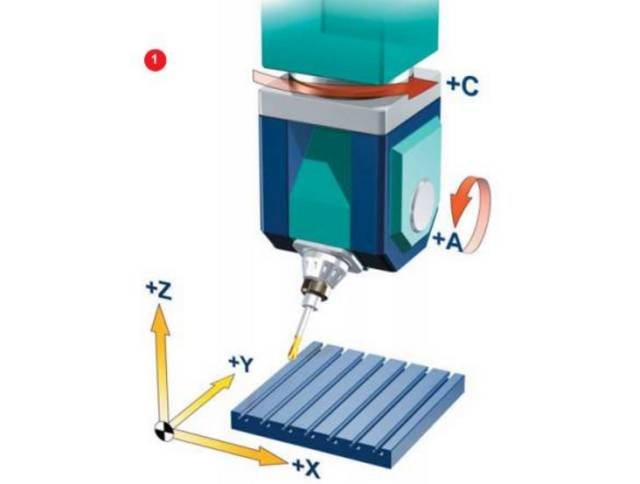
พิกัดการหมุนสองจุดจะควบคุมทิศทางของแกนเครื่องมือโดยตรง (รูปแบบลูกตุ้มคู่)
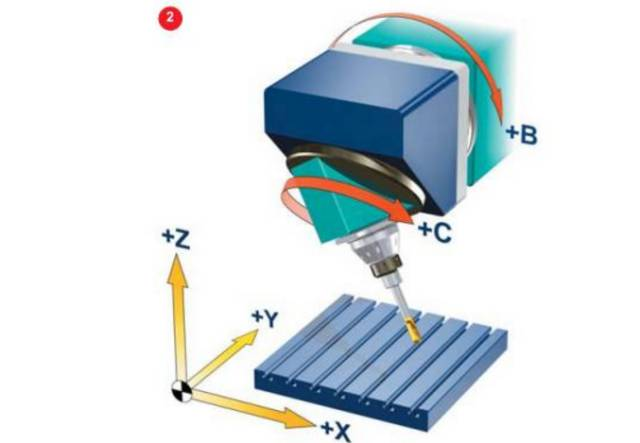
แกนพิกัดสองแกนอยู่ที่ด้านบนของเครื่องมือ แต่แกนหมุนไม่ได้ตั้งฉากกับแกนตรง (ประเภทลูกตุ้มแนวตั้ง)
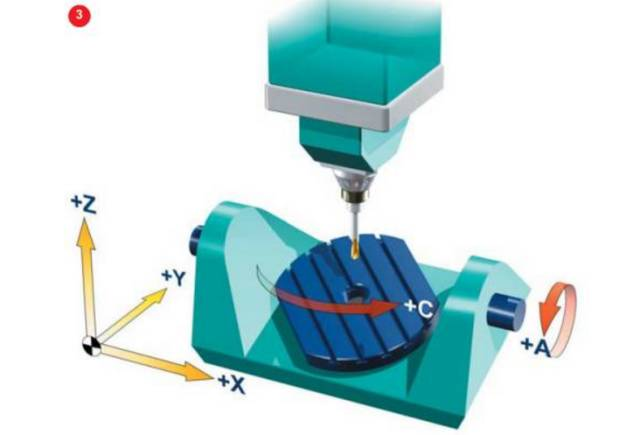
พิกัดการหมุนสองตำแหน่งจะควบคุมการหมุนของพื้นที่โดยตรง (ในรูปของโต๊ะหมุนคู่)
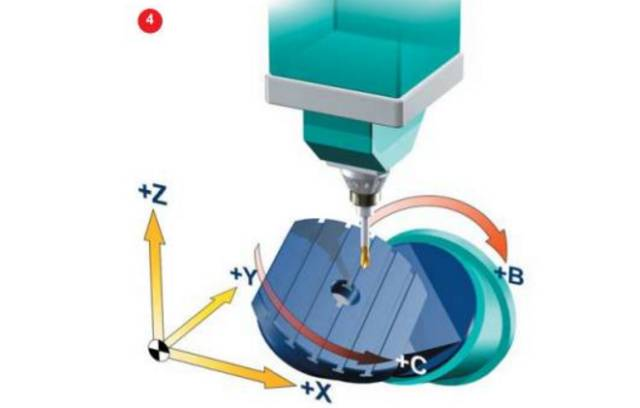
แกนพิกัดสองแกนบนโต๊ะทำงาน แต่แกนหมุนไม่ตั้งฉากกับแกนตรง (โต๊ะทำงานแนวตั้ง)
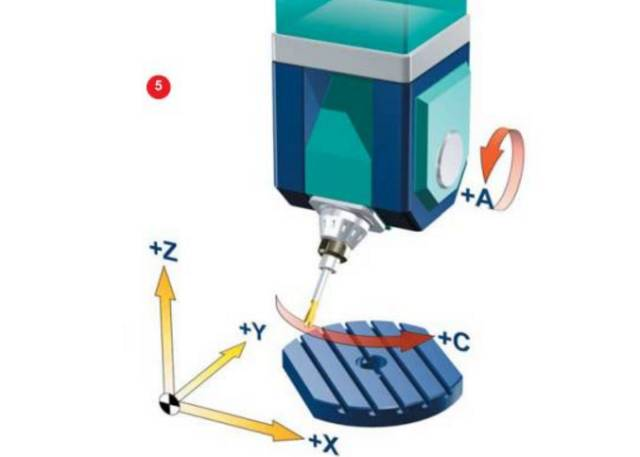
พิกัดการหมุนสองค่า พิกัดหนึ่งกระทำต่อเครื่องมือ และอีกพิกัดหนึ่งกระทำต่อชิ้นงาน (ในรูปแบบของการแกว่งหนึ่งครั้งและการหมุนหนึ่งครั้ง) ได้ถูกพบเห็นในโครงสร้างเครื่องมือกลห้าแกน เราเชื่อว่าเราควรเข้าใจว่าเครื่องมือกลห้าแกนกำลังเคลื่อนที่อะไรและเคลื่อนที่อย่างไร
ความยากและอุปสรรคในการพัฒนาเทคโนโลยีซีเอ็นซีห้าแกน
ทุกคนต่างตระหนักดีถึงความเหนือกว่าและความสำคัญของเทคโนโลยีซีเอ็นซีแบบห้าแกนมาอย่างยาวนาน แต่จนถึงขณะนี้ การประยุกต์ใช้เทคโนโลยี CNC แบบห้าแกนยังคงจำกัดอยู่เพียงแผนกที่มีความแข็งแกร่งทางการเงินเพียงไม่กี่แผนก และยังคงมีปัญหาที่ยังไม่ได้รับการแก้ไข
ด้านล่างบรรณาธิการได้รวบรวมความยากลำบากและอุปสรรคบางอย่างเพื่อดูว่าสอดคล้องกับสถานการณ์ของคุณหรือไม่?
การดำเนินการที่เป็นนามธรรมและยากของการเขียนโปรแกรม CNC ห้าแกนเป็นเรื่องที่น่าปวดหัวสำหรับโปรแกรมเมอร์ CNC แบบดั้งเดิมทุกคน เครื่องมือกลแบบสามแกนจะมีแกนพิกัดเชิงเส้นเท่านั้น ในขณะที่เครื่องมือเครื่อง CNC แบบห้าแกนจะมีรูปแบบโครงสร้างที่หลากหลาย รหัส NC เดียวกันสามารถบรรลุผลการตัดเฉือนแบบเดียวกันในเครื่องมือเครื่อง CNC แบบสามแกนที่แตกต่างกัน แต่รหัส NC ของเครื่องมือกลห้าแกนบางประเภทไม่สามารถใช้กับเครื่องมือกลห้าแกนทุกประเภทได้ นอกเหนือจากการเคลื่อนที่เชิงเส้นแล้ว การเขียนโปรแกรม CNC ยังต้องประสานการคำนวณที่เกี่ยวข้องของการเคลื่อนที่แบบหมุนด้วย เช่น การตรวจสอบจังหวะมุมการหมุน การตรวจสอบข้อผิดพลาดแบบไม่เชิงเส้น การคำนวณการเคลื่อนที่ในการหมุนของเครื่องมือ เป็นต้น ปริมาณข้อมูลที่ประมวลผลมีมาก และการโปรแกรม CNC นั้นมีปริมาณมาก เชิงนามธรรม. ทักษะการทำงานและการเขียนโปรแกรมของเครื่อง CNC ห้าแกนมีความสัมพันธ์กันอย่างใกล้ชิด หากผู้ใช้เพิ่มฟังก์ชันพิเศษให้กับเครื่องมือกล การเขียนโปรแกรมและการทำงานจะซับซ้อนมากขึ้น มีเพียงการฝึกฝนซ้ำๆ เท่านั้นจึงจะสามารถตั้งโปรแกรมและผู้ปฏิบัติงานให้เชี่ยวชาญความรู้และทักษะที่จำเป็นได้ การขาดแคลนโปรแกรมเมอร์และผู้ปฏิบัติงานที่มีประสบการณ์เป็นอุปสรรคสำคัญต่อความนิยมของเทคโนโลยี CNC ห้าแกน ผู้ผลิตในประเทศหลายรายซื้อเครื่องมือเครื่อง CNC ห้าแกนจากต่างประเทศ เนื่องจากการฝึกอบรมทางเทคนิคและการบริการที่ไม่เพียงพอ ฟังก์ชั่นโดยธรรมชาติของเครื่องมือเครื่อง CNC แบบห้าแกนจึงเป็นเรื่องยากที่จะบรรลุผลสำเร็จ และอัตราการใช้ของเครื่องมือกลก็ต่ำมาก ในหลาย ๆ สถานการณ์ การใช้เครื่องมือกลแบบสามแกนจะดีกว่า ข้อกำหนดสำหรับตัวควบคุมการแก้ไข NC และระบบขับเคลื่อนเซอร์โวนั้นเข้มงวดมาก การเคลื่อนที่ของเครื่องมือกลห้าแกนเป็นการผสมผสานระหว่างการเคลื่อนที่ของแกนพิกัดห้าแกน การเพิ่มพิกัดการหมุนไม่เพียงเพิ่มภาระในการดำเนินการแก้ไขเท่านั้น แต่ยังลดความแม่นยำในการตัดเฉือนลงอย่างมากเนื่องจากข้อผิดพลาดเล็กน้อยในพิกัดการหมุน ดังนั้นจึงจำเป็นที่คอนโทรลเลอร์จะต้องมีความแม่นยำในการปฏิบัติงานสูงกว่า ลักษณะการเคลื่อนที่ของเครื่องมือกลแบบห้าแกนจำเป็นต้องมีระบบขับเคลื่อนเซอร์โวที่มีลักษณะไดนามิกที่ดีและช่วงความเร็วที่กว้าง
การตรวจสอบโปรแกรม NC ของ CNC ห้าแกนมีความสำคัญอย่างยิ่ง
เพื่อปรับปรุงประสิทธิภาพของการประมวลผลทางกล จำเป็นอย่างยิ่งที่จะต้องยกเลิกวิธีการตรวจสอบ "วิธีทดลองตัด" แบบดั้งเดิม ในการตัดเฉือน CNC แบบห้าแกน การตรวจสอบโปรแกรม NC ก็มีความสำคัญเช่นกัน เนื่องจากชิ้นงานที่มักจะประมวลผลด้วยเครื่องมือเครื่อง CNC แบบห้าแกนมีราคาแพงมาก และการชนกันเป็นปัญหาที่พบบ่อยในการตัดเฉือน CNC แบบห้าแกน: เครื่องมือจะตัดเข้าไปใน ชิ้นงาน; เครื่องมือชนกับชิ้นงานด้วยความเร็วสูงมาก การชนกันระหว่างเครื่องมือตัด เครื่องมือกล อุปกรณ์จับยึด และอุปกรณ์อื่นๆ ภายในช่วงการประมวลผล การชนกันระหว่างชิ้นส่วนที่เคลื่อนไหวกับชิ้นส่วนคงที่หรือชิ้นงานบนเครื่องมือกล ใน CNC แบบห้าแกน การทำนายการชนกันเป็นเรื่องยาก และโปรแกรมการตรวจสอบจะต้องวิเคราะห์จลนศาสตร์และระบบควบคุมของเครื่องมือกลอย่างครอบคลุม หากระบบ CAM ตรวจพบข้อผิดพลาด ระบบจะสามารถประมวลผลเส้นทางเครื่องมือได้ทันที แต่หากพบข้อผิดพลาดของโปรแกรม NC ในระหว่างกระบวนการตัดเฉือน ทางเดินของเครื่องมือจะไม่สามารถแก้ไขได้โดยตรงเหมือนใน CNC สามแกน บนเครื่องมือกลสามแกน ผู้ปฏิบัติงานสามารถแก้ไขพารามิเตอร์ได้โดยตรง เช่น รัศมีเครื่องมือ ในการตัดเฉือนแบบห้าแกน สถานการณ์ไม่ง่ายนัก เนื่องจากการเปลี่ยนแปลงขนาดและตำแหน่งของเครื่องมือมีผลกระทบโดยตรงต่อวิถีการเคลื่อนที่แบบหมุนที่ตามมา
การชดเชยรัศมีเครื่องมือ
ในโปรแกรม NC เชื่อมโยงห้าแกน ฟังก์ชันการชดเชยความยาวเครื่องมือยังคงมีประสิทธิภาพ แต่การชดเชยรัศมีเครื่องมือจะไม่มีประสิทธิภาพ เมื่อใช้หัวกัดทรงกระบอกสำหรับการกัดขึ้นรูปหน้าสัมผัส จำเป็นต้องพัฒนาโปรแกรมที่แตกต่างกันสำหรับเครื่องมือที่มีเส้นผ่านศูนย์กลางต่างกัน ระบบ CNC ที่ได้รับความนิยมในปัจจุบันไม่สามารถชดเชยรัศมีเครื่องมือได้ เนื่องจากไฟล์ ISO ไม่ได้ให้ข้อมูลเพียงพอที่จะคำนวณตำแหน่งของเครื่องมือใหม่ ผู้ใช้จำเป็นต้องเปลี่ยนเครื่องมือบ่อยครั้งหรือปรับขนาดเครื่องมือที่แน่นอนระหว่างการตัดเฉือน CNC ตามขั้นตอนการประมวลผลปกติ ควรส่งวิถีการเคลื่อนที่ของเครื่องมือกลับไปที่ระบบ CAM เพื่อคำนวณใหม่ ส่งผลให้ประสิทธิภาพของกระบวนการประมวลผลทั้งหมดต่ำมาก นักวิจัยชาวนอร์เวย์กำลังพัฒนาวิธีแก้ปัญหาชั่วคราวสำหรับปัญหานี้ที่เรียกว่า LCOPS (กลยุทธ์การผลิตที่เพิ่มประสิทธิภาพต้นทุนต่ำ) ข้อมูลที่จำเป็นสำหรับการแก้ไขวิถีเครื่องมือจะถูกส่งจากแอปพลิเคชัน CNC ไปยังระบบ CAM และวิถีวิถีเครื่องมือที่คำนวณได้จะถูกส่งไปยังตัวควบคุมโดยตรง LCOPS ต้องการซอฟต์แวร์ CAM ของบริษัทอื่นที่สามารถเชื่อมต่อโดยตรงกับเครื่องมือกล CNC โดยจะส่งไฟล์ระบบ CAM แทนรหัส ISO แนวทางแก้ไขขั้นสูงสุดสำหรับปัญหานี้ขึ้นอยู่กับการแนะนำระบบควบคุม CNC รุ่นใหม่ ซึ่งสามารถจดจำไฟล์โมเดลชิ้นงานในรูปแบบทั่วไป (เช่น STEP) หรือไฟล์ระบบ CAD
โพสต์โปรเซสเซอร์
ความแตกต่างระหว่างเครื่องมือกลแบบห้าแกนและเครื่องมือกลแบบสามแกนก็คือ เครื่องมือกลมีพิกัดการหมุนสองจุดด้วย ตำแหน่งเครื่องมือจะถูกแปลงจากระบบพิกัดของชิ้นงานเป็นระบบพิกัดของเครื่องจักร และจำเป็นต้องมีการแปลงพิกัดหลายครั้งในระหว่างนั้น ด้วยการใช้เครื่องกำเนิดโพสต์โปรเซสเซอร์ที่ได้รับความนิยมในตลาด จึงสามารถสร้างโพสต์โปรเซสเซอร์สำหรับเครื่องมือกล CNC แบบสามแกนได้ เพียงแค่ป้อนพารามิเตอร์พื้นฐานของเครื่องมือกล สำหรับเครื่องมือเครื่อง CNC แบบห้าแกน ปัจจุบันมีโพสต์โปรเซสเซอร์ที่ได้รับการปรับปรุงเพียงบางส่วนเท่านั้น โพสต์โปรเซสเซอร์ของเครื่องมือเครื่อง CNC แบบห้าแกนยังคงต้องการการพัฒนาเพิ่มเติม
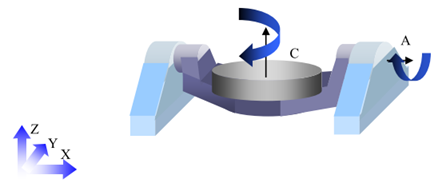
เมื่อใช้การเชื่อมโยงแบบสามแกน ไม่จำเป็นต้องพิจารณาตำแหน่งของแหล่งกำเนิดชิ้นงานบนโต๊ะทำงานของเครื่องมือกลในวิถีการเคลื่อนที่ของเครื่องมือ โพสต์โปรเซสเซอร์สามารถจัดการความสัมพันธ์ระหว่างระบบพิกัดชิ้นงานและระบบพิกัดเครื่องมือกลได้โดยอัตโนมัติ สำหรับการเชื่อมโยงแบบห้าแกน เช่น การตัดเฉือนบนเครื่องกัดแนวนอนที่มีการเชื่อมโยงแบบห้าแกน X, Y, Z, B และ C ขนาดตำแหน่งของชิ้นงานบนโต๊ะหมุน C และขนาดตำแหน่งระหว่างโต๊ะหมุน B และ C จะต้องเป็น พิจารณาเมื่อสร้างเส้นทางเครื่องมือ โดยปกติแล้วพนักงานจะใช้เวลามากในการจัดการกับความสัมพันธ์ในตำแหน่งเหล่านี้เมื่อจับยึดชิ้นงาน หากผู้ประมวลผลภายหลังสามารถประมวลผลข้อมูลนี้ได้ การติดตั้งชิ้นงานและการประมวลผลวิถีเครื่องมือจะง่ายขึ้นอย่างมาก เพียงจับชิ้นงานไว้บนโต๊ะทำงาน วัดตำแหน่งและทิศทางของระบบพิกัดของชิ้นงาน ป้อนข้อมูลนี้ลงในเครื่องประมวลผลภายหลัง และดำเนินการภายหลังการประมวลผลบนเส้นทางเครื่องมือเพื่อให้ได้โปรแกรม NC ที่เหมาะสม
ข้อผิดพลาดไม่เชิงเส้นและปัญหาเอกภาวะ
เนื่องจากการนำพิกัดการหมุนมาใช้ จลนศาสตร์ของเครื่องมือเครื่อง CNC แบบห้าแกนจึงซับซ้อนกว่าเครื่องมือกลแบบสามแกนมาก ปัญหาแรกที่เกี่ยวข้องกับการหมุนคือข้อผิดพลาดที่ไม่ใช่เชิงเส้น ข้อผิดพลาดแบบไม่เชิงเส้นควรเกิดจากข้อผิดพลาดในการเขียนโปรแกรม และสามารถควบคุมได้โดยการลดระยะห่างของขั้นตอน ในขั้นตอนการคำนวณล่วงหน้า โปรแกรมเมอร์ไม่สามารถระบุขนาดของข้อผิดพลาดแบบไม่เชิงเส้นได้ หลังจากสร้างโปรแกรมเครื่องจักรผ่านโปรเซสเซอร์แล้วเท่านั้นจึงจะสามารถคำนวณข้อผิดพลาดแบบไม่เชิงเส้นได้ การทำให้วิถีการเคลื่อนที่ของเครื่องมือเป็นเส้นตรงสามารถแก้ปัญหานี้ได้ ระบบควบคุมบางระบบสามารถทำให้เส้นทางของเครื่องมือเป็นเส้นตรงขณะตัดเฉือน แต่โดยปกติจะทำในโปรเซสเซอร์หลัง ปัญหาอีกประการหนึ่งที่เกิดจากแกนหมุนคือภาวะเอกฐาน หากภาวะเอกฐานอยู่ที่ตำแหน่งจำกัดของแกนหมุน การแกว่งเล็กน้อยใดๆ ใกล้กับภาวะเอกฐานอาจทำให้แกนหมุนพลิกไป 180 องศา ซึ่งค่อนข้างอันตราย
ข้อกำหนดสำหรับระบบ CAD/CAM
สำหรับการทำงานของการตัดเฉือนห้าหน้า ผู้ใช้จะต้องพึ่งพาระบบ CAD/CAM ที่สมบูรณ์และมีโปรแกรมเมอร์ที่มีประสบการณ์ในการใช้งานระบบ CAD/CAM


